
بديل أكسيد الفولاذ: حلول تشطيب الأسطح الدقيقة للتصنيع CNC لطلاء أكسيد الأسود
في صناعة النمذجة الأولية السريعة والتصنيع CNC الدقيق، نتلقى طلبات RFQ يوميا من مهندسين حول العالم. غالبا ما تكون الرسومات واضحة وواضحة وواضحة. لكن أحيانا، هناك حالات يمكن أن تحول الأجزاء إلى خردة — مثل مثال اليوم: متطلب معالجة سطحية يستحيل تحقيقه فعليا، حيث يتم الأكسدة على أجزاء فولاذية.
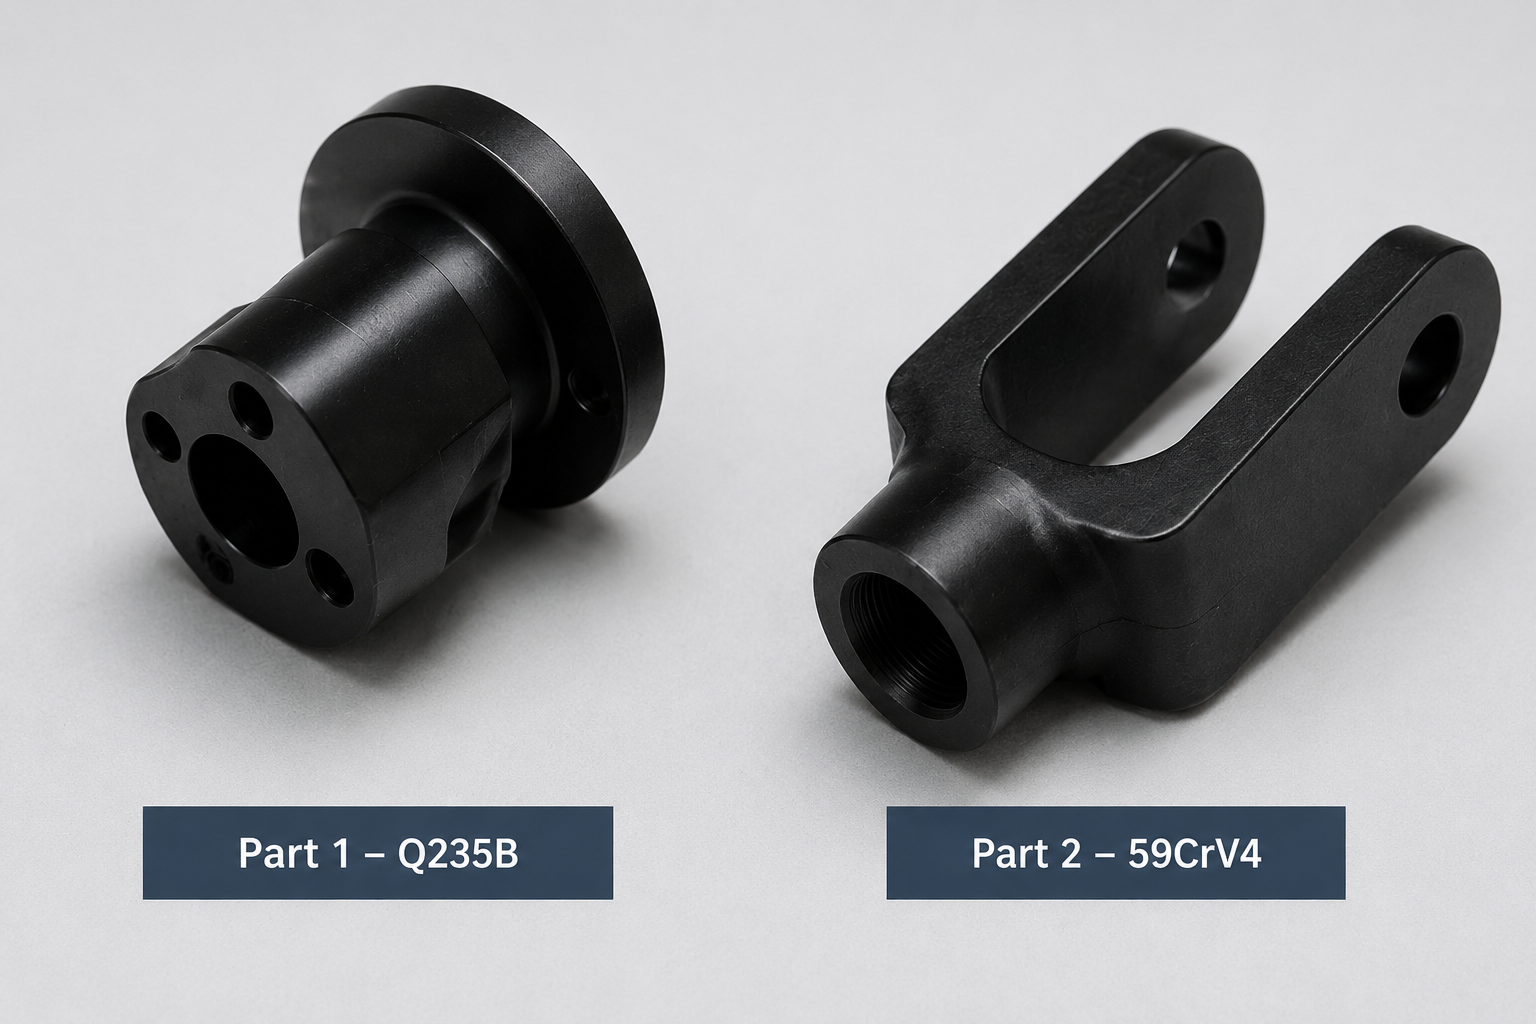
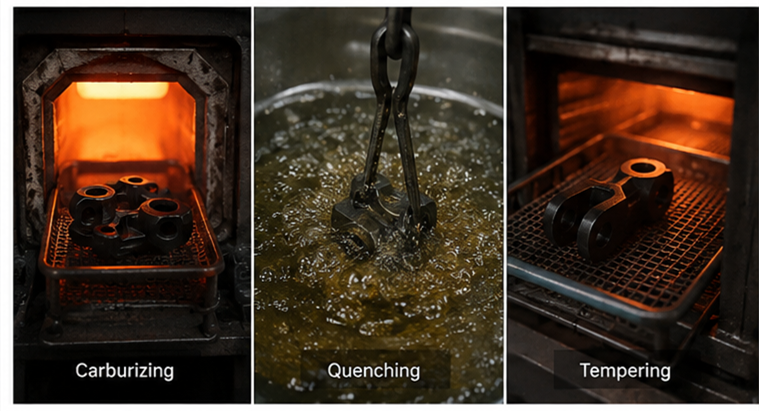
جاء هذا المشروع من مجال التجميع الميكانيكي الصناعي الأوروبي، حيث تضمن جزأين يتطلبان الكربنة والتبريد، وهما صلابة روكويل HRC 56±2، وعمق الطبقة المقسى الفعال 0.3+0.1 مم، والتسامح العام حسب ISO 2768-f، وكان الرسم يطلب صراحة: "التشطيب السطحي: أكسيد أسود."
بالنسبة للعديد من ورش التشغيل التي تفتقر إلى الخبرة الهندسية العميقة، قد يقدمون عرض سعر وينتهي بهم الأمر بإنتاج الخردة. لأن الفولاذ لا يمكنه استخدام عملية أكد الألمنيوم القياسية. التآكل الكهربائي المباشر يؤدي إلى رفض المنتج وفشل الأداء.
في هذا المقال، سنشارك كيف تستخدم شركة Brightstar Prototype CNC Co., Ltd تقنية هندسة تشطيب الأسطح الاحترافية لتصحيح سوء فهم تصميم العملاء وتقديم بدائل قابلة للتنفيذ.
عندما يظهر "أنودز" على الرسومات الفولاذية
بعض المصممين ومهندسي المنتجات يعملون بشكل مكثف مع الألمنيوم لفترات طويلة. الأكنود يمنح الألمنيوم لونا أسود جميلا، ومقاومة تآكل ممتازة، ومقاومة للتآكل. ونتيجة لذلك، عندما يتحولون لاحقا إلى تصميم مكونات فولاذية عالية القوة، قد يدفعهم التفكير الذاتي إلى تحديد "التشطيب السطحي: أنوديز".
المبدأ الأساسي في المؤكسد هو وضع المعدن كأنود في محلول إلكتروليتي وتطبيق تيار لإحداث تفاعل أكسدة على سطحه، مما ينتج طبقة أكسيد معدنية. تم تصميم إلكتروليت المؤكسد والمعايير لأغشية أكسيد الألمنيوم (Al₂O₃). أثناء المؤكسد، ينتج الألمنيوم Al₂O₃ (أكسيد الألمنيوم)، الذي يتميز ببنية كثيفة ومستقرة ويلتصق بقوة بالركيزة الأساسية من الألمنيوم. ومع ذلك، عند وضع الفولاذ في نفس الحوض، ينتج عنصر الحديد في الفولاذ مزيجا من FeO، Fe₂O₃، وFe₃O₄ تحت ظروف مؤكسدة. طبقة الأكسيد فضفاضة ومتشققة ولا يمكنها تكوين طبقة حماية كثيفة؛ بدلا من ذلك، يشكل منتجات تآكل فضفاضة وسهلة التقشر. لهذا السبب لا يمكن أنود الفولاذ. إذا حاول الشخص "الأكد بالقوة"، فإن سطح الفولاذ سيفشل في تحقيق المظهر والأداء المرغوبين، وسيتحول إلى خردة.
التكلفة الحقيقية لأخطاء معالجة الأسطح
وفقا لمسح أجرته جمعية مهندسي التصنيع (SME)، حوالي 23٪ من أسباب خردة التشغيل الآلية مرتبطة بمواصفات معالجة سطحية غير صحيحة. في مرحلة النمذجة السريعة، تؤدي إعادة التصميم الناتجة عن عدم توافق المواد مع العمليات إلى تمديد أوقات انتظار المشروع بمعدل 5-8 أيام عمل.
Brightstar مسار قرار معالجة السطح الصحيح
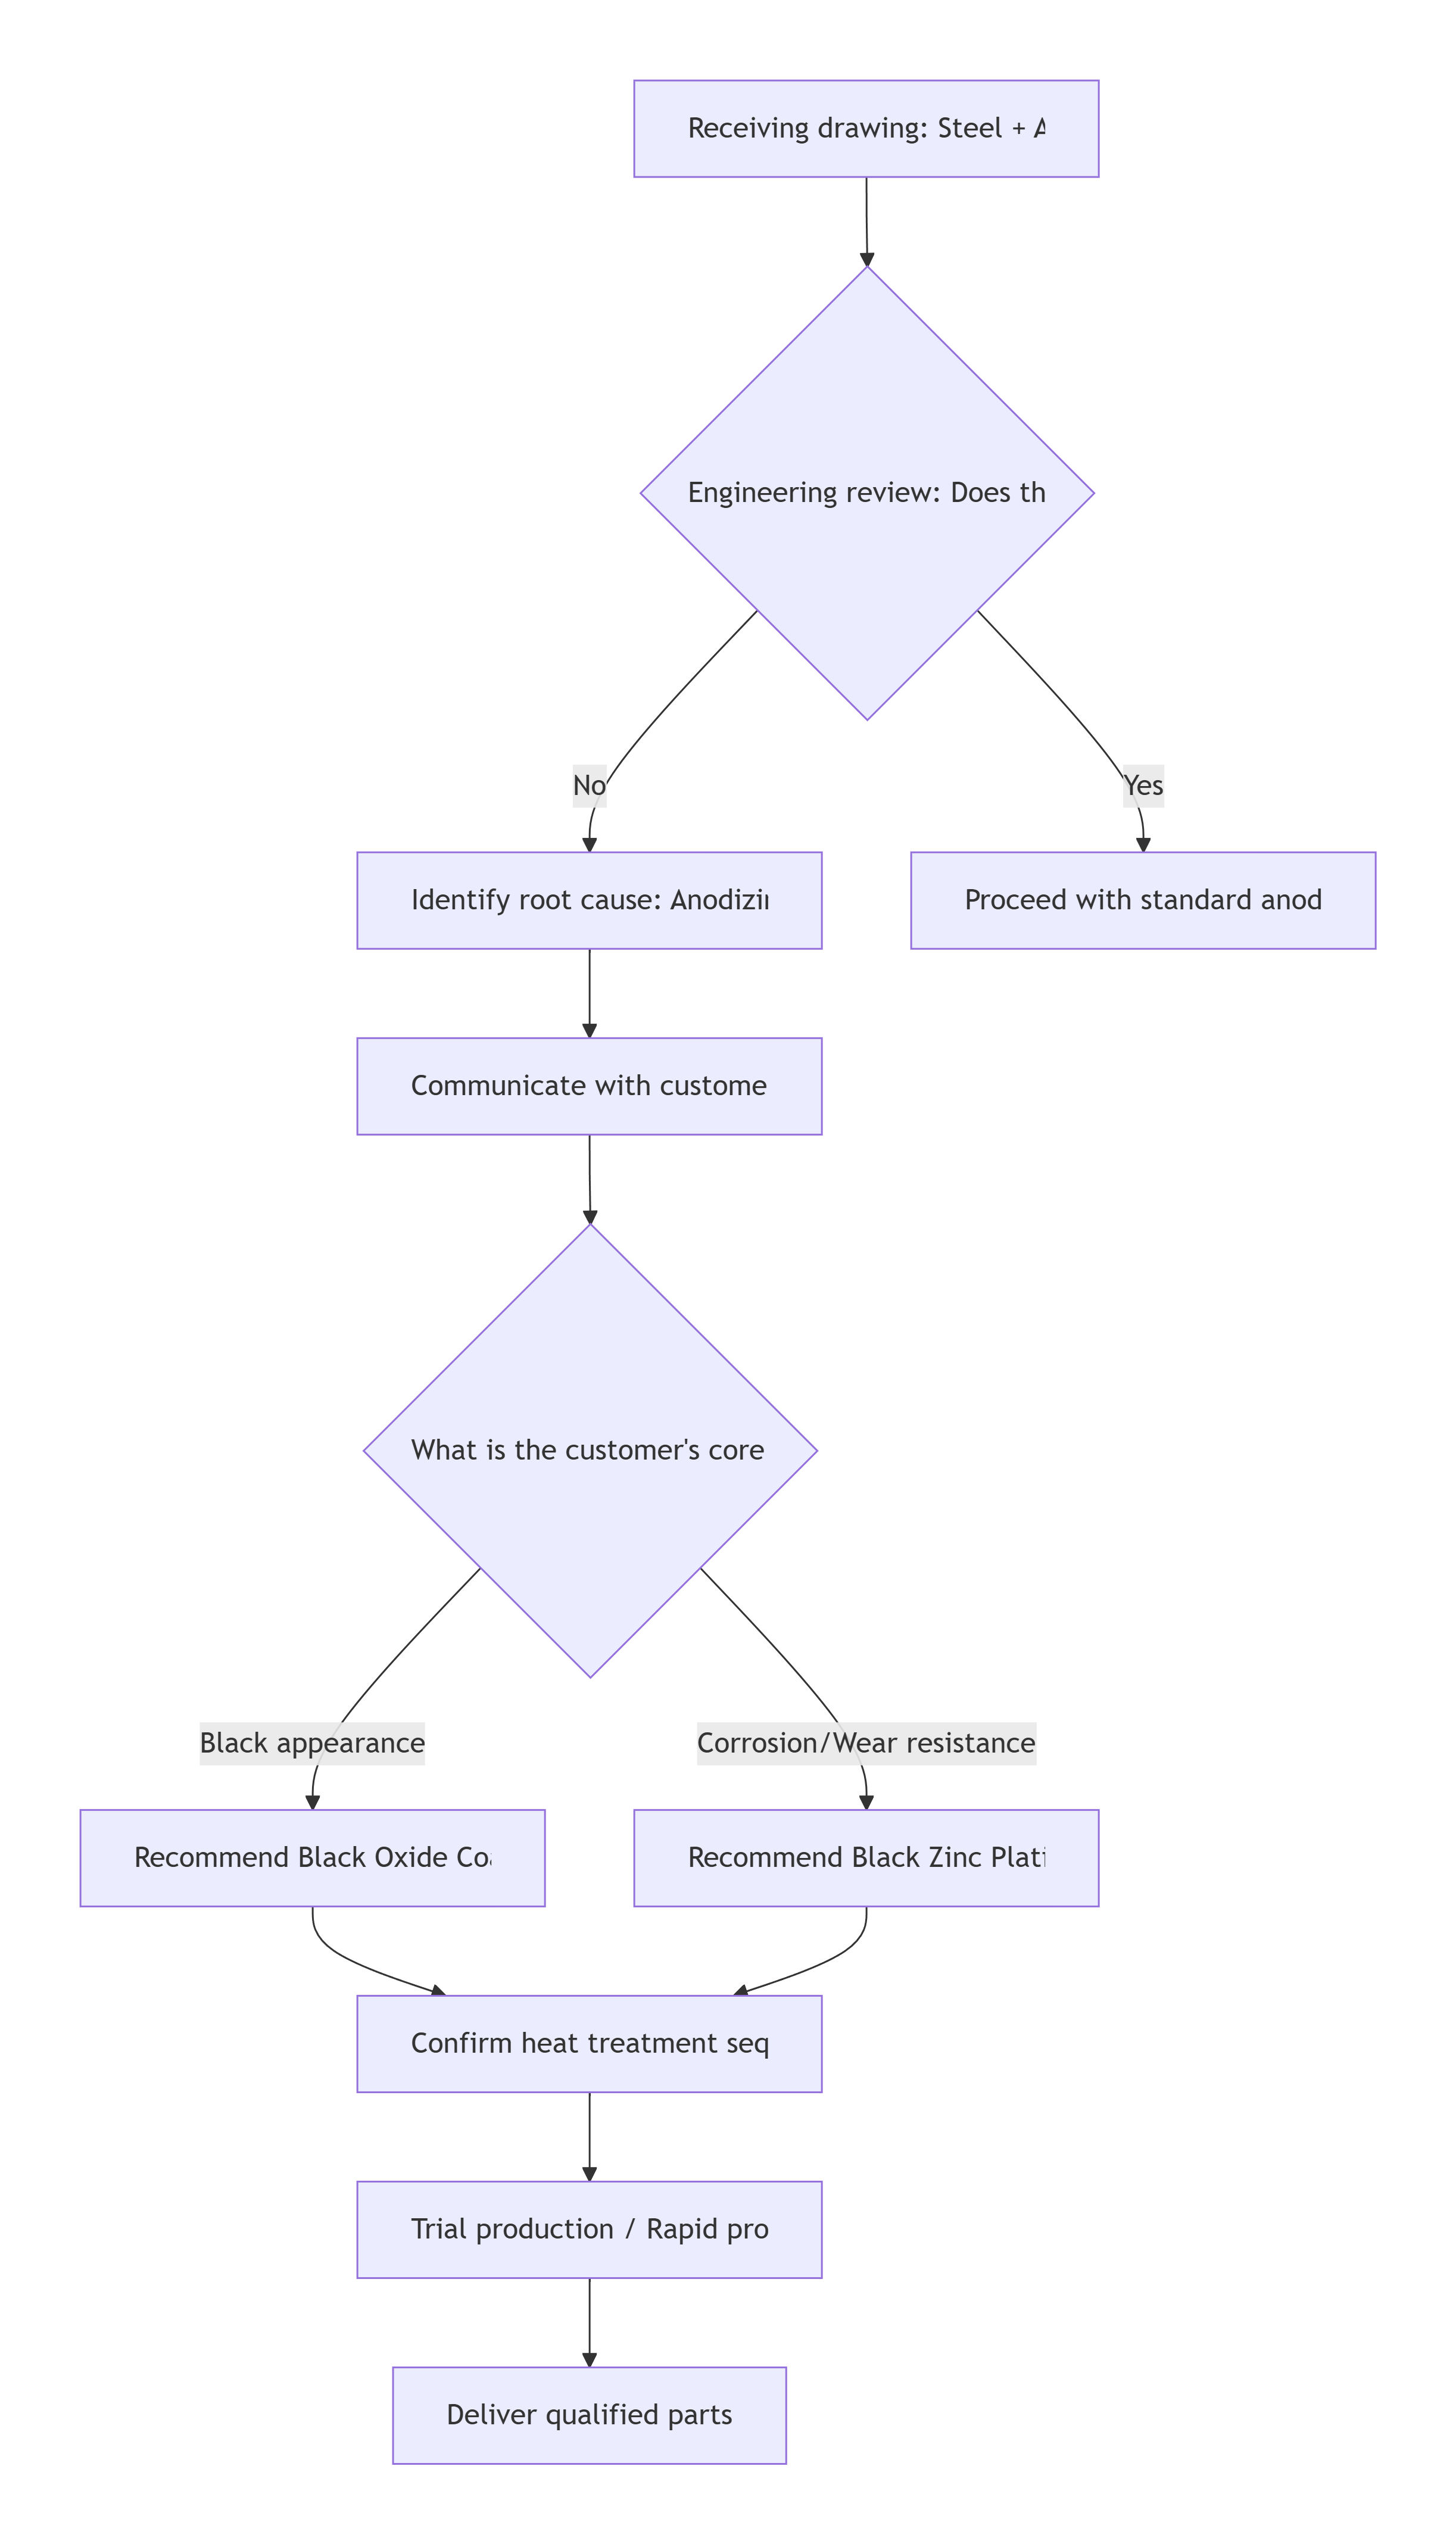
يوضح المخطط التالي منطق القرار الذي اتبعه فريق الهندسة في برايتستار عند استلام رسم هذا المشروع مع متطلبات "أكسيد الفولاذ":
محلول مفصل لطلاء أكسيد الأسود للفولاذ
عندما يصر العميل على لون "أسود" والمادة من الفولاذ (مثل Q235B, 59CrV4)، فإن عملية تشطيب السطح التي نوصي بها هي أكسيد أسود، ويسمى أحيانا "التسويق".
>لماذا اخترت Black Oxide؟
مبدأ تسود الفولاذ (الأكسيد الأسود) هو كما يلي: يغمر الجزء الفولاذي في محلول مؤكسد قلوي ساخن (عادة يحتوي على هيدروكسيد الصوديوم ونتريت الصوديوم) عند حوالي 140°C. تحت تأثير عامل المؤكسد، ينتج سطح الفولاذ طبقة رقيقة كثيفة من المغنيتيت (Fe₃O₄). التفاعل الأساسي هو: يتفاعل الحديد مع نتريت الصوديوم في بيئة قلوية، مكونا أولا فيريت الصوديوم (Na₂FeO₂) وفيرات الصوديوم (Na₂Fe₂O₄)، ثم يتحللان لتشكيل ترسيب Fe₃O₄ أسود يلتصق بسطح قطعة العمل، مما يخلق طبقة حماية سوداء محكمة التصق بها. وهذا يجعله مناسبا بشكل خاص لمعالجة الأجزاء الفولاذية الدقيقة.
على الرغم من أن كل من أندوس الفولاذ (المحاولة) وتبريد الفولاذ ينتجان في النهاية نفس التركيب الكيميائي، فإن Fe₃O₄، و"طريقة التكوين" و"بنية الفيلم" مختلفان تماما، مما يؤدي إلى أداء مختلف تماما. تحت ظروف المؤكسدة الحمضية (أي مرور التيار عبر سطح الفولاذ كأنود)، بالإضافة إلى تكوين Fe₃O₄، يحدث تفاعل تطور عنيف للأكسجين في نفس الوقت، حيث تؤثر فقاعات الغاز باستمرار على الطبقة النامية، مما يخلق ثقوبا وشقوق دقيقة. ينخفض الرقم الهيدروجيني في منطقة الأنود بشكل حاد، ويصبح Fe₃O₄ غير مستقر تحت ظروف حمضية قوية، حيث يذوب جزئيا ويدمر سلامة الفيلم أكثر. على النقيض من ذلك، يحدث التسود الكيميائي في بيئة قلوية حارة ومركزة، مما يسمح بنمو Fe₃O₄ عبر "التحويل البطيء في الموقع" عبر تفاعلات الأكسدة والاختزال دون تأثير الفقاعات ولا ذوبان، مما يحصل على طبقة حماية كثيفة وسليمة وقوية التصاق من Fe₃O₄. ببساطة: طبقة Fe₃O₄ المتكون من السواد هي طبقة حماية كثيفة "تنمو" لتصبح في مكانها؛ طبقة Fe₃O₄ التي يحاول المؤكسد تكوينها هي طبقة صدأ فضفاضة "مفككة" بواسطة فقاعات الأكسجين. نفس التكوين، بنية مختلفة، أداء معاكس.
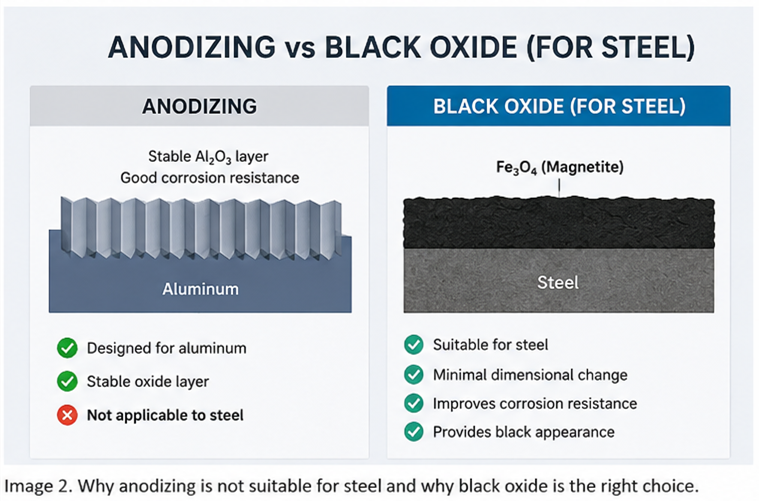
لماذا نختار معالجة الأكسيد الأسود لأجزاء الفولاذ
بالطبع، إلى جانب المؤكسد، هناك العديد من طرق معالجة الأسطح الأخرى للفولاذ. فلماذا اخترنا أكسيد الأسود؟ لأن معظم أجزاء الفولاذ المقسى التي تتطلب مظهرا أسود ويجب الحفاظ على تفاوتات محكمة (مثل هذا المشروع)، فإن أكسيد الأسود أكثر ملاءمة هندسيا من أي طلاء أو طلاء.
مقارنة البيانات: أكسيد الأسود مقابل خيارات معالجة الأسطح الأخرى
لمساعدة العملاء على فهم سبب توصيتنا بأكسيد الأسود، قمنا بإعداد جدول المقارنة التالي:
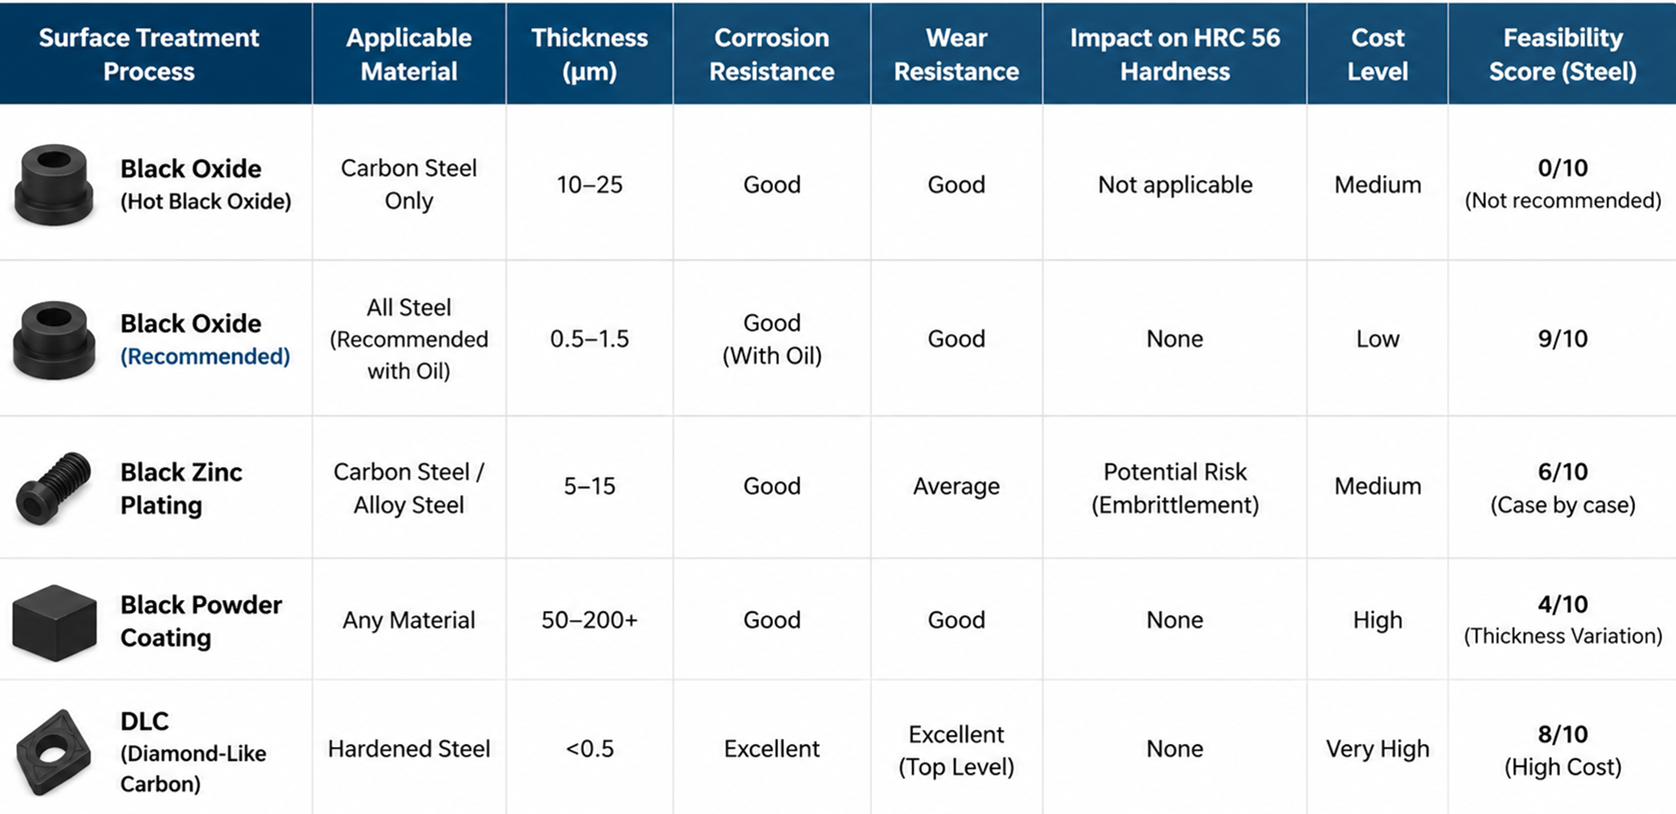
من هذا الجدول، نعلم أن أكسيد الأسود يحقق أفضل توازن بين دقة الأبعاد، والتكلفة، وتوافق العمليات.
دراسة حالة برايتستار: الحفاظ على تسامح HRC 56±2 وISO 2768-f – بما في ذلك تشطيب سطح أكسيد الأسود
>التحديات
: الأجزاء بعد الكربنة والتبريد عرضة للبيضاوية أو التشوه (التحكم في التشوه).
مادة 59CrV4 حساسة للعيوب السطحية.
يجب تطبيق الأكسيد الأسود على الأبعاد النهائية دون أي هامش إعادة تصنيع.
مراجعة هندسة عملية التنفيذ لدينا
: وجدنا أن الأكسيد غير ممكن وأوصينا بشكل استباقي بالتحول إلى أكسيد أسود.
تحسين معالجة الحرارة: استخدم مخزون تشغيل بمعدل تعويض طفيف (التحكم قبل التشوه). بالنسبة لجزء Q235B، تركنا مخزون 0.2 مم قبل الكربورين، ثم قمنا بالطحن الدقيق حتى التحمل النهائي بعد التبريد.
تعديل تسلسل العمليات: التقليب/الطحن الخشن → الكربنة والتبريد إلى معيار HRC 56 → الطحن الدقيق للأسطح الحرجة → أكسيد الأسود → التنظيف النهائي والتغليف.
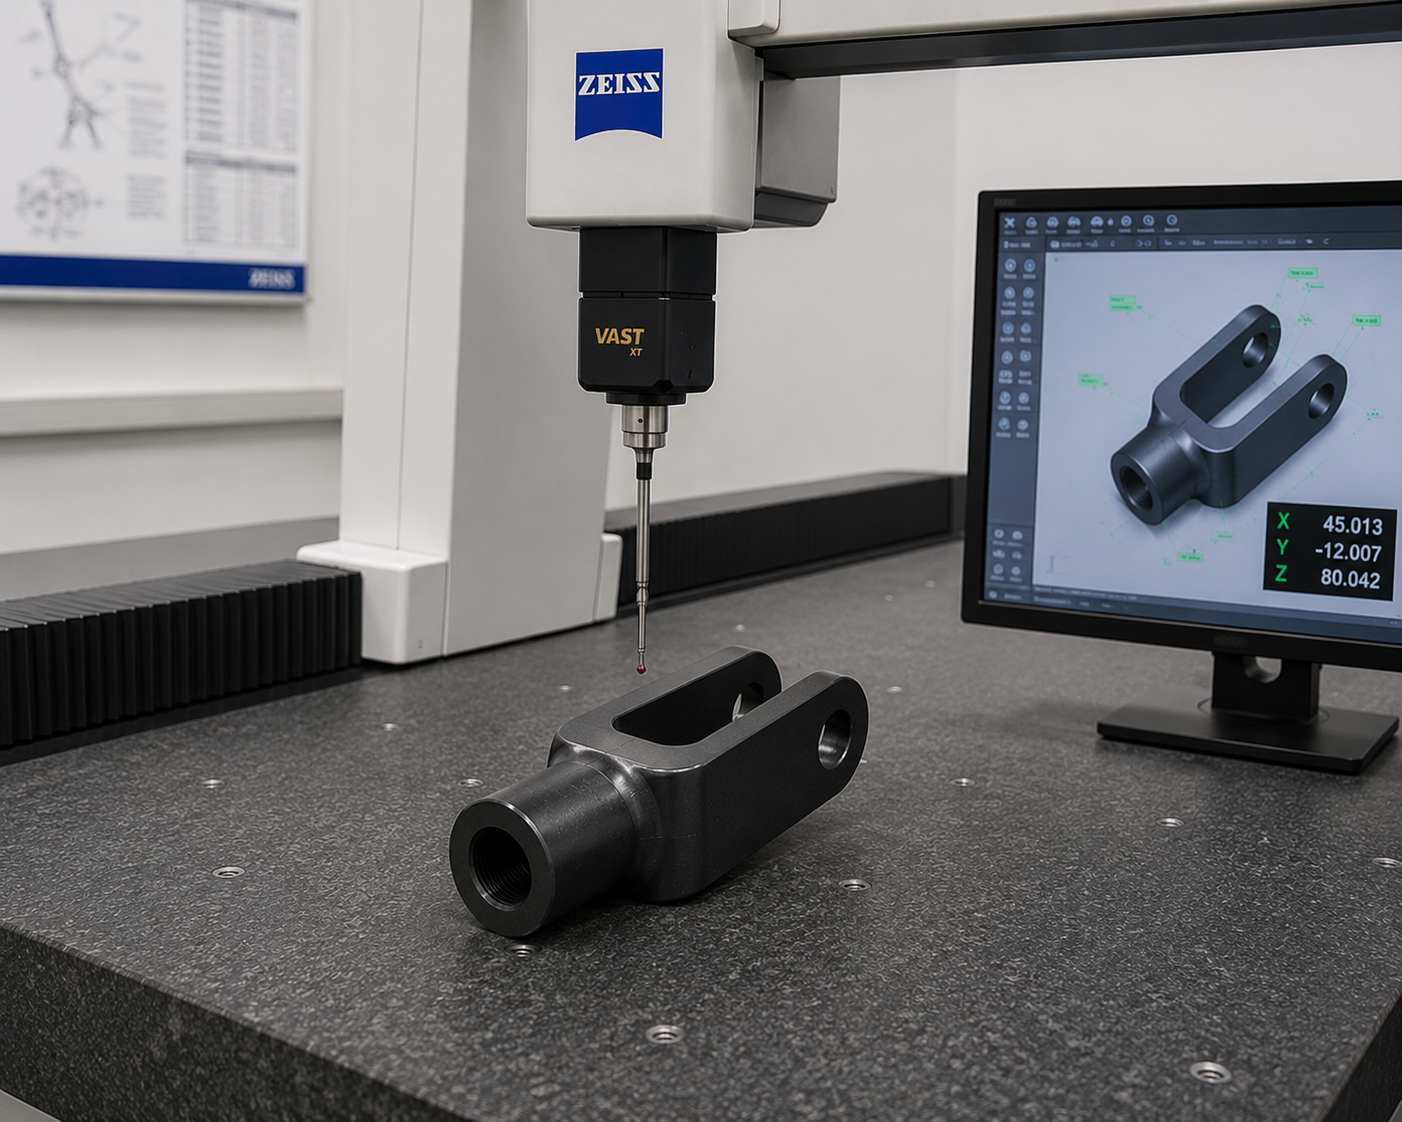
فحص الجودة: استخدم جهاز اختبار صلابة فيكرز للتحقق من عمق الطبقة المقسى الفعال 0.35 مم (مع تحقيق 0.3+0.1); أكدت قياسات CMM أن جميع الأبعاد تفي بتحمل ISO 2768-f متوسط الدرجة.
النتائج
النهائيةالصلابة: HRC 56±2 (توحيد ممتاز)
المظهر: موحد أسود داكن، غير لامع، بدون بقع
التجميع: التخليص لبى متطلبات
تجميع العملاء بالكامل ملاحظات العملاء: السطح السطح حقق التوقعات.
Brightstar Prototype CNC Co., Ltd – شريكك في هندسة تشطيب الأسطح
شركة برايتستار النموذجية CNC Co., Ltd معتمدة وفقا لنظام إدارة الجودة ISO 9001:2025. يتمتع فريقنا الهندسي بخبرة تزيد عن 10 سنة في التشغيل الدقيق والنمذجة السريعة، متخصصين في مشاريع معقدة تشمل عدم تطابق المواد مع العمليات، والتسامح الدقيق، والمعالجات السطحية الخاصة.
الصناعات التي نخدمها تشمل مكونات السيارات، الآلات الصناعية، الأجهزة الطبية، الروبوتات، والمزيد. في المتوسط، نساعد العملاء العالميين على تجنب أكثر من 50 مشكلة محتملة ناجمة عن أخطاء مواصفات التصميم كل سنة.
الأسئلة الشائعة: أسئلة هندسية شائعة حول معالجة أسطح الفولاذ
>Q1: هل ستغير معالجة الأكسيد الأسود أبعاد القطعة؟
ج: بالكاد. سمك طلاء الأكسيد الأسود لا يتجاوز 0.5–1.5 ميكرومتر، وهو أرق بكثير من عمليات تشطيب السطح الأخرى (مثل طلاء الزنك: 5–15 ميكرومتر، طلاء البودرة: 50+ ميكرومتر). لذلك، فهو مناسب بشكل خاص للأجزاء التي تتطلب تحولات صارمة مثل ISO 2768-f، دون الحاجة إلى طحن ثانوي بعد معالجة السطح.
>Q2: هل يؤثر أكسيد الأسود على الصلابة الأصلية أو نتائج المعالجة الحرارية للفولاذ؟
ج: لا. درجة حرارة عملية الأكسيد الأسود تقارب 140°م، وهي أقل بكثير من درجة حرارة التصفية للفولاذ (عادة فوق 200°م). لذلك، لن يغير صلابة HRC 56±2 ولا يؤثر على عمق الطبقة المقوى الفعالة. وهذا يختلف عن العمليات التي تتطلب درجات حرارة عالية أو بيئات حمضية، مثل بعض الطلاءات أو المؤكسد.
>Q3: قطعتي من فولاذ زنبرك 59CrV4. هل سيسبب الأكسيد الأسود هشاشة الهيدروجين؟
ج: لا. عملية الأكسيد الأسود لا تولد أيونات الهيدروجين ولا تشكل خطر هشاشة الهيدروجين. ومع ذلك، إذا تم استخدام التخليل أو الطلاء الكهربائي (مثل طلاء الزنك)، فإن الخبز بعد الطلاء عند درجة حرارة 200°C لأكثر من 4 ساعات (تخفيف الهيدروجين) إلزامي. نحن نحدد هذا بوضوح في تخطيط العمليات.
>Q4: ما هو الحد الأقصى لحجم قطعة فولاذية يمكنك التعامل معه؟
ج: معدات CNC لدينا يمكنها تصنيع أجزاء فولاذية حتى 1200 × 800 × 600 مم لجزء واحد. يمكن لمعالجة السطح (أكسيد الأسود) دعم أجزاء بأي حجم داخل هذا الظرف.
لا تدع نموذجك الأولي التالي يعلق على معالجة السطح
لا تدع "متطلب عملية مستحيلة" يعيق تقدمك في تطوير المنتج. في شركة برايتستار بروتوتيب CNC المحدودة، نقوم بأكثر من مجرد قطع المعدن:
>خال مراجعة الهندسة: إرسال رسمتك (المواد، التسامح، متطلبات معالجة الأسطح)، وسنحلل قابليته للتصنيع خلال 24 ساعة.
>اقتراحات تحسين استباقي: إذا وجدنا مشكلة مثل "أكد الفولاذ"، سنقدم توثيقا تقنيا رسميا مع حلول بديلة.
Rapid Prototowritinging: بالاقتران مع خدمات النمذجة السريعة لدينا، يمكننا تقديم حلول شاملة من المعالجة الحرارية إلى أكسيد الأسود في غضون 7 أيام فقط.
>اتخذ إجراء الآن:
أرسل طلب العرض أو الرسم إلى ann@brightrapid.com
أو زر موقعنا الإلكتروني: https://www.brightrapid.com
دع قدرة هندسة تشطيب الأسطح الاحترافية تحمي مكوناتك الدقيقة.
إشعار حقوق النشر: هذه المقالة أصلية لشركة Brightstar Prototype CNC Co., Ltd وتستند إلى قضية مشروع حقيقية. تأتي مقارنات البيانات من الاختبارات الداخلية والمعايير الصناعية العامة (ASTM B117، ISO 27830). يحظر التكاثر غير المصرح به.
المراجع
1. وفقا لدليل ASM، المجلد 5: هندسة السطح، "الحديد وسبائكه تحت ظروف المؤكسدة الحمضية يشكل منتجات أكسدة غير مستقرة، مسامية، وعموما غير واقية، تختلف تماما عن فيلم أكسيد الألمنيوم الكثيف على الألمنيوم. لذلك، لا يستخدم المؤكسد تجاريا لمعالجة الصلب." — ASM International، 1994، ص. 482.
2. SME (جمعية مهندسي التصنيع). "تكلفة الجودة في مسح هندسة الأسطح"، 2022. ص. 45.