
تشغيل الألياف الصينية: متى يجب تصميم تشمفر بدلا من فيليه؟

في تصميم المنتجات والتصنيع الدقيق للحروف CNC، كل معالجة حواف ليست خيارا جماليا عشوائيا، بل هي قرار هندسي حاسم يؤثر على قابلية التصنيع، وكفاءة التجميع، وقوة الإنشاءات، والتكلفة.
كمهندس أو مصمم منتج، قد تواجه خيارا: هل تستخدم الحافة الخارجية أو الداخلية، هل تستخدم الحافة الخارجية أو الداخلية، أم الشريحة – نصف قطر منحني؟
تدعي العديد من النظريات القديمة أن "الفيليه دائما أفضل من القالب لأنه يزيل تركيز الإجهاد." ومع ذلك، في ممارسات التشغيل الدقيقة الحديثة والنماذج الأولية السريعة، هذا البيان ليس صحيحا تماما. في الواقع، في سيناريوهات التشغيل CNC المحددة، تكون الشحمات أكثر فائدة بل وحتى لا يمكن استبدالها.
هذا المقال، الذي يجمع بين خبرة Brightstar Prototype CNC Co., Ltd التي تزيد عن 10 سنة سنوات في تشغيل CNC، يوفر لك دليلا واضحا لاتخاذ القرار. سنحلل بعمق متى ولماذا يجب عليك اختيار الشيفر بدلا من الشريحة من خلال جداول مقارنة بيانات الصناعة، ودراسات حالة واقعية، ومخططات تدفق العمليات، مما يساعدك على تقليل التكاليف وتحسين الجودة في النمذجة السريعة والإنتاج الدفعي.
لماذا يمكنك الوثوق بنا؟
الخبرة: خلال الاثني عشر سنة الماضية، قدمنا خدمات التشغيل CNC والنماذج الأولية السريعة لأكثر من 800 عميل حول العالم، تغطي مجالات السيارات والطب والطيران والإلكترونيات الاستهلاكية.
الخبرة: فريق الهندسة لدينا متخصص في تحليل التصميم من أجل قابلية التصنيع (DFM)، حيث يعالج أكثر من 50 رسمة ثلاثية الأبعاد يوميا، مما يوفر مسارات أدوات مثالية للقطع الخشبية والفيليت.
الموثوقية: نحن حاصلون على شهادة ISO 9001:2015 و AS9100D، ونتبع معايير التسامح بدقة مثل GB/T 1804 وISO 2768.
الموثوقية: نحن معروفون في الصناعة بشفافية عرض الأسعار والتسليم في الوقت المحدد. كل البيانات أدناه مأخوذة من إحصاءات العمليات الداخلية والأدبيات الأكاديمية المتاحة للجمهور.
بعد قراءة هذا المقال، ستتمكن بدقة من تحديد متى تستخدم الشيفر مقابل الفيليت في التشغيل CNC، مما يقلل من وقت البرمجة والتصنيع بأكثر من 30٪ وتجنب التكاليف غير الضرورية في مرحلة النمذجة السريعة.
جدول المحتويات
كيف يؤدي اختيار الشريحة والفيليت الخاطئ إلى ارتفاع التكاليف
تعريفات أساسية واختلافات النواة: الهندسة، الإجهاد، وتقنيات التصنيع
الحركية لماذا "الفيليت دائما أفضل"
خاطئ القسم الرئيسي: 5 سيناريوهات يجب فيها استخدام تشفيش في صناعة التشغيل CNC
مقارنة البيانات: التشويش مقابل الفيليه – التكلفة، الوقت والإجهاد (الجدول)
مخطط تدفق العملية: مقارنة مسار أدوات الطحن CNC لحل التشايش والفيليت
: تدفق قرار قائم على DFM لحلقة البرايتستار الدقيقة (Chamfer/Fillet
) دراسة حالة Brightstar: كيفية توفير 54٪ من التكلفة على رابط
مفصل إصبع روبوت بشري الأسئلة
الشائعة احصل على تقرير تحليل DFM خال
1. كيف يؤدي الاختيار الخاطئ للتشويش والفيليه إلى زيادة التكاليف
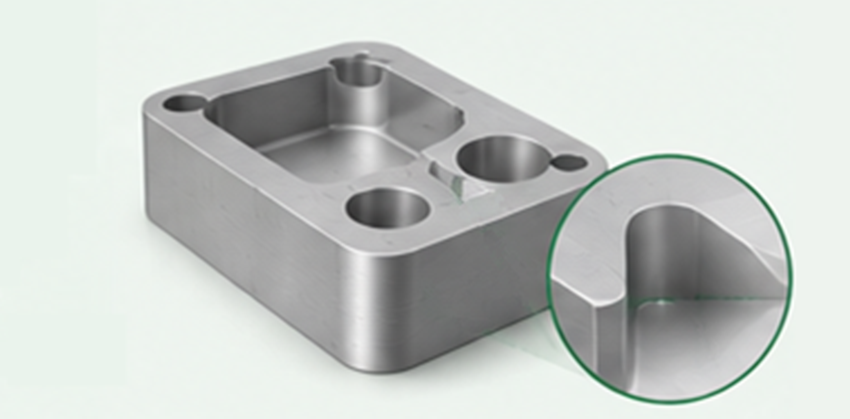
في مرحلة النمذجة الأولية السريعة باستخدام CNC، يميل العديد من المصممين إلى إضافة شرائح (filet) معتقدين أنها "أكثر أمانا". ومع ذلك، في التشغيل CNC بثلاثة محاور أو أربعة محاور، فإن تصنيع شريحة دقيقة أكثر تعقيدا بكثير من تشغيل الشاف.
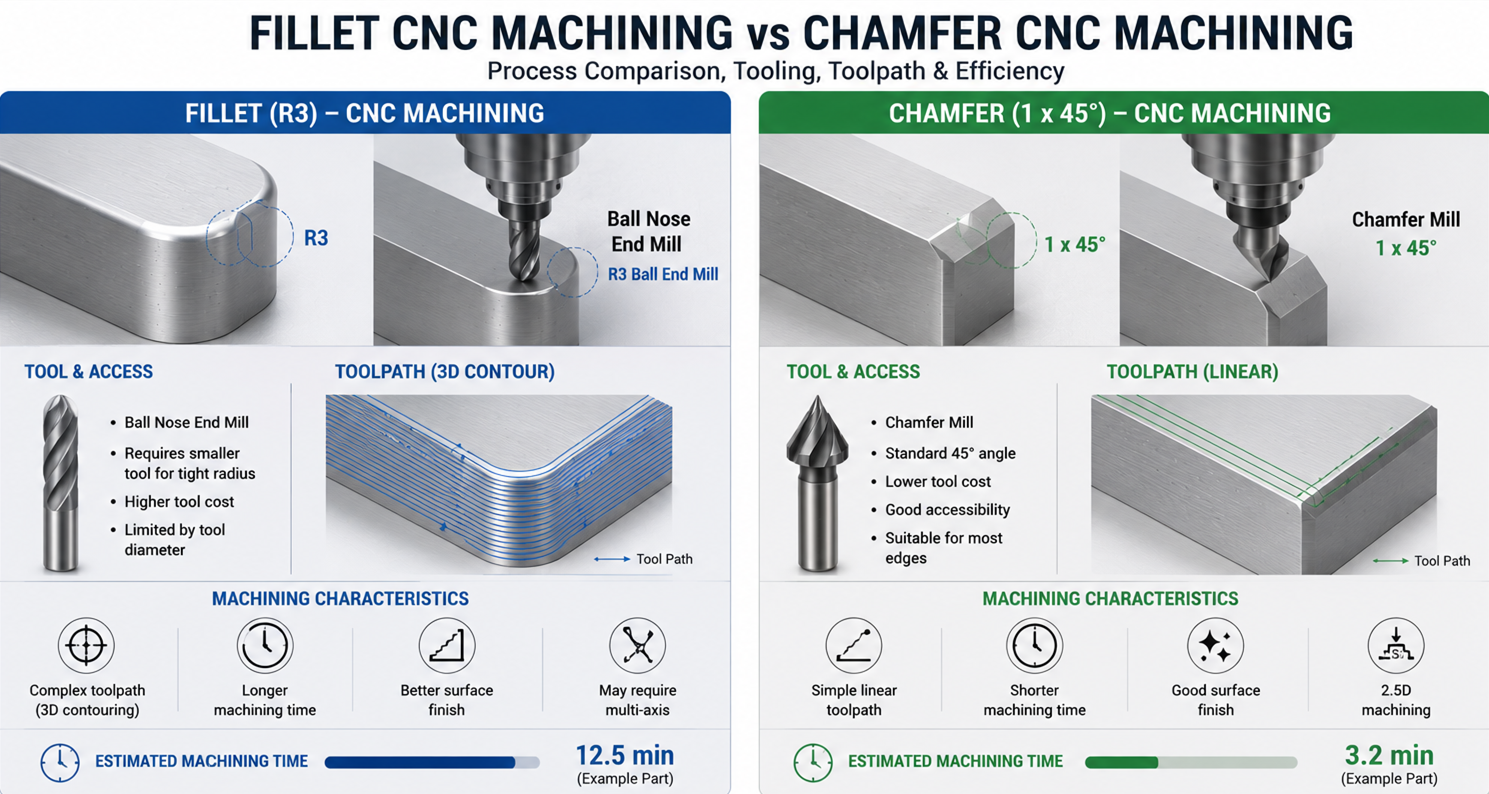
تعقيد البرمجة: عادة ما تتطلب شرائح الشرائح مطاحن نهاية الكرة أو استراتيجيات تشكيل معقدة، تزيد خطوط الشيفرة بمقدار 5-10 مرات.
وقت التشغيل: إنهاء شريحة داخلية R1.5mm يستغرق وقتا أطول من 40٪-60٪ مقارنة بشريحة C1.5mm (انظر الجدول أدناه).
تكلفة الأدوات: تصنيع شرائح القطع الداخلية الصغيرة (مثل R0.5mm) يتطلب قواطع كروية صغيرة جدا القطر، وهي عرضة للكسر ويصعب تحقيق تشطيب سطح جيد.
صعوبة الفحص: يمكن قياس التشاميرات بسرعة باستخدام مقاييس بسيطة أو كاليبر؛ عادة ما تتطلب الشرائح جهاز قياس الألياف أو جهاز قياس الإحداثيات (CMM)، وهو غير مناسب للفحص السريع في الموقع.
2. التعريفات الأساسية والاختلافات الأساسية
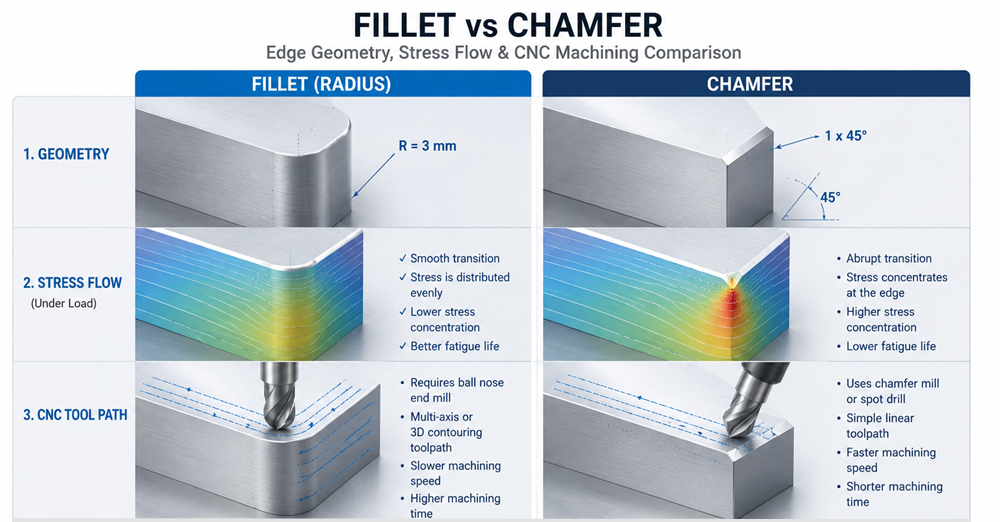
Chamfer: قطع حافة إلى سطح مائل ومسطح، غالبا 45°. غالبا ما يشار إلى البعد ب "C" زائد العرض، مثل C1.0 (أي عرض 1.0 مم عند 45°).
فيليه: تشغيل حافة إلى نصف قطر منحني. نصف القطر الداخلي يسمى "فيلريه"، ونصف القطر الخارجي يسمى "دائري". يرمز للبعد ب "R" زائد نصف القطر، مثل R1.0.
اختلافات النواة:
الهندسة: التشمير هو انتقال مسطح؛ الفيليه هو انتقال منحني.
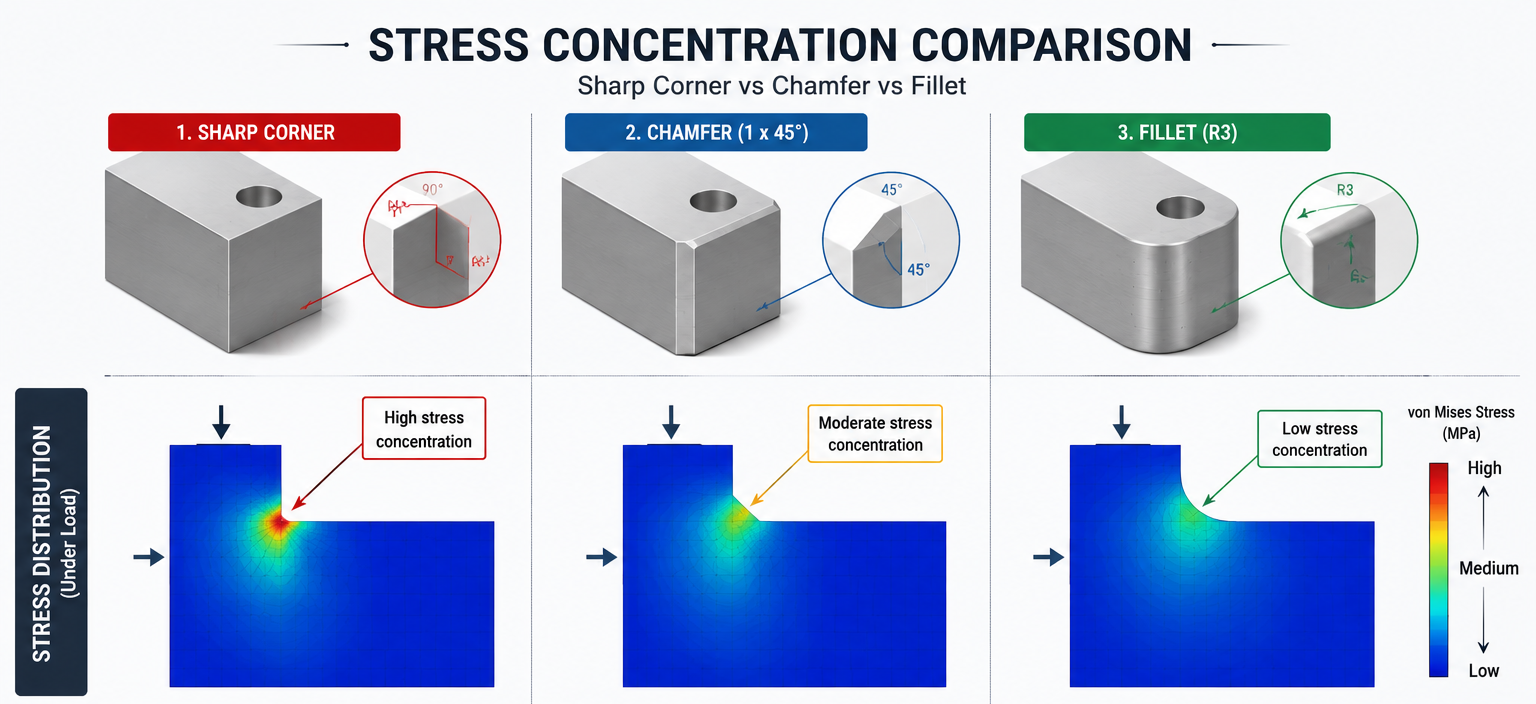
عامل تركيز الإجهاد: من الناحية المثالية، يكون للشرائح عامل تركيز إجهاد أقل (Kt) (حوالي 1.2-1.5)، بينما يكون لدى الشرائح Kt أعلى (حوالي 1.5-2.0). ومع ذلك، فإن هذا الاختلاف له تأثير ضئيل في تطبيقات المواد الساكنة، أو منخفضة الحمل، أو المواد المطنية.
الكينماتيك التشغيلية: يمكن قطع الشامفر في تمريرة واحدة باستخدام أداة تشطيع على شكل حرف V؛ تتطلب الشرائح مسحا طبقيا بطبقة باستخدام مطحنة نهاية القمة كروية.
3. لماذا "Fillet is Always Better" خاطئ
هذه قاعدة عامة قديمة نشأت من تصميم الإجهاد وحقول الصب/الحقن. في هذه الحقول، تلغي الشرائح بالفعل الزوايا الحادة وتحسن تدفق المواد.
لكن في التشغيل CNC، هذا البيان مضلل:
اقتباس من كتاب ديناميكيات التشغيل الآلي: الأساسيات، التطبيقات والممارسات ليوسف ألتينطاس، الفصل 8:
لعمليات الطحن، تجنب استخدام أنصاف قطر الفيليت الداخلية التي تقل عن 1.5 ضعف نصف قطر الأداة؛ وإلا فهناك حاجة إلى EDM أو الطحن الدقيق الذي يستغرق وقتا طويلا. أما الشفاط، فيمكنها تحسين كفاءة التشغيل بشكل كبير.
في الواقع، بالنسبة لمعظم النماذج الأولية السريعة والأجزاء ذات الحجم المنخفض إلى المتوسط، يكون الحمل الدوري طوال عمر الجزء أقل بكثير من حد الإجهاد. في مثل هذه الحالات، اختيار شريحة قابلة للتصنيع أكثر حكمة من اختيار شريحة متفوقة نظريا.
4. 5 سيناريوهات يجب فيها استخدام تشفيك في التشغيل CNC
5. مقارنة بيانات الصناعة: تشامفر مقابل فيليه – التكلفة، الوقت والضغط (الجدول)
البيانات التالية مبنية على دفعة نمذجة سريعة (10 قطع)، مادة 6061 سبيكة ألمنيوم، الأبعاد: كتلة 100x100x20 مم، معالجة زاوية تجويف داخلي. معدات التشغيل: مركز تشغيل عمودي ثلاثي المحاور (المغزل 12,000 دورة في الدقيقة).
>مصادر البيانات: قاعدة بيانات Brightstar Prototype الداخلية للعمليات (إحصائيات 2022-2025)، وعوامل تركيز الإجهاد لبيترسون، 4th حرر ion (الجدول 3.2).
6. مخطط تدفق العملية: مقارنة مسار أدوات الطحن CNC للتشويش والفيليت
7. الحل: تدفق قرار قائم على DFM للتشويش/الشريحة
لمساعدتك على اتخاذ القرار الصحيح في تصاميمك، توصي برايتستار بروتوتايب بتدفق اتخاذ القرار السريع التالي:
>هل تستخدم هذه الحافة في بيئة التعب عالي الدورة؟ (عدد الدورات > 10^6، والمادة مصنوعة من فولاذ عالي القوة أو سبيكة تيتانيوم)
نعم → استخدم أكبر شريحة ممكنة (R > 1 مم).
لا → انتقل للخطوة التالية
>هل يتطلب هذا الموقع العمل مع مثبتات قياسية (ثقوب مغمورة معاكسة، خيوط)؟
نعم → يجب استخدام الشمس.
لا → انتقل للخطوة التالية
>هل نصف قطر شريحة CNC القابلة للتحقيق أكبر من 1/5 عمق التجويف؟
على سبيل المثال: فتحة بعمق 20 مم، يجب أن تكون القطعة ≥ R4.0
لا → استخدم التشكيلة (لتجنب عدم القدرة على التصنيع أو الأدوات الطويلة جدا)
نعم → انتقل للخطوة التالية
>هل هناك حاجة إلى دليل مقدمي للتجميع؟
نعم → أنصح بشدة بالتشامفر
بدون → كلاهما مقبول، لكن التشاميل أقل تكلفة
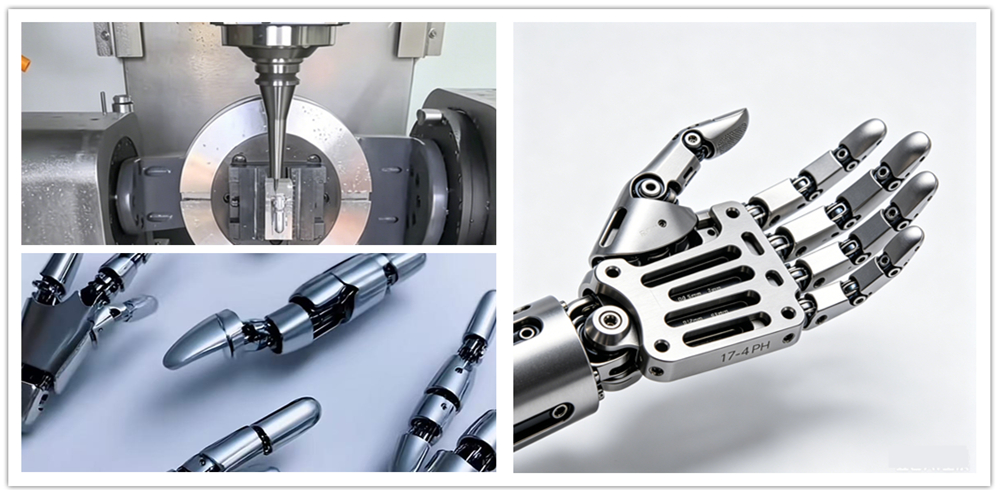
8. دراسة حالة برايتستار: رابط مفصل إصبع روبوت بشري
شركة ناشئة روبوت بشري أوروبي، تطور روبوتا بشريا بالحجم الكامل، كانت بحاجة إلى نمذجة سريعة لعشرة مجموعات من وصلات مفاصل الأصابع الداخلية (المادة: الفولاذ المقاوم للصدأ بارتفاع 17-4PH، معالجة حراريا حتى H900).
تطلب رسم العميل تحديد جميع زوايا ثقوب التبريع، وأخاديد الزيت، وفتحات تخفيف الإجهاد على الرابط كشرائح R0.5 مم.
الجزء له سمك جداري أدنى يبلغ 1.2 مم فقط، مع عدة فتحات ضيقة بعمق 12 مم وعرض 3 مم.
تصنيع شريحة R0.5mm يتطلب مطحنة نهاية القمة طويلة الأنف Ø1.0 مم.
نسبة الطول إلى القطر في الأداة تصل إلى 12:1، مما يسبب تمزجا شديدا وسهولة في التكسير في التفريز. يجب استخدام EDM (تشغيل التفريغ الكهربائي) لكل ميزة.
التكلفة المقدرة لكل جزء: €180، مدة الانتظار: 18 يوما، مما أدى إلى تأخير كبير في وتيرة تطوير الروبوت البشري "التكرار السريع، وتكامل البرمجيات والأجهزة".
أجرى فريقنا الهندسي تحليل DFM واقترح التعديل التالي للعميل:
شرح تعديل النواة: تحتفظ نهايات أخدود الزيت بشريحة وتزيد إلى R1.0 (قابلة للتشغيل باستخدام مطحنة نهاية الأنف الكوي بحجم Ø2mm). يمكن تصنيع طقس C0.5 باستخدام أداة نقش على شكل حرف V قياسية بزاوية 90°، تكمل جميع خطوط فتحات البرق في تمريرة واحدة، مما يقلل وقت التشغيل من 4.5 ساعات لكل جزء إلى 45 دقيقة.
أكد العميل التعديل. النتائج:
التكلفة: تم تخفيض من €180 إلى €82 لكل جزء، مما يوفر 54٪.
مدة الانتظار: تم تقصير من 18 يوما إلى 6 أيام.
التحقق من الجودة: قام العميل بتجميع النماذج الأولية العشرة في يد الروبوت الشبيه بالبشر وأجرى 10,000 اختبار دورة قبضة. لم تظهر الروابط المتطوعة أي شقوق أو تشوه أو فشل.
تعليقات العملاء:
"سرعة تكرار أجزاء الروبوتات البشرية هي التنافسية. قالت لنا برايتستار: يمكن بالتأكيد استبدال شريحة R0.5 في قطع النقل الداخلية إلى طبقة C0.5، مما يقلل التكلفة بنسبة 70٪، بينما لا تزال القوة أكثر من كافية."
— كبير مهندسي الميكانيكا في شركة الروبوتات الشبيهة بالبشر
9. الأسئلة الشائعة
>Q1: هل تسبب التشويشات تركيز أكثر شدة؟
ج: نظريا، نعم. لكن بالنسبة لغالبية النماذج الأولية والأجزاء منخفضة إلى متوسطة الحجم (مواد مثل الألمنيوم، الفولاذ العادي، البلاستيك)، يكون حمل العمل أقل بكثير من حد الإجهاد. في التشغيل الصناعي CNC، غالبا ما تفوق التكلفة العالية والوقت الطويل الذي تجلبه الشرائح ميزة الإجهاد النظري الخاصة بها.
>Q2: هل يمكنني خلط الشمافر والفيليه على نفس الجزء؟
ج: بالتأكيد نعم. الاستراتيجية النموذجية هي: استخدام الشحم للميزات الداخلية غير المتماسكة (لتقليل التكلفة)، واستخدام شرائح للمناطق ذات الإجهاد العالي (للحفاظ على القوة). هذا نهج تصميم متدرج.
>Q3: ما هو أصغر شريحة داخلية CNC يمكن تحقيقها؟
ج: في الطحن، أصغر نصف قطر داخلي للفيليت يساوي نصف قطر أصغر مطحنة نهاية الكروية المستخدمة. ينصح عموما بأن ≥ R 0.5 مم. بالنسبة للقيم الأصغر من هذا، أو عندما > نسبة العمق إلى العرض 5:1، ينصح بشدة بالتغيير إلى الشيفر.
>Q4: ماذا عن الطباعة ثلاثية الأبعاد (النمذجة السريعة)؟ أيهما أفضل، الكومفر أم الفيليه؟
ج: مختلف. في الطباعة ثلاثية الأبعاد، عادة لا تزيد الشرائح من التكلفة وتساعد في تقليل الدعامات. ومع ذلك، تركز هذه المقالة على التصنيع الطرح باستخدام CNC، يرجى ملاحظة الفرق.
احصل على تقرير تحليل DFM الخاص بك خال
اختيار معالجة الحافة الخاطئة قد يؤدي إلى زيادات غير ضرورية في التكاليف وتأخيرات في المشروع.
Brightstar Prototype CNC Co., Ltd متخصصة في تقديم خدمات تشغيل CNC عالية الدقة والنمذجة السريعة. سيقدم لك فريق الهندسة لدينا تحليلا احترافيا للتصميم من أجل قابلية التصنيع (DFM) خلال 24 ساعة، مع توضيح الحلول المثلى لجميع الشافرات والشرائح وغيرها من الميزات في رسمتك. كل البيانات في هذا المقال لأغراض مرجعية فقط. لا ننصح بالاستشهاد بها بدون إذن. لن نتحمل المسؤولية عن أي مشاكل تنشأ من هذا الاستخدام. لأي أسئلة أو طلبات محددة، يرجى التواصل معنا مباشرة للنقاش.
حقوق النشر وإعلان المراجع
Altintas, Y. (2012). ديناميكا الماكينة. سبرينغر. (الفصل 8.2)
بيلكي، و. د.، & بيلكي، د. ف. (2008). عوامل تركيز التوتر لبيترسون. وايلي. (الجدول 3.2)
البيانات الداخلية: تقرير إحصائيات العمليات لشركة برايتستار النموذجية CNC المحدودة (2023-2025)