
معالجة الأسطح في التشغيل الصناعي CNC: تأكسد الألمنيوم

لماذا يحدد التشطيب السطحي نجاح الجزء
في التشغيل CNC الدقيق، نادرا ما تنتهي الرحلة من قطعة ألمنيوم خام إلى مكون نهائي عند مركز التشغيل. بينما تعتبر التساميحات الدقيقة والهندسات المعقدة ضرورية، فإن معالجة السطح المطبقة بعد التشغيل غالبا ما تحدد ما إذا كانت القطعة تؤدي كما هو مقصود في تطبيقها النهائي—أو تفشل مبكرا.
أنود الألمنيوم يعد من أهم عمليات تشطيب الأسطح في التصنيع الحديث. من حوامل الطيران إلى حاويات الإلكترونيات الاستهلاكية، تتوفر مكونات الألمنيوم المؤكسدة في كل مكان. ومع ذلك، يفتقر العديد من المهندسين والمتخصصين في المشتريات ومصممي المنتجات إلى فهم شامل لكيفية عمل هذه العملية الكهروكيميائية، وما هي المتغيرات التي تؤثر على النتائج، وكيفية تحديدها بشكل صحيح.
في شركة Brightstar Prototype CNC Co., Ltd، قضينا سنة في إتقان دمج تشغيل CNC مع خدمات أكد عالية الجودة. يستند هذا الدليل إلى معايير الصناعة، ودراسات حالة واقعية، وخبرة تقنية ليقدم صورة كاملة عن أنوديز الألمنيوم—من المبادئ الأساسية إلى اعتبارات التصميم المتقدمة.
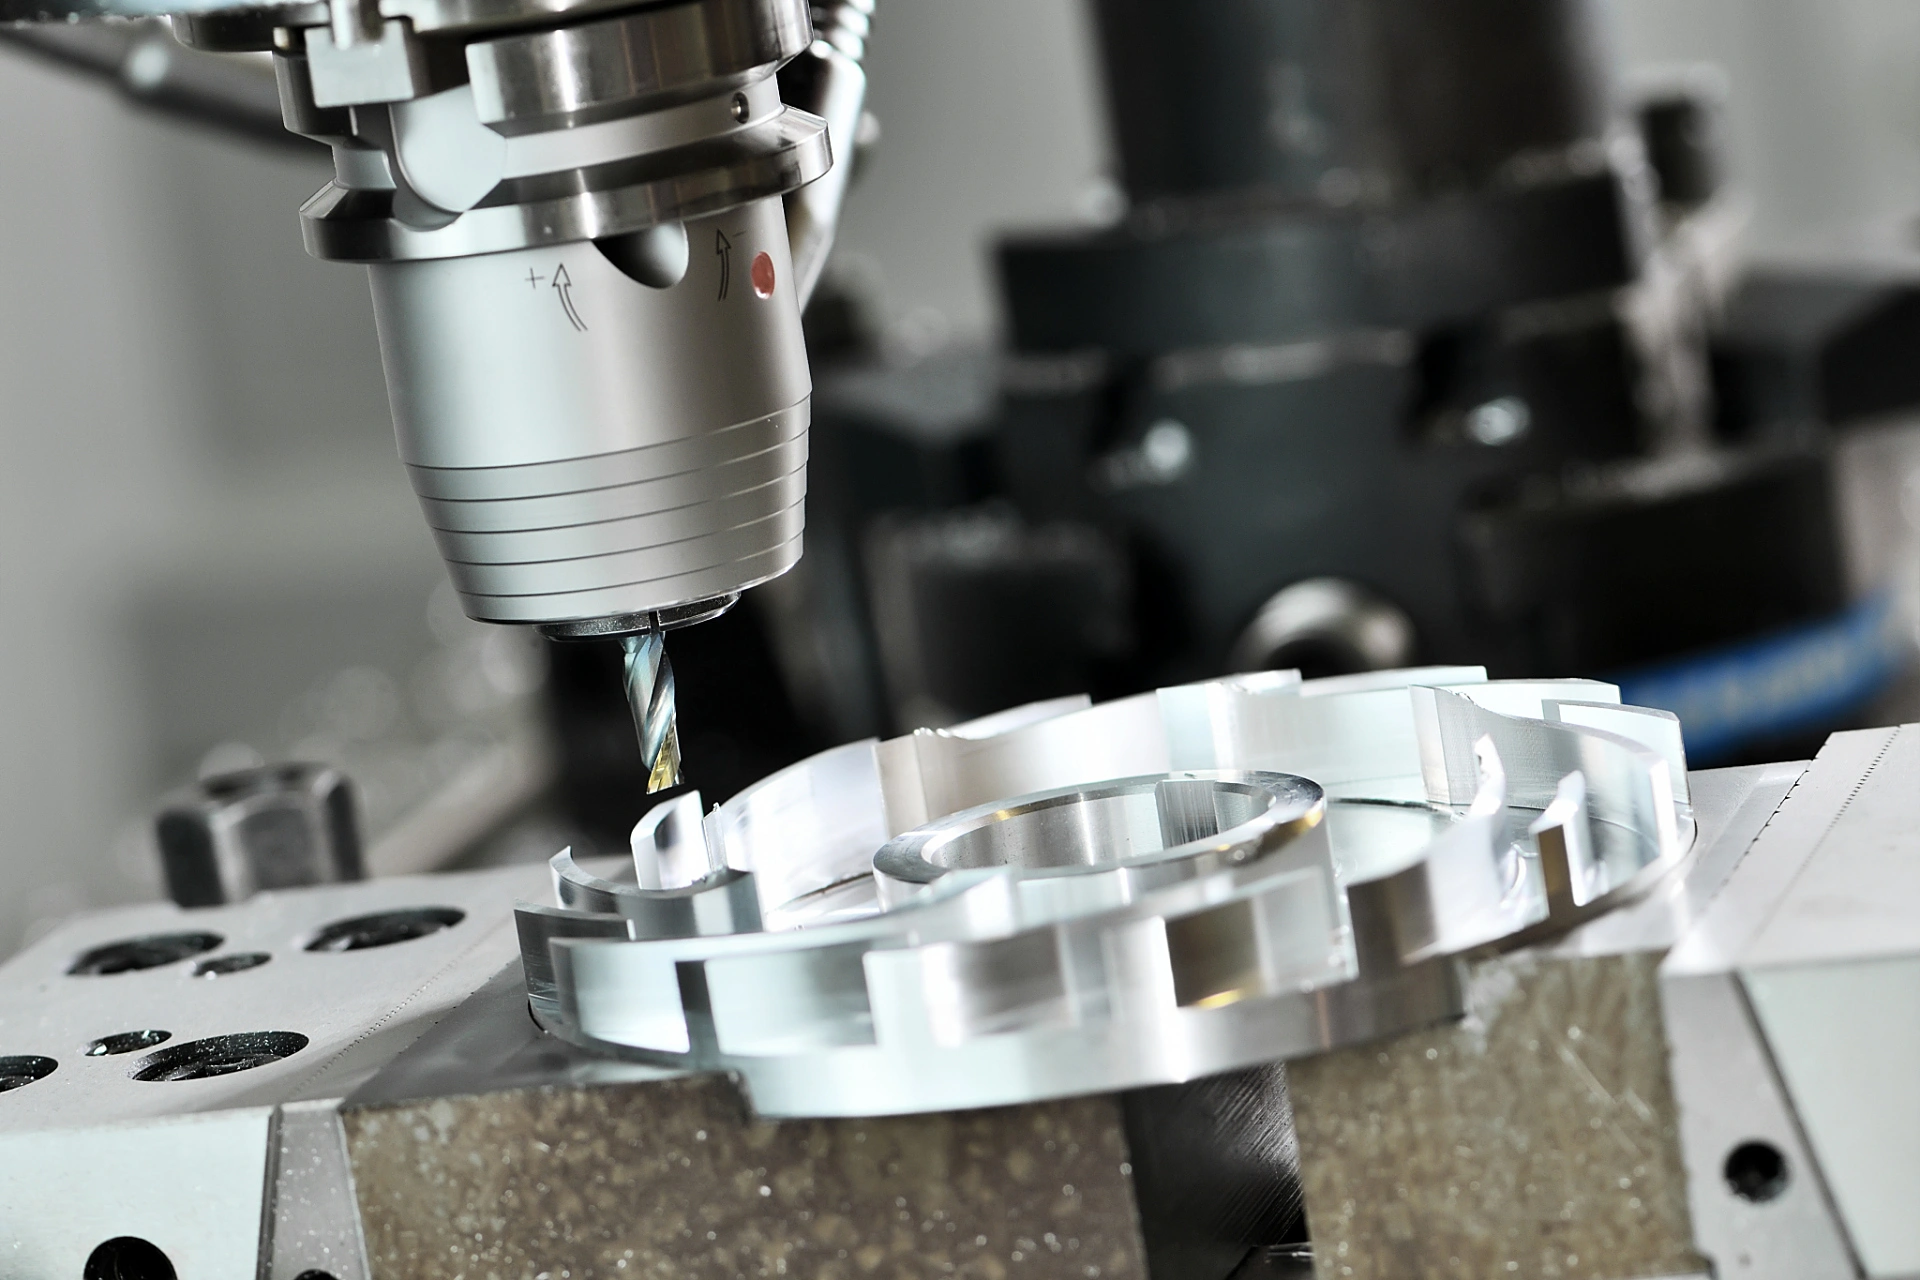
ما هو أنود الألمنيوم؟
الأنوديزيشن هو عملية سلبية كهروكيميائية تحول السطح الخارجي للألمنيوم إلى طبقة أكسيد ألمنيوم مقاومة للتآكل. على عكس الطلاء أو الطلاء المسحوق — الذي يجلس فوق الركيزة — يصبح الطلاء المؤكسد جزءا لا يتجزأ من المعدن نفسه.
مصطلح "المؤكسد" مشتق من دور الجزء في الدائرة الكهربائية: حيث يعمل مكون الألمنيوم كأنود (قطب موجب) في الخلية الإلكتروليتية. عند تطبيق تيار مستمر، تسحب أيونات الأكسجين إلى سطح الألمنيوم، وتتفاعل لتشكل طبقة أكسيد مسيطر عليها.
الخصائص الرئيسية للألمنيوم المؤكد
تغير الأبعاد: تنمو طبقة الأكسيد للخارج والداخل من السطح الأصلي. حوالي 50٪ من سمك الطلاء يخترق الركيزة، بينما يتراكم 50٪ على السطح. هذا يعني أن طلاء 20 ميكرون يزيد من أبعاد الأجزاء الإجمالية بحوالي 10 ميكرون لكل سطح.
Θt: يمكن للأسطح المؤكسدة أن تحقق صلابة تصل إلى روكويل 70 درجة مئوية (حوالي 500-700 HV).
المسامية: تحتوي الطبقة الأندية على مسام مجهرية يمكنها امتصاص الأصباغ أو المواد العازلة.
الشفافية: الطلاءات الأنودية غير الملونة شفافة، مما يكشف عن المظهر المعدني الطبيعي للألمنيوم.
لماذا Anodize؟ الفوائد الرئيسية لقطع التصنيع باستخدام CNC
الأكد يقدم مزايا لا تستطيع طرق تشطيب السطح الأخرى مجاراتها. إليك سبب تحديده عبر الصناعات:
1. مقاومة التآكل المتفوقة
طبقة أكسيد الألمنيوم التي تتكون أثناء المؤكسد مستقرة كيميائيا وتحمي المعدن الأساسي من الأكسدة ورذاذ الملح والبيئات القاسية. وهذا يجعل الأجزاء المؤكسدة مثالية للتطبيقات البحرية والسيارات والخارجية.
2. تعزيز صلابة السطح ومقاومة التآكل
الألمنيوم المؤكد أصعب بكثير من الألمنيوم غير المعالج، ويوفر مقاومة ممتازة للتآكل والخدش. هذه الخاصية ذات قيمة خاصة للمكونات التي تتعرض للاحتكاك أو التعامل المتكرر.
3. لون الاستقرار والتنوع الجمالي
الأنود يتيح ألوانا متينة لا تتقشر أو تتقشر لأن الصبغة تخترق طبقة الأكسيد المسامي وتصبح محكمة الإغلاق داخل الطلاء. تشمل الألوان المتوفرة شفافة، أسود، أحمر، ذهبي، أزرق، ودرجات مخصصة.
4. التصاق ممتاز للعمليات الثانوية
الطبيعة المسامية للطلاء الأنودي توفر سطحا مثاليا لللاصقات والزيوت والبرايمر.
5. صديق للبيئة
الأكد ينتج نواتج ثانوية ضارة أقل مقارنة بالطلاء الكهربائي أو الطلاء. تتجنب العملية المركبات العضوية المتطايرة (VOCs) وتستخدم إلكتروليتات قابلة لإعادة التدوير.
6. العزل الكهربائي
الألمنيوم المؤكسد الصلب يعمل كعازل كهربائي، يوفر العزل الكهربائي عند الحاجة.
أنواع الأكد
عمليات الأنوديد مصنفة حسب المواصفة العسكرية الأمريكية MIL-A-8625، التي تعرف ثلاثة أنواع رئيسية:
النوع I — تجميل حمض الكروميك
تم تطويره في الأصل كعملية بينغوغ-ستيوارت، ينتج النوع الأول طلاءات أرق وأكثر ليونة وأكثر ليونة. بينما يقدم خصائص ذاتية الشفاء ويستخدم كعلاج أولي للطلاء، إلا أن استخدامه انخفض بسبب اللوائح البيئية المتعلقة بحمض الكروميك.
النوع II — أكد حمض الكبريتيك
أكثر طريقة الأكد شيوعا وفعالية من حيث التكلفة. يوفر النوع الثاني مقاومة ممتازة للتآكل، ويقبل الأصباغ جيدا، وينتج طلاءات شفافة وشفافة. يستخدم على نطاق واسع في المنتجات الاستهلاكية، وتجهيزات السيارات، والتطبيقات الصناعية العامة.
النوع الثالث — أكد المعطف الصلب
المعروف أيضا باسم "المؤكسد الصلب"، ينتج النوع الثالث أسمك وكثافة وأصعب الطلاءات. يتم تحديده للمكونات التي تتطلب مقاومة تآكل استثنائية — مثل التروس، والمكابس، والصمامات، والآلات الصناعية.
المرجع: ASTM B580 وISO 10074 يوفران مواصفات إضافية لأكسيد الطبقة الصلبة. لا يزال MIL-A-8625 هو المعيار الأكثر استشهادا.
عملية الأكد خطوة بخطوة
الطلاء الأنودي المتسق وعالي الجودة يعتمد على التنفيذ الدقيق لكل مرحلة من مراحل العملية.
الخطوة 1: تحضير السطح (المعالجة المسبقة)
الأكد لا يخفي العيوب السطحية—بل يكشفها. العلاج المسبق المناسب أمر أساسي.
التنظيف: تغمر الأجزاء في منظفات قلوية أو حمضية لإزالة زيوت التشغيل والشحوم والملوثات.
النقش أو التلميع: النقش (النقش القلوي) ينتج تشطيب ساتان غير لامع عن طريق إزالة طبقة رقيقة من الألمنيوم. الغمر الساطع (التفتيح الحمضي) يخلق سطحا لامعا وعكسي للغاية.
Desmutting: حمام حمض النيتريك يزيل أي عناصر سبيكة متبقية أو بقايا أكسيد بعد الحفر.
المعالجة الميكانيكية المسبقة (اختياري): تقنيات مثل تفجير الزجاج بالخرز أو النفخ الرملي تخلق ملمسا سطحيا موحدا وتخفي علامات التشغيل البسيطة.
الخطوة 2: الأكد (التحليل الكهربائي)
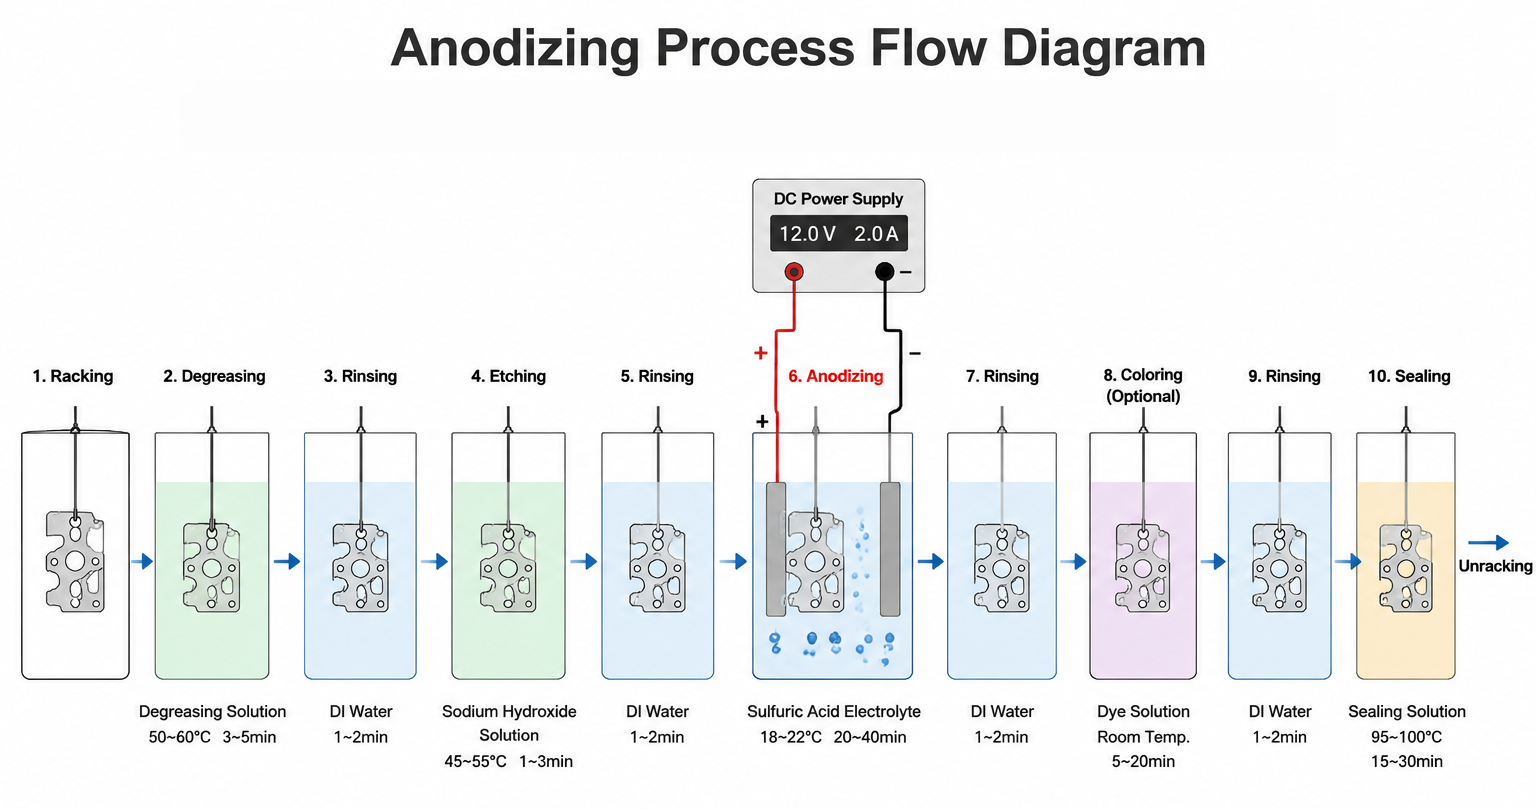
يتم تعليق الجزء في حمام إلكتروليت حمضي—عادة 10-20٪ حمض الكبريتيك—ومتصل بالطرف الموجب لمصدر طاقة تيار مستمر. يتم التحكم في معلمات العمليات الرئيسية:
المصدر: وجدت دراسة حول أندس سبيكة الألمنيوم 6063 أن وقت الأكسدة وكثافة التيار لهما أكبر تأثير إيجابي على سمك الفيلم، بينما كان تركيز الإلكتروليتات ودرجة الحرارة لهما تأثيرات أقل. حددت الدراسة الظروف المثلى لأقصى سمك للفيلم: 4 أمبير/ديسيمول² كثافة تيار، تركيز حمض 6 فوليوم، درجة حرارة 19.5°م، و60 دقيقة من وقت المؤكسد.
الخطوة 3: لون (اختياري)
بالنسبة للتشطيبات الملونة، يغمر الطلاء الأنودي المسامي في محلول صبغة. توفر الأصباغ العضوية لوحة ألوان واسعة، بينما التلوين الإلكتروليتي (الخطوتين) ينتج درجات برونزية وأسود وأكثر مقاومة للأشعة فوق البنفسجية.
الخطوة 4: الختم
الإغلاق يغلق المسام في الطلاء الأنودي، مما يقفل الصبغة ويمنع التلوث.
hot di Water Sealing: الغمر في ماء منزوع الأيونات شبه الغليان يحول الأكسيد إلى بوهميت مرطب، الذي يتمدد لملء المسام.
ختم درجة حرارة متوسطة: يستخدم أسيتات النيكل أو أملاح معدنية أخرى عند 60-70°C، مناسب بشكل خاص للأجزاء المصبوغة.
ختم بارد: تركيبات نيكل-فلورايد في درجة حرارة الغرفة؛ غالبا ما يتبعها شطف بالماء الساخن لتسريع عملية التصلب.
الألمنيوم كل oy التوافق
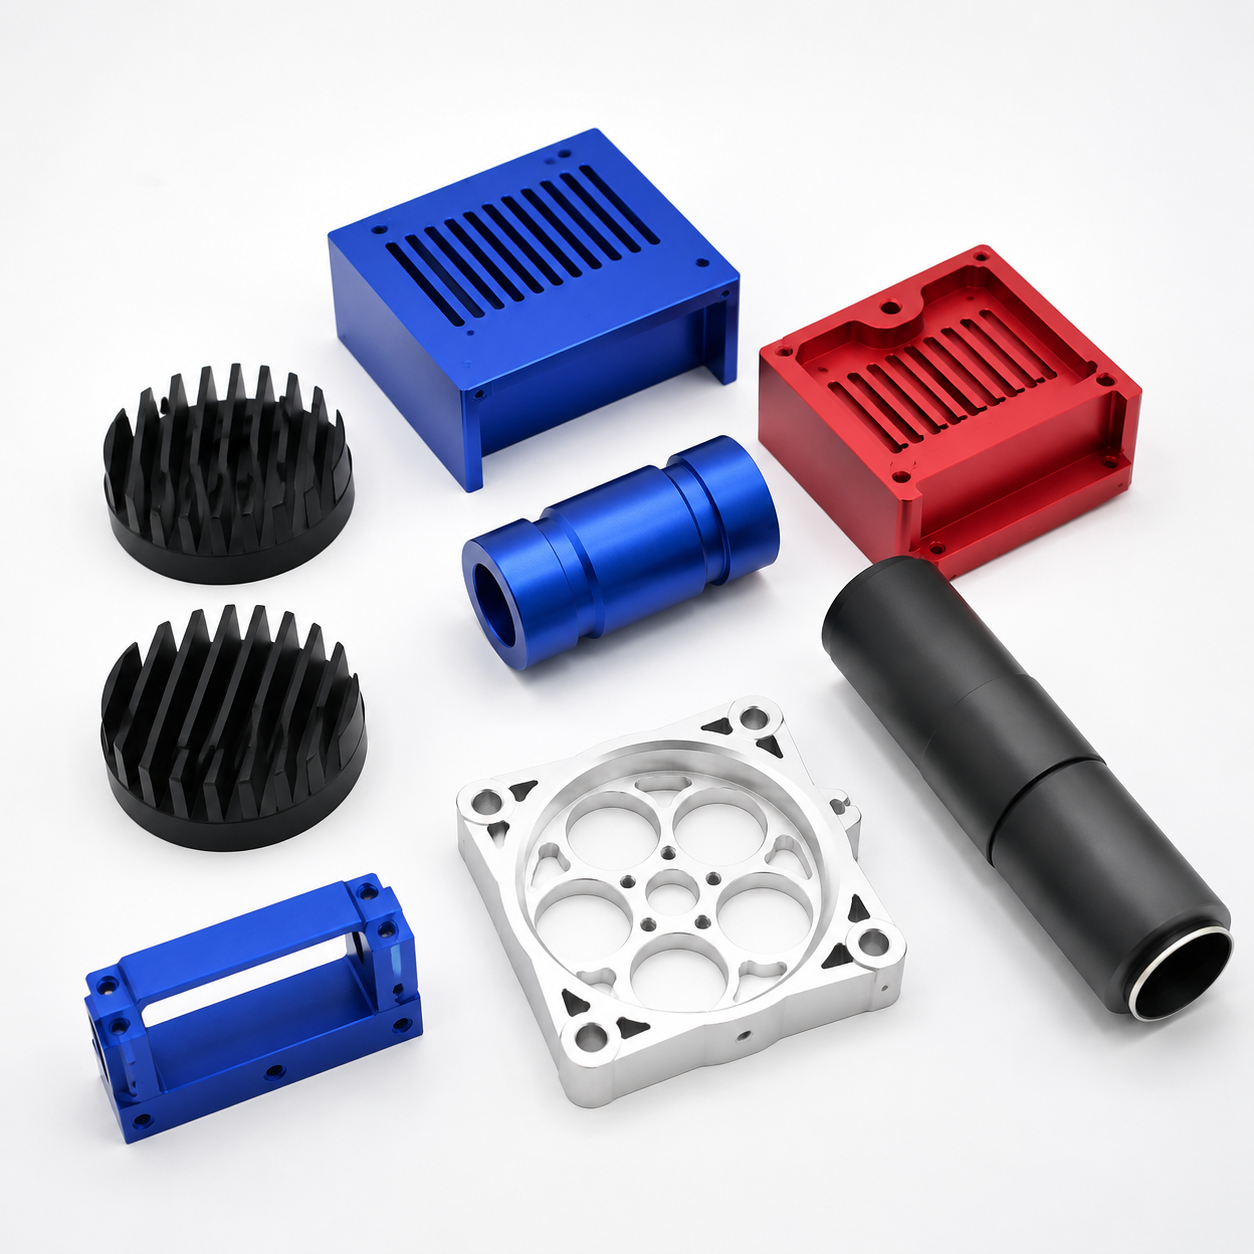
ليست كل سبائك الألمنيوم مؤكسدة بنفس القدر. تركيب السبيكة يؤثر على المظهر وجودة الطلاء.
أفضل الممارسات: للحصول على تشطيبات مؤكسدة متسقة وعالية الجودة، تعد 6061-T6 و5052-H32 من أكثر السبائك موثوقية. قد تنتج السبائك المصبوبة عالية السيليكون أو المغنيسيوم درجات نهائية غير متساوية ويجب تجنبها قدر الإمكان.
المصدر: BS 1615 يوفر إرشادات حول اختيار السبائك للأكود. يعد نظام "تصنيف تشطيبات الألمنيوم" الصادر عن جمعية الألمنيوم (المنشور #45) مصدرا ثمينا آخر.
اعتبارات التصميم لأجزاء CNC المؤكسدة
1. تفاوتات الأبعاد
الطبقة الأندية تزيد أبعاد الأجزاء بحوالي 50٪ من سمك الطلاء لكل سطح. بالنسبة لطلاء النوع الثاني بسعة 20 ميكرون، توقع نمو ~10 ميكرون لكل سطح. يجب أن تأخذ التركيبات الحرجة — الخيوط، أسطح المحمل، ثقوب الضغط — في الاعتبار.
2. التشطيب السطحي
الأكد يتبع سطح الركيزة. تبقى علامات التشغيل والخدوش وعلامات الأدوات ظاهرة بعد العلاج. لتحقيق مظهر موحد:
حدد تفجير الزجاج أو السفع الرملي للحصول على تشطيب غير لامع.
حدد الغطس اللامع للحصول على لمسة نهائية لامعة عالية.
3. علامات الرفوف
يجب تعليق الأجزاء على الرفوف أثناء الأكود. نقاط الاتصال (علامات الرف) لن تكون مؤكسدة وستظل مرئية. صمم ميزات الرفوف أو يأخذ ذلك في الاعتبار في الجوانب الجمالية.
4. الإخفاء
يمكن إخفاء الخيوط وأسطح الختم والحفر الحرجة قبل المؤكسد للحفاظ على سلامة الأبعاد والتوصيل الكهربائي.
5. هندسة الحواف
الزوايا والحواف الحادة تميل إلى استقبال كثافة تيار أعلى، مما يؤدي إلى سمك الطلاء غير المتساوي أو "الاحتراق". إضافة أقلام النصف أو الشحام يحسن من توحيد الطلاء.
6. قاعدة 50/50
تنمو الطبقة الأندية داخل وخارج الركيزة. بالنسبة لطلاء 0.001 بوصة، يخترق حوالي 0.0005" للداخل و0.0005" يبني للخارج.
تطبيقات الصناعة
مكونات الألمنيوم المؤكسدة تؤدي أدوارا حاسمة عبر القطاعات:
دراسة حالة: حل مشاكل الأكسيد الصلب لون الاتساق
.png?imageMogr2/format/webp)
في الشهر الماضي، تواصلت معنا شركة تصنيع إلكترونيات بطلب عاجل: 50 قطعة من مشتت حرارة الألمنيوم 6061-T5 تتطلب تأكدا صلبا باللون الطبيعي. كان العميل بحاجة إلى مظهر وتوصيل منتظم خلال أسبوعين.
المشكلة
أجزاء العينة الأولية كشفت عن لون غير متسق—بعض المناطق بدت رمادية فاتحة بينما كانت أخرى رمادية داكنة. حدد التحليل ثلاثة أسباب جذرية:
مشاكل توزيع التيار: حصلت الأجزاء على حواف التركيبات على كثافة تيار أعلى بأكثر من 25٪ مقارنة بالأجزاء الواقعة في المركز.
تقلبات درجة الحرارة: تسببت المناطق الراكدة في الحمام في تغيرات ±4°C.
تناقضات تحضير السطح: التصنيع CNC يسبب الإجهادات المتبقية المتبقية وتغيرات خشونة السطح (Ra 0.8-1.2 ميكرومتر) التي تؤثر على تكوين الأكسيد (Ra 0.8-1.2 ميكرومتر).
الحل
الخطوة 1 — إعادة تصميم التركيبة: تم تطوير تركيبات تيتانيوم مخصصة مع مشابك دوارة، لضمان تباعد متساو بمقدار 8 مم بين جميع الأجزاء لتطبيع توزيع التيار.
الخطوة 2 — تحسين العملية:
الخطوة 3 — المعالجة المسبقة: تمت إضافة التلدين بتخفيف الإجهاد بعد التشغيل بالألياف CNC، تلاها الطلاء الزجاجي لتوحيد التشطيب السطحي.
النتيجة
الأجزاء النهائية حققت لونا متسقا مع تحسين سمك طبقة المؤكسد، وتم تحسن الاتساق إلى ±1.5 ميكرومتر. وافق العميل على العينات ووافق على الإنتاج الكامل ل 1000 قطعة.
الرؤية الرئيسية: لون الاتساق في المؤكسد يعتمد بشكل كبير على التحكم في العملية—استقرار درجة الحرارة، وتوحيد كثافة التيار، والتحضير الصحيح للأسطح لا يمكن التفاوض عليه لتحقيق نتائج عالية الجودة.
الأكد مقابل البدائل: كيف يقارن
الفرق الرئيسي: الأكد هو طلاء متكامل—يصبح جزءا من المعدن—بينما البدائل هي الطلاءات المطبقة التي تبقى على السطح وتكون عرضة للتقشر والتقشر والتشقق.
الأسئلة الشائعة (FAQ)
Q1: كيف يعمل أنوديز الألمنيوم؟
الأنوديزيشن هو عملية كهروكيميائية حيث يتم توصيل جزء الألمنيوم بالطرف الموجب لدائرة تيار مستمر (الأنود) ويغمر في إلكتروليت حمضي. طبق الجهد يتسبب في تفاعل أيونات الأكسجين مع سطح الألمنيوم، مكونة طبقة أكسيد الألمنيوم المسيطر عليها.
Q2: ما هو الغرض من أنود الألمنيوم؟
الأكنود يحسن مقاومة التآكل، يزيد من صلابة السطح، يتيح تلوينا متينا، يوفر عزلا كهربائيا، ويعزز الالتصاق بالزيوت أو المواد اللاصقة—وكل ذلك مع كونه أكثر أمانا بيئيا من العديد من البدائل.
Q3: هل يضيف أنكس الألمنيوم سمكا؟
نعم. تنمو طبقة الأكسيد من الداخل والخارج من السطح الأصلي. حوالي 50٪ من سمك الطلاء يخترق الركيزة، بينما يتراكم 50٪ على السطح.
Q4: هل تجعله أنود الألمنيوم أقوى؟
الأنودينغ يقوي السطح بشكل كبير (حتى روكويل 70 درجة مئوية). ورغم أنه لا يزيد من قوة المادة السائبة، إلا أنه يحسن مقاومة التآكل والمتانة بشكل كبير.
Q5: هل أنوديز الألمنيوم مكلف؟
أكد الأكد عموما فعال من حيث التكلفة مقارنة بالبدائل، حيث يوفر قيمة طويلة الأمد من خلال تقليل الصيانة وإطالة عمر الجزء. تعتمد التكاليف على حجم القطعة، الكمية، التعقيد، ونوع الطلاء المطلوب.
Q6: ما الفرق بين الأكسيد النوع الثاني والنوع III؟
النوع الثاني (حمض الكبريتيك) ينتج طبقة زخرفية وواقية قياسية (5-25 ميكرومتر). ينتج النوع الثالث (الطبقة الصلبة) طبقة أكثر سمكا وكثافة وصلبة (25-75+ ميكرومتر) للتطبيقات عالية الاستخدام.
Q7: ما هي عملية تأميس الألمنيوم؟
تشمل العملية: 1) تحضير الأسطح (التنظيف، النقوش، إزالة التفجير)، 2) مؤكسد إلكتروليت حمضي مع تيار مستمر، 3) صبغة اختيارية، و4) إغلاق المسام.
Q8: هل يمنع المؤكسد التآكل الجلفاني الكامل؟
نعم. يؤدي الأكسيد إلى تكوين طبقة أكسيد عازلة تقلل من الترابط الجلفاني بين المعادن المختلفة، بشرط أن يبقى الطلاء سليما.
Q9: ما هي المواصفات الشائعة المستخدمة للأكمد؟
MIL-A-8625 (الأنواع I, II, III)، ASTM B580، ISO 7599 (المواصفات العامة)، ISO 10074 (الغلاف الصلب)، وAMS 2470/2471/2472 مشار إليها على نطاق واسع.
Q10: هل يمكن أكسيد جميع سبائك الألمنيوم؟
ليست كلها مؤكسدة بنفس القدر. سلاسل 6xxx (6061، 6063) وسلسلة 5xxx (5052) توفر نتائج أكثر اتساقا. تتطلب سلسلتا 2xxx و7xxx تحكما أكثر دقة في العملية وقد تنتج تنويعات في الألوان.
الخاتمة
أنود الألمنيوم لا يزال واحدا من أكثر عمليات التشطيب السطحي فعالية وتنوعا المتاحة للمصنعين. بالنسبة للمكونات المصنوعة من CNC، يقدم مزيجا فريدا من المتانة، ومقاومة التآكل، والتنوع الجمالي، والتوافق البيئي الذي لا تضاهي سوى بدائل قليلة.
في شركة Brightstar Prototype CNC Co., Ltd، نقدم عقودا من الخبرة في التشغيل CNC الدقيق وخدمات المؤكسد المتكاملة. يعمل مهندسونا معك من مراجعة التصميم وحتى الفحص النهائي للجودة لضمان أن أجزائك المؤكسدة تلبي مواصفاتك الدقيقة—سواء كنت بحاجة إلى تشطيبات من النوع الثاني الزخرفي أو طلاء صلب ثقيل من النوع الثالث.
هل أنت مستعد لمناقشة مشروعك؟ الاتصال بفريق الهندسة لدينا اليوم للحصول على مراجعة التصميم وعرض الأسعار. سواء كنت تطور نماذج أولية، أو عمليات إنتاج منخفضة الحجم، أو تحتاج إلى هندسات معقدة، نحن نقدم جودة يمكنك الوثوق بها.
📧 البريد الإلكتروني: ann@brightrapid.com
🌐 الموقع الإلكتروني: www.brightrapid.com
تنويه
المعلومات المقدمة في هذا المقال مخصصة فقط لأغراض هندسية عامة ومرجعية للتصنيع. قد تختلف التفاوتات الفعلية القابلة للتحقيق حسب هندسة القطع، وخصائص المادة، وحالة الآلة، ومتطلبات الفحص، وبيئة الإنتاج. يجب دائما مراجعة التوصيات الخاصة بالمشروع مع مهندسي تصنيع مؤهلين.