فهم قدرة التشغيل ±0.005 مم: ماذا تعني حقا في حاصل الضرب أيون CNC الحقيقي
قبل عدة أشهر، أرسل مهندس من شركة أوروبية لمعدات الأتمتة طلب عرض عرض لمكون ألمنيوم معقد.
للوهلة الأولى، بدا الجزء عاديا إلى حد ما. المادة كانت من الألمنيوم 7075، والهندسة لم تكن معقدة بشكل خاص، والكمية كانت فقط 50 قطعة لبناء الطيار.
ثم فتحنا الرسم، ولاحظنا ملاحظة واحدة فورا: ±0.005 مم — على عدة ميزات حرجة في الجزء.
ليس فقط على مقعد حامل العرض. ليس فقط على ميزة تحديد الموقع. على مجموعة كاملة من الميزات التي ستحدد كيف يعمل التجميع.
افتراض المهندس كان مفهوما. إذا كانت التسامحات الأدق أفضل، لماذا لا تحدد ±0.005 مم لكل ما يهم؟
ومع ذلك، هذا أحد أكثر سوء الفهم شيوعا الذي نراه في مشاريع تشغيل الآلات CNC.
الواقع هو أن تحقيق ±0.005 مم ممكن، لكن ما إذا كان ضروريا أو اقتصاديا أو حتى مفيدا يعتمد كليا على وظيفة القطعة.
في هذا المقال، سنشرح ما تعنيه قدرة التشغيل ±0.005 مم فعليا، وأين هي المطلوبة حقا، وما هي العوامل التي تحدد ما إذا كان يمكن تحقيقها بشكل متسق، وكيف يمكن للمهندسين تجنب تكاليف التصنيع غير الضرورية مع الاستمرار في تلبية متطلبات الأداء.
الفرق بين "يمكن تحقيق" و"يمكن الحفاظ عليه"
واحدة من أكبر المفاهيم الخاطئة في التشغيل الدقيق هي الخلط بين قدرة الآلة وقدرة الإنتاج.
يعلن العديد من موردي CNC:
±0.01 مم — ±0.005 مم — حتى ±0.002 مم
من الناحية التقنية، قد تكون هذه الأرقام قابلة للتحقيق في ظروف مثالية.
لكن المهندسين نادرا ما يشترون قطعة كاملة واحدة.
يشترون: 20 نموذجا أوليا — 200 قطعة إنتاجية — 2000 قطعة سنوية بحجم كبير.
السؤال الحقيقي ليس: "هل يمكنك تشغيل ميزة واحدة إلى ±0.005 مم؟"
السؤال الحقيقي هو: "هل يمكنك الحفاظ على هذا التحمل بشكل ثابت في كل جزء؟"
هنا تصبح العديد من المشاريع تحديا.
لقد شهدنا حالات يمكن فيها لآلة إنتاج قطعة أولى مثالية، لكن التفاوت البعدي ظهر تدريجيا أثناء الإنتاج بسبب تآكل الأدوات، النمو الحراري، إجهاد المادة، أو حركة التركيبات.
لهذا السبب، يركز المصنعون ذوو الخبرة أقل على الدقة القصوى وأكثر على استقرار العملية.
في بيئات الإنتاج، غالبا ما يكون الاتساق أكثر قيمة من مطاردة أصغر رقم ممكن في الرسم.
ما مدى صغر ±0.005 مم حقا؟
معظم الناس يعرفون أن ±0.005 مم ضيق.
قليل جدا يتخيل فعليا مدى ضيقه.
الشعر البشري عادة ما يكون قطره حوالي 60-80 ميكرون. ±0.005 مم يساوي فقط 5 ميكرون.
هذا يعني أن التنوع المسموح به بالكامل يتراوح بين 1/10 إلى 1/20 من سمك شعرة الإنسان.
عندما تصل التفاوتات إلى هذا المستوى، لم يعد التشغيل مجرد قطع المواد.
درجة حرارة الآلة، حالة المغزل، صلابة التركيب، تآكل الأدوات، عدم اليقين في القياس، وحتى درجة حرارة الورشة المحيطة يمكن أن تبدأ في التأثير على النتيجة.
لهذا السبب يتطلب التشغيل الماكينة ذات التحمل الدقيق نظام تصنيع كامل بدلا من مجرد آلة CNC عالية الجودة.

متى يكون ±0.005 مم ضروريا فعليا؟
في تجربتنا، العديد من الرسومات تحدد تفاوتات شديدة الضيق ببساطة لأنها منسوخة من تصاميم قديمة.
يبدو التسامح مثيرا للإعجاب، لكنه قد لا يساهم في أداء المنتج.
على سبيل المثال، نادرا ما تستفيد لوحة تثبيت المعدات من تحمل ملف ±0.005 مم. سواء كان البعد 50.000 مم أو 50.015 مم غالبا لا يفرق كثيرا.
من ناحية أخرى، بعض الميزات تتطلب فعلا هذا المستوى من التحكم.
الأمثلة النموذجية تشمل:
المحمل يتناسب
أسطح
تحديد المواقع بدقة مكونات
محاذاة بصرية أجزاء
معدات أشباه الموصلات ميزات
تحديد المواقع الطبية تجميعات روبوتية عالية الدقة
المبدأ الأساسي بسيط: طبق التسامحات الدقيقة فقط حيث تؤثر على الوظيفة.
يجب تخفيف كل شيء آخر كلما أمكن.
الرسم المحسن جيدا غالبا ما يقلل من تكلفة التشغيل دون تغيير أداء المنتج على الإطلاق.
لماذا تزيد التساميحات الدقيقة من تكلفة تشغيل CNC
أحد الأسئلة التي نسمعها كثيرا من مديري المشتريات هو:
"إذا كان جهازك يستطيع تحقيق ±0.005 مم، لماذا يرتفع السعر كثيرا مقارنة ب ±0.02 مم؟"
الجواب بسيط: لأن تكلفة التشغيل لا تحددها الآلة نفسها. يتم تحديده بناء على العملية المطلوبة لتحقيق النتيجة بشكل متسق.
تخيل مكونين من الألمنيوم.
الجزء A يتطلب تساملا ±0.05 مم. الجزء B يتطلب ±0.005 مم.
للوهلة الأولى، يبدو الفرق فقط 0.045 مم.
في الواقع، يمكن أن تكون عملية التصنيع مختلفة تماما.
بالنسبة لمكون تحمل قياسي، يمكن للميكانيكي إكمال الميزة في عملية تشطيب واحدة.
بالنسبة لميزة بحجم ±0.005 مم، غالبا ما تتضمن العملية:
عمليات
التشطيب الإضافية تقليل معاملات
القطع تعويض الأدوات
بشكل أكثر تكرارا قياسات
إضافية أثناء العملية متطلبات
فحص أعلى زيادة خطر الخردة
كلما كان التسامح أكثر ضيقا، كان هامش الخطأ أصغر.
البعد الذي يكون أكبر بحجم 0.006 مم قد يكون مقبولا تماما في رسم واحد ومرفوض تماما في رسم آخر.
لهذا السبب يجب على المهندسين اعتبار التسامح أداة تصميم وليس مؤشر جودة.
التسامح الأكثر إحكاما لا يؤدي تلقائيا إلى منتج أفضل. بل يخلق ببساطة متطلبات تصنيع أكثر صرامة.
العوامل الخمسة التي تؤثر غالبا على التشغيل الدقيق للتصنيع CNC
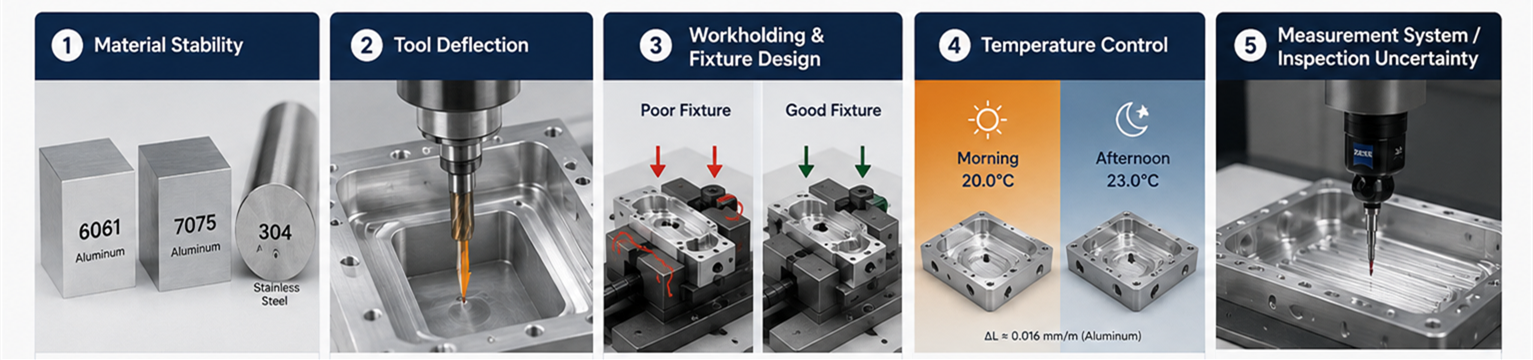
يعتقد الكثيرون أن التشغيل الدقيق يعتمد فقط على آلة CNC.
في الواقع، الآلة هي قطعة واحدة فقط من اللغز.
1. استقرار المادة
ليست كل المواد تتصرف بنفس الطريقة أثناء التشغيل الآلي.
على سبيل المثال، الألمنيوم 6061 عادة مستقر جدا وسهل التصنيع. يوفر ألمنيوم 7075 قوة أعلى لكنه يمكن أن يولد إجهادا داخليا أكبر، خاصة على مكونات الطيران الكبيرة التي تحتوي على إزالة مواد كبيرة.
الفولاذ المقاوم للصدأ يقدم تحديات مختلفة. توليد الحرارة، وتقسية العمل، ومقاومة القطع كلها تزداد مقارنة بالألمنيوم.
لهذا السبب قد يكون تحقيق نفس التحمل سهلا على مادة واحدة وأكثر صعوبة على أخرى.
2. انحراف الأدوات
أحد أكبر التحديات في التفريز الدقيق CNC هو انحراف الأدوات.
فكر في جيب عميق تم تشكيله في غلاف من الألمنيوم. كلما أصبح التجويف أعمق، كلما امتد القاطع لفترة أطول من المغزل.
حتى لو كانت دقة تحديد موقع الآلة مثالية، قد تنحني أداة القطع نفسها قليلا تحت قوة القطع.
على الميزات السطحية، هذا التأثير ضئيل. في التجاويف العميقة، يمكن أن يؤثر بسهولة على دقة الأبعاد وتشطيب السطح.
هذا أحد الأسباب التي تجعل مهندسي CNC ذوي الخبرة يعيدون تصميم مسارات الأدوات بدلا من إبطاء الآلة فقط.
3. تصميم تثبيت العمل والتركيبات
في العديد من المشاريع، يحدد التركيب النجاح أكثر من الجهاز.
كنا في السابق نقلت مكونا هيكليا من الألمنيوم خفيف الوزن مع إزالة أكثر من 80٪ من المواد.
بدت استراتيجية التشغيل الأولية صحيحة. كانت الأبعاد مقبولة بعد الخشونة.
ومع ذلك، بعد الانتهاء، كان الجزء يتحرك باستمرار خارج التسامح.
السبب الجذري لم يكن الجهاز. المشكلة كانت بسبب إجهاد التركيبات.
بعد إعادة تصميم التركيبة وتغيير تسلسل التشغيل الآلي، تحسنت الاستقرار البعدي بشكل كبير.
عززت هذه التجربة درسا يتعلمه كل مهندس تشغيل آلات في النهاية: لا يمكن للآلة الدقيقة أن تعوض ضعف حمل العمل.
4. التحكم في درجة الحرارة
عند التسامحات الضيقة، تصبح درجة الحرارة مهمة بشكل مفاجئ.
المعدن يتمدد وينكمش مع تغيرات درجة الحرارة. قد لا يتصرف المكون الكبير من الألمنيوم الذي يصنع في الصباح تماما كما يقاس في وقت متأخر من بعد الظهر.
للمشاريع فائقة الدقة، غالبا ما يكون المصنعون:
تثبيت درجة حرارة
الورشة كل الأجزاء لتستقر قبل الفحص
التحكم في بيئات
القياس استخدم معدات فحص معايرة
قد تبدو هذه الخطوات مفرطة، لكنها تصبح ضرورية عندما تدخل السموحات في نطاق الميكرون.
5. نظام القياس وعدم اليقين في الفحص
عند ±0.005 مم، تصبح طريقة الفحص نفسها حرجة.
CMM مع عدم اليقين ±0.002 مم يستهلك بالفعل ما يقارب نصف نطاق التسامح. بدون بيئة محكمة، ومعدات معايرة، واختبار GR&R مثبت، أنت لا تتحقق من التسامح — بل تقدره.
لهذا السبب، في الأعمال ذات التفاقم الضيق، يجب التعامل مع الفحص كجزء من عملية التصنيع، وليس كفكرة لاحقة.
مثال حقيقي: تحقيق ±0.005 مم على مكون ألمنيوم معقد
منذ فترة عملنا على قاعدة من الألمنيوم لمعدات الأتمتة.
كان يحتوي على ميزات تحديد متعددة، وجيوب مصنعة عميقة، وعلاقات موقعية محكمة بين الميزات. تم تحديد عدة أبعاد حرجة عند ±0.005 مم.
للوهلة الأولى، قد تعتقد أن التحدي هو الاحتفاظ بذلك الرقم على ميزة واحدة. لكن في الإنتاج الحقيقي، نادرا ما يكون هذا هو الجزء الصعب.
التحدي الحقيقي كان هذا: كان الجزء يتطلب عدة عمليات تشغيل مع إعادة التثبيت. في كل مرة تعيد فيها وضع الجزء، تخاطر بفقدان العلاقة الموضعية بين الميزات. أما بالنسبة لمتطلبات وضعية ±0.005 مم بين الجيوب العميقة وأسطح تحديد الموقع، فإن هذا الخطر يتراكم بسرعة.
هذا ما يعنيه ±0.005 مم فعليا في الإنتاج — ليس فقط ما إذا كانت الآلة تستطيع تحقيق رقم، بل ما إذا كانت العملية قادرة على الصمود أمام عدة إعدادات، وتخفيف الإجهاد، وتآكل الأدوات، والتغيرات الحرارية.
هذا ما فعلناه لجعله يعمل:
بدلا من التوجه مباشرة للنهاية، أضفنا تمريرة نصف نهائية. هذا سمح للمادة بالاسترخاء قبل القطع النهائي.
كما صنعنا فكوكا ناعمة مخصصة بحيث يتم تثبيت كل جزء بنفس الطريقة — دون تخمين من المشغلين.
كنا نوازن إزالة المواد أثناء الخشونة بالتناوب مع القطع الثقيل من جانب واحد فقط، مما منع التشوه عند تحرير الإجهادات الداخلية.
واستخدمنا CMM للتحقق ليس فقط من الأبعاد الفردية، بل أيضا للعلاقات الموضعية عبر العمليات — مع اهتمام دقيق بعدم اليقين في القياس والتحكم البيئي.
الدفعة الأولى نجحت. والأهم من ذلك، عندما زاد الحجم لاحقا، بقيت العملية مستقرة — دون مفاجآت.
وهذا، بالنسبة لي، هو معنى فهم قدرة ±0.005 مم حقا:
الأمر ليس متعلقا بما إذا كنت تستطيع صنع جزء واحد جيد. الأمر يتعلق بما إذا كان بإمكانك تحقيق المئة التالية بنفس الطريقة، دون مقاومة العملية في كل مرة.

كيف يجب على المشترين تقييم ادعاءات تحمل CNC
العديد من موردي CNC يعلنون عن أرقام تسامح مثيرة للإعجاب.
قبل اتخاذ قرار المورد، فكر في السؤال:
أي أبعاد يمكنها تحقيق ±0.005 مم بشكل واقعي؟
هل يتم التحقق من قدرة التحمل بواسطة فحص CMM؟
هل يمكن تحقيق التسامح في الإنتاج أم فقط بكميات النماذج الأولية؟
ما هي المواد المشمولة في هذا الادعاء بالقدرة؟
هل يمكن للمورد تقديم تقارير تفتيش؟
هذه الأسئلة عادة ما تكشف أكثر عن قدرة المورد الفعلية من ادعاء التسامح نفسه.
المورد الذي يناقش بصراحة قيود العملية غالبا ما يكون أكثر موثوقية من مزود يعد بدقة على مستوى ميكرون في كل مشروع.
التفريز CNC الدقيق يتعلق بالتحكم في العمليات
أهم ما استفاده هو التالي:
التشغيل الدقيق لا يتعلق بآلة واحدة. بل يتعلق بالتحكم في عملية تصنيع كاملة.
قدرة الآلة مهمة. اختيار الأدوات مهم. تصميم التركيبات مهم. الفحص مهم. الخبرة الهندسية مهمة.
عندما تعمل كل هذه العناصر معا، يصبح تحقيق تفاوتات دقيقة قابلا للتكرار بدلا من أن يكون عرضيا.
بالنسبة لصناعات مثل الأجهزة الطبية، والروبوتات، ومعدات أشباه الموصلات، ومكونات الطيران، وأنظمة الأتمتة، فإن هذا الاتساق هو ما يحدد في النهاية جودة المنتج ونجاح الإنتاج.
هل تحتاج مساعدة في تقييم متطلبات التحمل الضيقة؟
العديد من الرسومات تحدد تساميحات دقيقة للغاية ببساطة لأنها منسوخة من مشاريع سابقة أو معايير داخلية.
في بعض الحالات، يمكن أن يقلل تخفيف التحمل غير الحرج من تكلفة التشغيل بنسبة 20٪-40٪ دون التأثير على أداء المنتج.
في شركة برايتستار بروتوتايب CNC المحدودة، يقوم فريقنا الهندسي بمراجعة رسومات العملاء بانتظام للتحديد:
الأبعاد
الحرجة مخاطر
التصنيع فرص تقليل
التكلفة إمكانيات تحسين التسامح
سواء كنت بحاجة إلى تشكيل CNC دقيق، أو تصنيع CNC بخمسة محاور، أو تصنيع مكونات الألمنيوم المعقد، يمكننا مساعدتك في تقييم تصميمك قبل بدء الإنتاج.
قم بتحميل رسوماتك اليوم لمراجعة مجانية لإمكانية التصنيع وعرض سعر.
الأسئلة الشائعة
هل يمكن لتشغيل CNC حقا تحقيق ±0.005 مم؟
نعم. ومع ذلك، فإن تحقيق هذا التحمل بشكل متسق يعتمد على المادة، والهندسة، وقدرة الآلة، والتركيب، وطرق الفحص.
هل يحتاج كل بعد إلى ±0.005 مم؟
لا. يجب تطبيق التساميحات الدقيقة فقط على الميزات التي تؤثر مباشرة على وظيفة المنتج أو التجميع أو الأداء.
ما هي المواد الأفضل للتشغيل CNC عالي الدقة؟
الألمنيوم 6061، الألمنيوم 7075، بعض الفولاذ المقاوم للصدأ، والبلاستيك الهندسي مثل PEEK تستخدم عادة في تطبيقات التشغيل الدقيق.
هل يمكن تحقيق ±0.005 مم في التشغيل CNC بخمسة محاور؟
نعم. في العديد من الأجزاء المعقدة، يمكن لتشغيل CNC ذو 5 محاور أن يحسن الدقة البعدية فعليا عن طريق تقليل الإعدادات وتقليل الأخطاء التراكمية.
كيف يمكنني تحديد ما إذا كان رسمي مفرط التسامح؟
مراجعة قابلية التصنيع من مزود ذو خبرة في تصنيع الآلات CNC يمكن أن تساعد في تحديد الأبعاد التي يمكن تخفيفها دون التأثير على أداء المنتج.
تنويه
المعلومات المقدمة في هذا المقال مخصصة فقط لأغراض هندسية عامة ومرجعية للتصنيع. قد تختلف التفاوتات الفعلية القابلة للتحقيق حسب هندسة القطع، وخصائص المادة، وحالة الآلة، ومتطلبات الفحص، وبيئة الإنتاج. يجب دائما مراجعة التوصيات الخاصة بالمشروع مع مهندسي تصنيع مؤهلين.