تشغيل القطع المخصصة بتقنية CNC الألمنيوم: متى تتطلب القطع المخصصة تشغيل بخمسة محاور؟
دليل هندسي وتوريد لقطع الألمنيوم المخصصة
خلال مراجعة الرسم وعرض الأسعار لمشاريع تشغيل CNC بالألمنيوم في شركة Brightstar Prototype CNC Co., Ltd.، يتكرر سؤال واحد: هل يتطلب هذا الجزء فعلا تشغيل بخمسة محاور؟ بعض الأجزاء تبدو معقدة لكنها تحتوي على ميزات حيوية في بعض الاتجاهات الثابتة فقط، مما يجعل التشغيل بثلاثة محاور أو 3+2 خيارا موثوقا. وأخرى تبدو بسيطة لكنها تشمل أنماط ثقوب متعددة الاتجاهات، أو تجاويف عميقة، أو جدران رقيقة، أو أسطح مختلطة تجعل إعادة التموضع المتكررة محفوفا بالمخاطر.
التصنيع بخمسة محاور ليس تلقائيا أفضل عملية، ومعدل ساعة الآلة ليس المقياس الصحيح بحد ذاته. يعتمد القرار العملي على الوصول إلى الأدوات، وعلاقات التحمل، وعدد الإعدادات، ومتطلبات السطح، واستقرار المادة، والتكلفة مجموع الأجزاء المطابقة.
ما سيساعدك هذا المقال في اتخاذ القرار
هذا الدليل يشرح كيف يمكن للمهندسين وفرق البحث والتطوير ومهندسي الشراء الاختيار بين التشغيل بثلاثة محاور، والتصنيع الموضعي 3+2، والتشغيل المتزامن بخمسة محاور. يربط بين التصميم، وسهولة الوصول، والداتومات، والسبيكة والتمبير، والتشويه، والتشطيب، والفحص، وتكلفة الشراء، وينتهي بقائمة تحقق DFM وRFQ.
1. ثلاثة سوء فهم شائع حول التشغيل بخمسة محاور
سوء فهم 1: مظهر معقد يثبت أن المحاور الخمسة مطلوبة
الجزء المعقد بصريا قد لا يتطلب حركة متزامنة بخمسة محاور. إذا كانت جميع الميزات الحرجة متاحة من عدد محدود من الاتجاهات الثابتة ولم يؤثر إعادة التموضع على التفاوتات الوظيفية، فقد يكون التشغيل بثلاثة محاور أو 3+2 أكثر اقتصادية. وعلى العكس، قد يحتوي الصندوق البسيط المظهر على فتحات في خمسة وجوه يجب أن ترتبط جميعها بنقطة تثبيت واحدة. الوصول إلى الأدوات والعلاقات المرجعية أهم من المظهر.
سوء فهم 2: مراجعة التسامح الفردي بدون علاقات الداتم
غالبا ما يحدد المسار ليس بتوازن حجم ضيق واحد، بل بالعلاقة بين الثقوب والمستويات ووجوه الختم والأشكال التعريفية. يمكن أن تتأثر إعادة التموضع بالموقع الحقيقي عبر عدة اتجاهات، والتوازي بين الوجوه المثبتة والختم، أو الملف الشخصي بالنسبة لنظام المرجع متعدد الأوجه. يمكن للتشغيل بخمسة محاور أن يقصر سلسلة البيانات، لكنه لا يستطيع تصحيح رسم غامض.
Misunderstanding 3: اختيار 5-محاور فقط لتقليل الإعدادات
الإعدادات الأقل قيمة، لكنها ليست مبررا كافيا. إذا كان التركيب الثابت ذو الثلاثة محاور أو عملية 3+2 قادرة على تلبية المتطلبات، فقد تضيف التركيبة ذات المحاور الخمسة في الوقت نفسه جهود برمجة، محاكاة، وفحص تصادم دون فائدة جودة مقابلة لذلك. قارن عدد الإعدادات، والمخاطر، ووقت الإنتاج، وتكلفة مجموع الدفعات.
2. أربعة اختبارات هندسية لتحديد ما إذا كان ال 5-Axis ضروري.
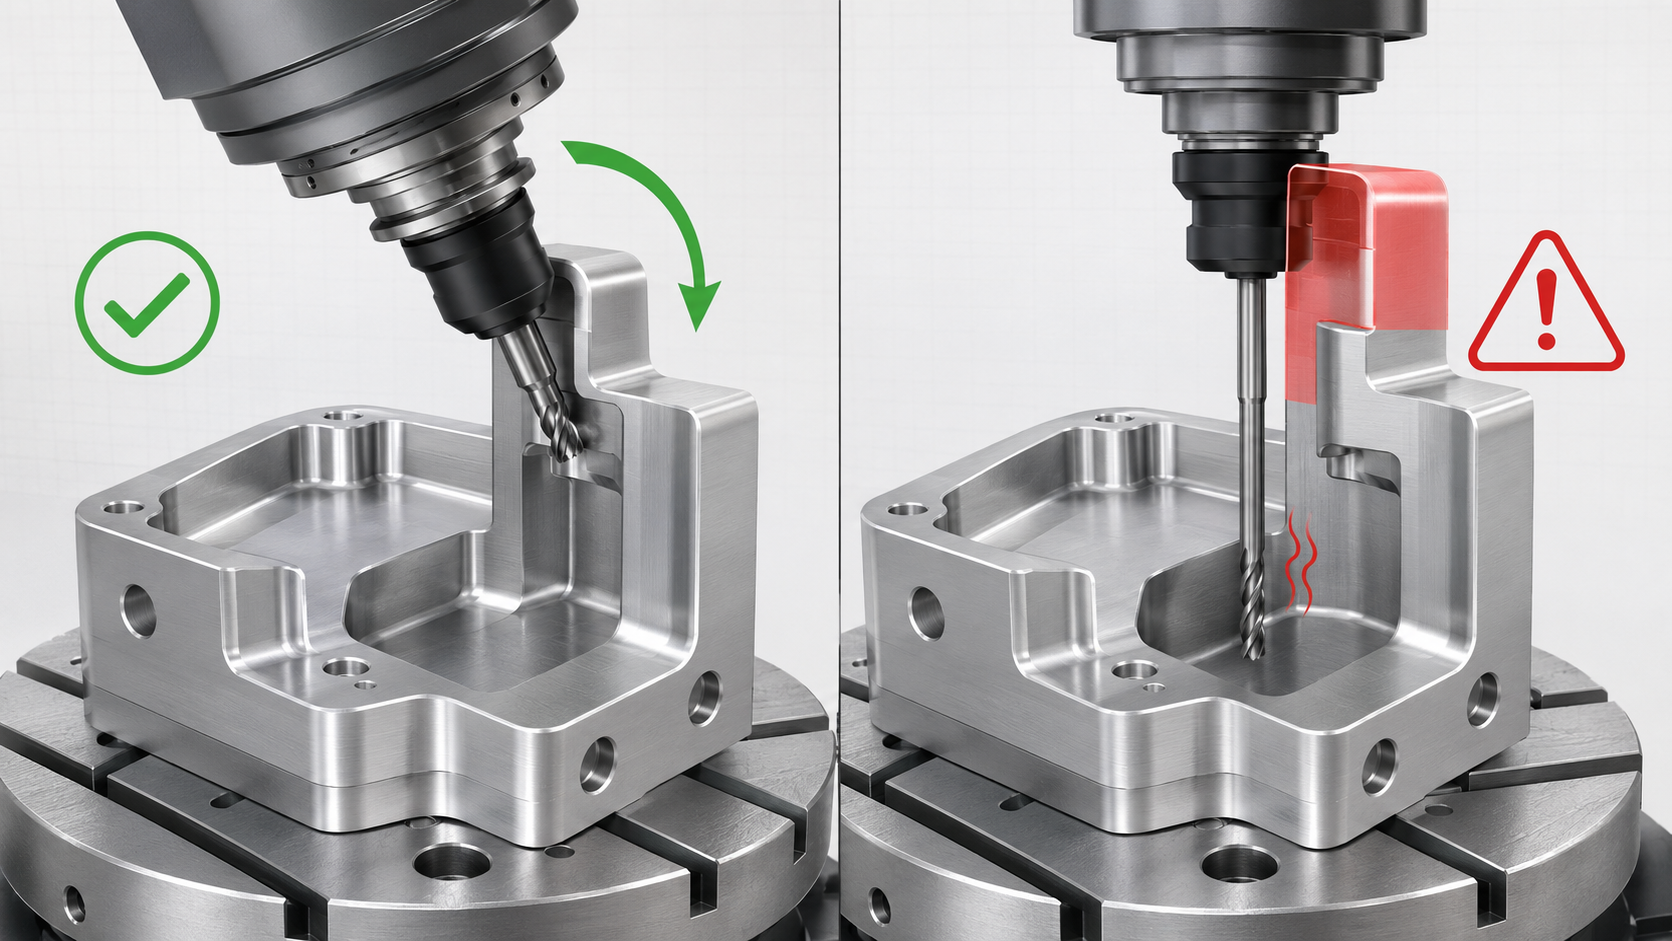
1. هل يمكن للأداة الوصول إلى كل ميزة حرجة من منظور عملي؟
التجاويف العميقة، الثقوب المائلة، الميزات بجانب الجدران الطويلة، أقطار القطر الداخلي الصغيرة، والحفر المحلية يمكن أن تفرض تدويرا زائدا على الأدوات. مع زيادة البروز، تنخفض الصلابة وتصبح الاهتزازات والانحراف والانحراف البعدي وعلامات القطع غير المتسقة أكثر احتمالا. يمكن للحركة ذات المحاور الخمسة أن تميل الأداة أو قطعة العمل بحيث يقترب قاطع أقصر من اتجاه أفضل. لا يجعل كل ميزة متاحة؛ قد تكون هناك حاجة لتغييرات في التصميم، أو تعديل حيازة العمل، أو إدارة EDM، أو عملية منفصلة.
2. هل تعبر التفاوتات الحرجة عدة اتجاهات تشغيل؟
عندما تكتمل الميزات الحرجة ذات الصلة في إعداد رئيسي واحد، يمكنها مشاركة سلسلة بيانات أقصر وأكثر استقرارا. وهذا مهم بشكل خاص لأنماط الثقوب متعددة الاتجاهات، والبروفائيل التي تمتد عبر عدة أوجه، وموقعها بالنسبة لسطح التثبيت. قد تحتاج الآلة ذات الخمسة محاور إلى إعداد ثان لوجه تثبيت أو منطقة محجوبة بالموصل، لذا لا ينبغي افتراض "إعداد واحد" دون مراجعة خطة العمل.
3. هل يجب أن يتم تشكيل السطح بشكل مستمر؟
تقسيم سطح تجميلي أو مسار تدفق أو ملابس بين عدة إعدادات قد يترك خطوط شاهد، أو تغييرات في نمط القطع، أو أخطاء مزج صغيرة حتى عندما تجتاز الأبعاد الفحص. يمكن للتشغيل المتزامن بخمسة محاور أن يحافظ على تغير مستمر في اتجاه الأدوات. لا تزال جودة السطح النهائية تعتمد على هندسة القاطع، والخطوة الخطوية، والتغذية، وحركيات الآلة، وصلابة الأجزاء، وما إذا كان يسمح بالدمج اليدوي.
4. هل يمكن للمخزن والتركيبة الدوران بأمان داخل الجهاز؟
السفر الخطي ليس هو نفسه غلاف العمل الدوراني الفعال. يجب أن تتجاوز المخزون، والقطعة النهائية، والتركيب الطاولة والمغزل والحامل وتثبيت العمل أثناء ميلها ودورانها. قد يتناسب صفيحة كبيرة أو عمود طويل أو مجسم ثقيل ضمن الحركات الخطية، لكنها تظل غير مناسبة لترتيب 5 محاور على نمط الترونيون. يجب فحص المسافة الدورانية، والوزن، والتداخل، وثبات التشابك قبل تقديم السعر.
3. كل oy الحالة، التشويه، والتشطيب
درجة كل oy هي فقط نقطة البداية
6061-T6 يستخدم على نطاق واسع حيث يجب موازنة قابلية التشغيل والأداء الهيكلي ومقاومة التآكل. يؤخذ 7075 في الاعتبار لمتطلبات قوة نوعية أعلى، بينما تختلف تكلفة المادة، وسلوك التآكل، واحتياجات التشطيب عن 6061. يظهر 6082 كثيرا في المشاريع الأوروبية. يمكن تصنيع كل من 6061 و7075 على منصة ذات 5 محاور؛ يجب أن يتبع الاختيار متطلبات الوظيفة والبيئة والإمداد والتشطيب بدلا من تكوين الآلة.
يجب أن يحدد RFQ أيضا شكل التواء والمادة الخام — صفيحة، قضيب، تشكيل أو بثق. قد يكون اتجاه الحبوب أو البثق ونسبة المخزون مهما أيضا لأنها تؤثر على الأداء والاستقرار البعدي وافتراضات السعر.
Five-Axis لا يلغي الإجهاد المتبقي أو تشويه الجدار الرقيق
إزالة المواد الثقيلة من الجدران الرقيقة، أو التجاويف العميقة، أو المقاطع المفتوحة، أو الهندسة غير المتماثلة يمكن أن تطلق إجهادا متبقيا وتسبب التشوه. قد ينحرف الجدار الرقيق أيضا أثناء التثبيت ويعود للخلف بعد الإطلاق. يمكن للتشغيل بخمسة محاور تقليل التشابك المتكرر وتحسين اتجاه القاطع، لكن التشوه لا يزال يعتمد على المادة الابتدائية، وتسلسل الإزالة، وقوة القطع، والحرارة، وقوة التثبيت، وصلابة القطع. تشمل الضوابط المحتملة إزالة متوازنة، وتقسيم الخشونة والتشطيب المنفصلين، والدعامات المؤقتة أو مخزون التخزين، والتثبيت المسيطر عليه، والفحص الحر.
يجب تضمين التشطيب في سلسلة الأبعاد
الأنودز، المؤكسد الصلب، تفجير الخرز، طلاء التحويل الكيميائي، والطلاء المسحوق لها دلالات وظيفية وأبعاد مختلفة. يجب أن يحدد الرسم نوع التشطيب، اللون أو العينة المعتمدة، المناطق المعالجة، الأسطح التجميلية، التغطية، وما إذا كانت الأبعاد تنطبق قبل أو بعد التشطيب. يجب تحديد الثقوب الضيقة والخيوط ووجوه الإغلاق ومناطق التلامس الكهربائي محليا بدلا من الاعتماد على ملاحظة عامة مثل "جميع الأسطح مؤكسدة".
4. متى توفر الماكينة ذات المحاور الخمسة قيمة أفضل؟
التشغيل متعدد الأوجه لا يتطلب تلقائيا حركة 5 محاور متزامنة. عادة ما يختار الموردون بين إعدادات متكررة بثلاثة محاور، والتشغيل الموضعي 3+2، والتشغيل المتزامن بخمسة محاور. الطريقة الصحيحة هي تلك التي تلبي بشكل موثوق متطلبات التحمل، والسطح، والتسليم.
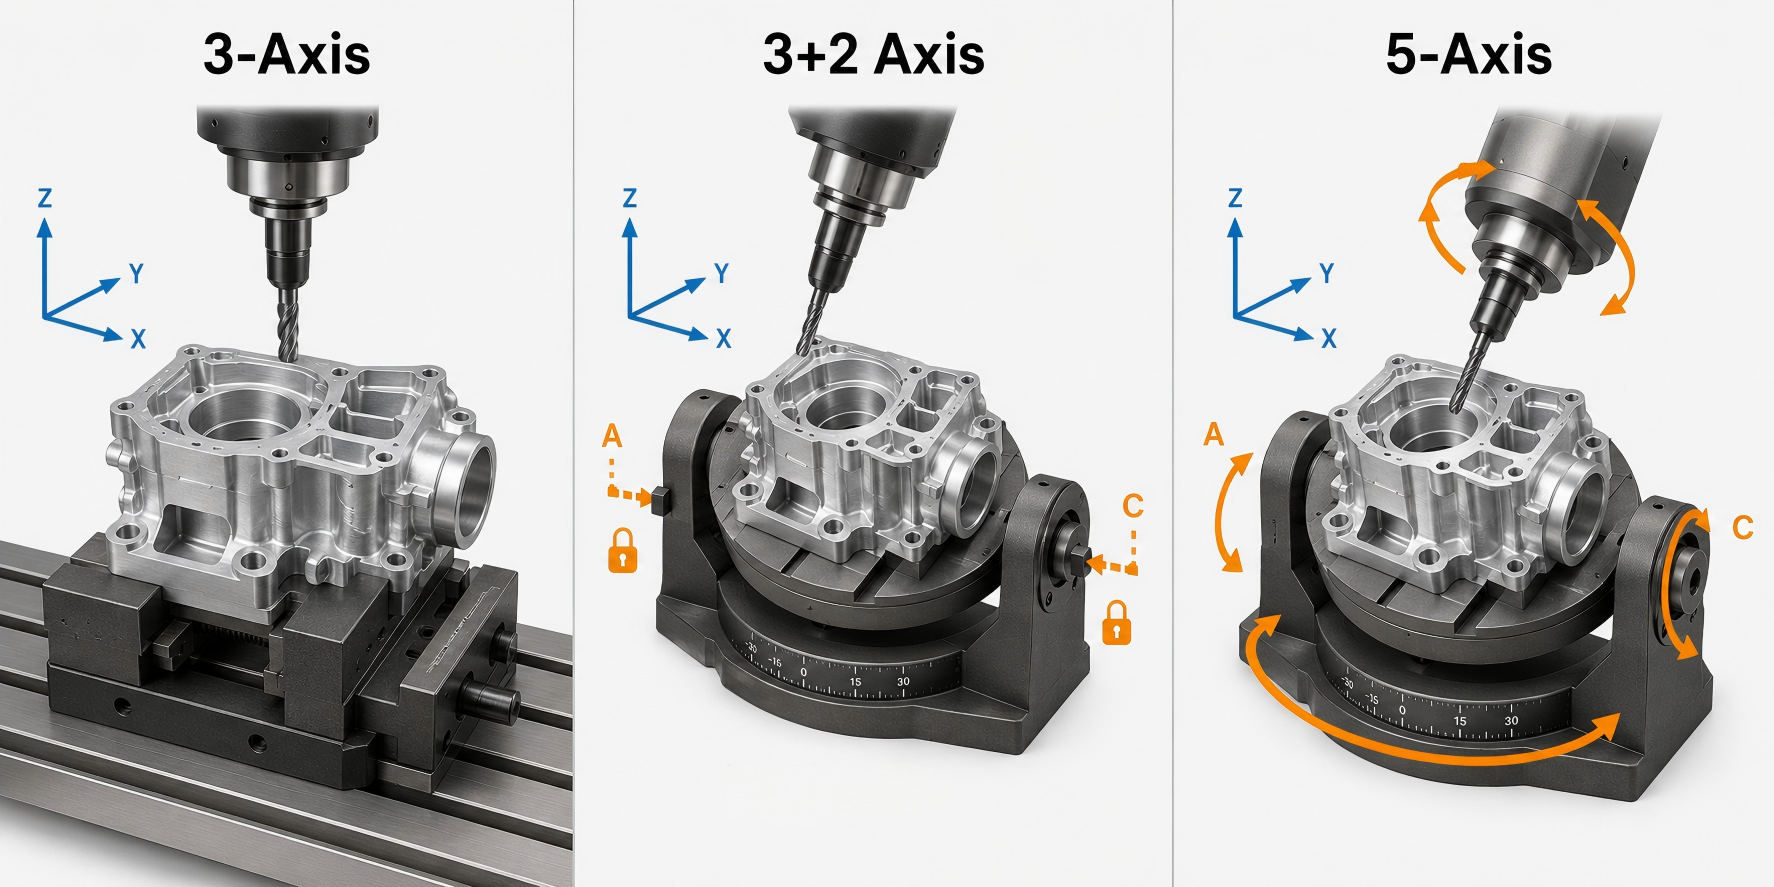
في التشغيل 3+2، تحدد المحاور الدوارة قطعة العمل ثم تبقى ثابتة أثناء القطع بثلاثة محاور. وهو مناسب جدا للمستويات والوجوه المائلة والثقوب عند الاتجاهات الثابتة. في التشغيل المتزامن بخمسة محاور، تتحرك المحاور الخطية والدوارة معا أثناء القطع. يستخدم هذا بشكل رئيسي للأسطح المدمجة، والأنماط المكانية، والمناطق التي يجب على الأداة فيها تغيير الاتجاه باستمرار للحفاظ على الوصول أو تجنب التداخل.
يجب على فرق الشراء مقارنة تكلفة القطع المطابقة مجموع بدلا من سعر الآلة فقط. تشمل العناصر ذات الصلة البرمجة والمحاكاة، المخزون، التركيبات، التركيب والمحاذاة، القطع، الأدوات، فحص المادة الأولى، التشطيب، وإعادة العمل أو مخاطر الخردة. قد يتم تعويض معدل الآلة الأعلى عندما يكمل التشغيل بخمسة محاور معظم الميزات الحيوية في إعداد رئيسي واحد ويتجنب عدة تركيبات أو فحوصات وسيطة. بالنسبة للهندسة البسيطة، والحجم المستقر، والتركيبات القابلة لإعادة الاستخدام، قد تظل التركيبات ذات المحاور الثلاثية أكثر اقتصادية.
عند مقارنة العروض، اسأل عن المسار المقترح؛ كم عدد الإعدادات المتوقعة؛ أي الميزات الحيوية يتم إنجازها معا؛ وما إذا كانت هناك حاجة إلى تركيبات مخصصة؛ وهل يتم تضمين حالة السبائك، والتشطيب، وفحص المادة الأولى، وتقارير الجودة.
5. نهج برايتستار الموصى به للهندسة والحصول
على الموارد1. تنفيذ DFM المعتمد على الميزات قبل الاقتباس
لمشاريع تصنيع الألمنيوم المخصصة، يجب أن يحدد DFM القواعد الوظيفية، وتسامحات الاتجاه المتقاطع، والمناطق غير القابلة للوصول، وخطر الوصول المفرط للأدوات، والجدران الرقيقة، وأنصاف نصف القطر الداخلية الصغيرة، ومناطق تثبيت العمل، وواجهات التشطيب. يجب أيضا فحص مسار محتمل ذو 5 محاور من حيث التخلي عن الدوران، وتصادم الأدوات والتركيبات، ومساحة المخزون، واستراتيجية الاستطلاع. يجب فصل التغييرات الإلزامية عن تحسينات التكلفة الاختيارية.
2. حدد النتائج الوظيفية بدلا من تسميات العمليات غير الضرورية
يجب أن يحدد الرسم موقع الثقوب، استمرارية السطح، وظيفة الختم، الخشونة، والقبول التجميلي بدلا من مجرد ذكر "مطلوب 5 محاور." يمكن للمورد بعد ذلك اختيار المحاور الثلاثية أو 3+2 أو المحاور الخمسة في نفس الوقت مع البقاء مسؤولا عن النتيجة. إذا كان معيار العميل أو شهادة أو مسار معتمد يتطلب صراحة تشغيل الآلات ذات 5 المحاور، اذكر هذا الشرط في طلب السؤال.
3. محاذاة الفحص مع مبيانات الرسم
الكاليبر والميكرومترات مناسبة لبعض الأبعاد، لكن أنماط الثقوب متعددة الاتجاهات، والملف الشخصي، والموضع الحقيقي، والعلاقات عبر الوجوه غالبا ما تتطلب CMM، أو قياس الرؤية، أو مقياس مخصص. يجب أن تعطي الفحص في الفحص الأول الأولوية للميزات عالية الخطورة، ويجب أن تحدد متطلبات الخشونة منطقة القياس واتجاهها.
4. استخدم النماذج الأولية وحجم منخفض حاصل الضرب ion للتحقق من صحة المسار
يمكن للنماذج الأولية السريعة التحقق من تثبيت العمل، والتشويه، والشوات، والتشطيب، والوصول إلى الفحص، والتجميع—وليس فقط الشكل الخارجي. بعد النموذج الأولي، قم بتسجيل حالة المادة، وطريقة الإعداد، ومراجعة البرنامج، والأدوات الحيوية، ونتائج الفحص بحيث يبدأ الإنتاج بكميات منخفضة من عملية قابلة للتكرار.
6. دراسة حالة: تشغيل مكون روبوتي 7075-T6 بخمسة محاور
تم تصنيع هذا المكون الآلي المخصص من ألمنيوم 7075-T6. يتميز بملفات منحنية، وعدة جيوب خفيفة الوزن، وفتحات تثبيت، وزعماء، وأسطح موضوعة في اتجاهات مختلفة. بعض الأبعاد الحرجة تتطلب تفاوتات تصل إلى ±0.005 مم. نظرا لأن المواد الضخمة كانت بحاجة إلى إزالة لتقليل الوزن، كان الحفاظ على الصلابة والثبات البعدي اعتبارا مهما طوال فترة التشغيل الآلي.
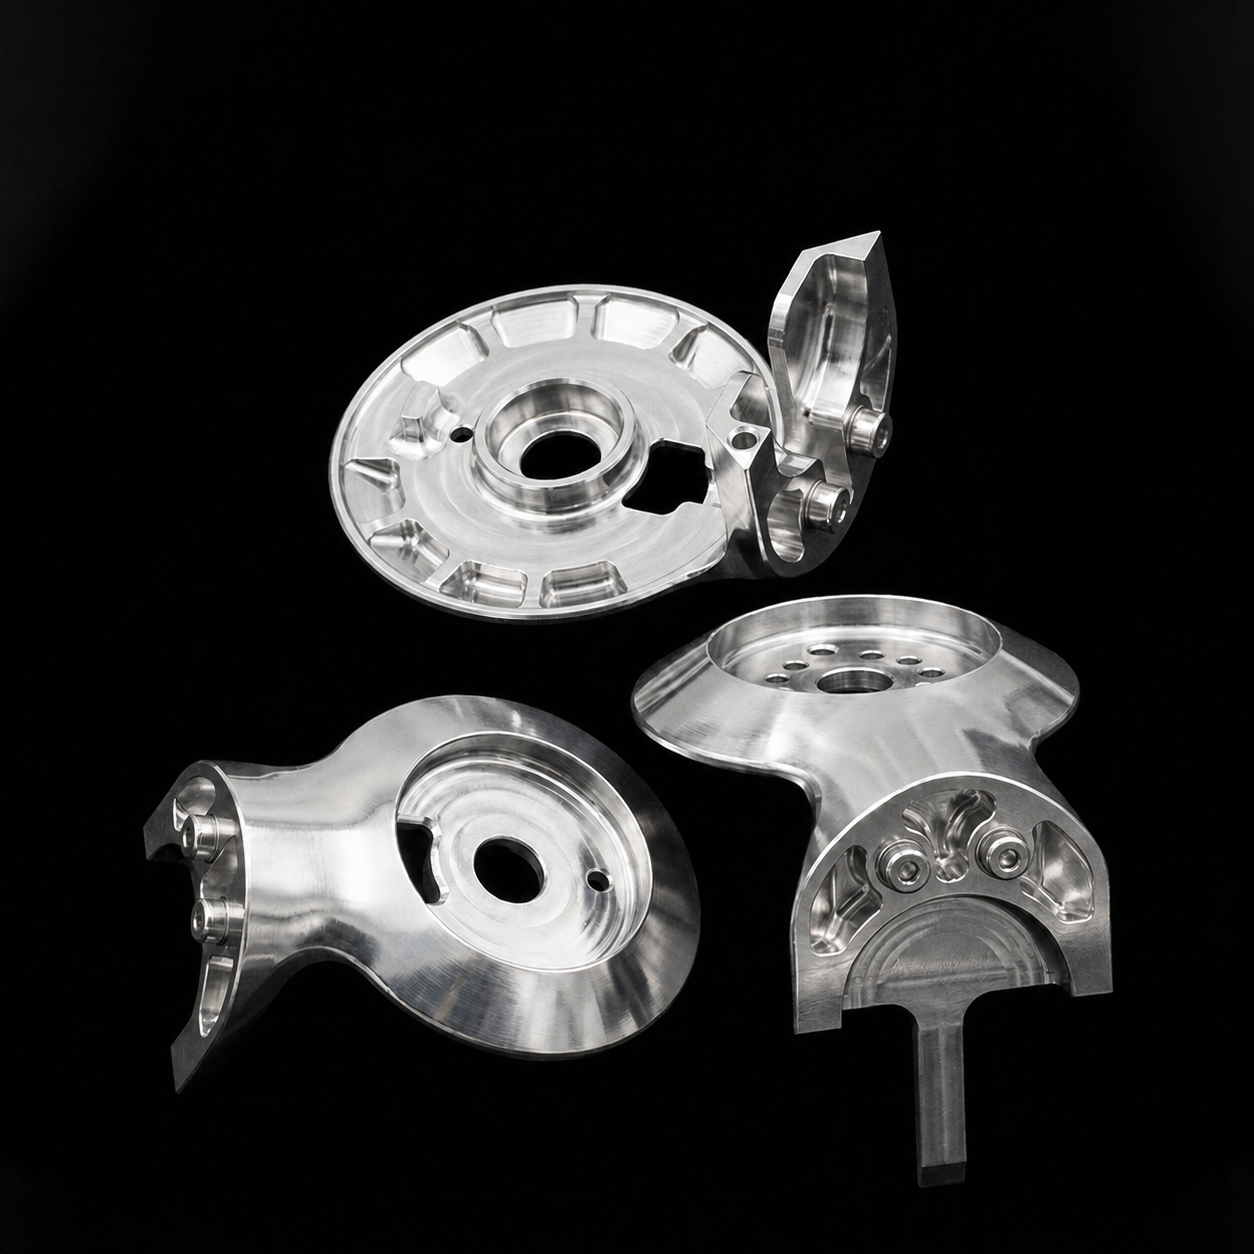
كانت العملية التقليدية ذات المحاور الثلاثة تتطلب عدة إعدادات ومحاذاة متكررة. قد يؤدي ذلك إلى أخطاء نقل البيانات بين الثقوب والزوايا والأسطح المثبتة من اتجاهات مختلفة. بعض الجيوب العميقة والمناطق المنحنية ستتطلب أيضا أدوات ممتدة، مما يزيد من خطر الاهتزاز، وانحرافات الأدوات، وعلامات القطع غير المتسقة.
لذلك استخدمنا تشغيل CNC بخمسة محاور للاقتراب من الميزات الجانبية والتجاويف، والأشكال المعقدة من زوايا أكثر ملاءمة. تم إكمال الميزات الحرجة ذات الصلة في نفس الإعداد الأساسي حيثما أمكن، مما قلل من إعادة التموضع وحسن الاتساق بين اتجاهات التشغيل.
تم تقسيم إزالة المواد إلى مراحل. تم تصنيع الملف الشخصي الرئيسي وجيوب التخفيف أولا بشكل خشن، بينما تم الاحتفاظ بكمية كافية من المخزون على الثقوب الحرجة وأسطح التثبيت. ثم تم تصنيع هذه الميزات بشكل نهائي بعد إزالة المادة الرئيسية لتقليل خطر التشوه في هيكل 7075-T6.
ركز الفحص على أقطار الثقوب الحرجة، والعلاقات الموضعية بين الميزات على الوجوه المختلفة، وأسطح التثبيت، والزخارف، والثبات البعدي بعد تحرير الجزء من التركيبة. تحقيق ±0.005 مم في الأبعاد الحرجة تطلب أكثر من آلة بخمسة محاور: كان هناك حاجة أيضا لتثبيت العمل المستقر، والأدوات المحكمة، وبيئة التشغيل المناسبة، وطريقة فحص مناسبة.
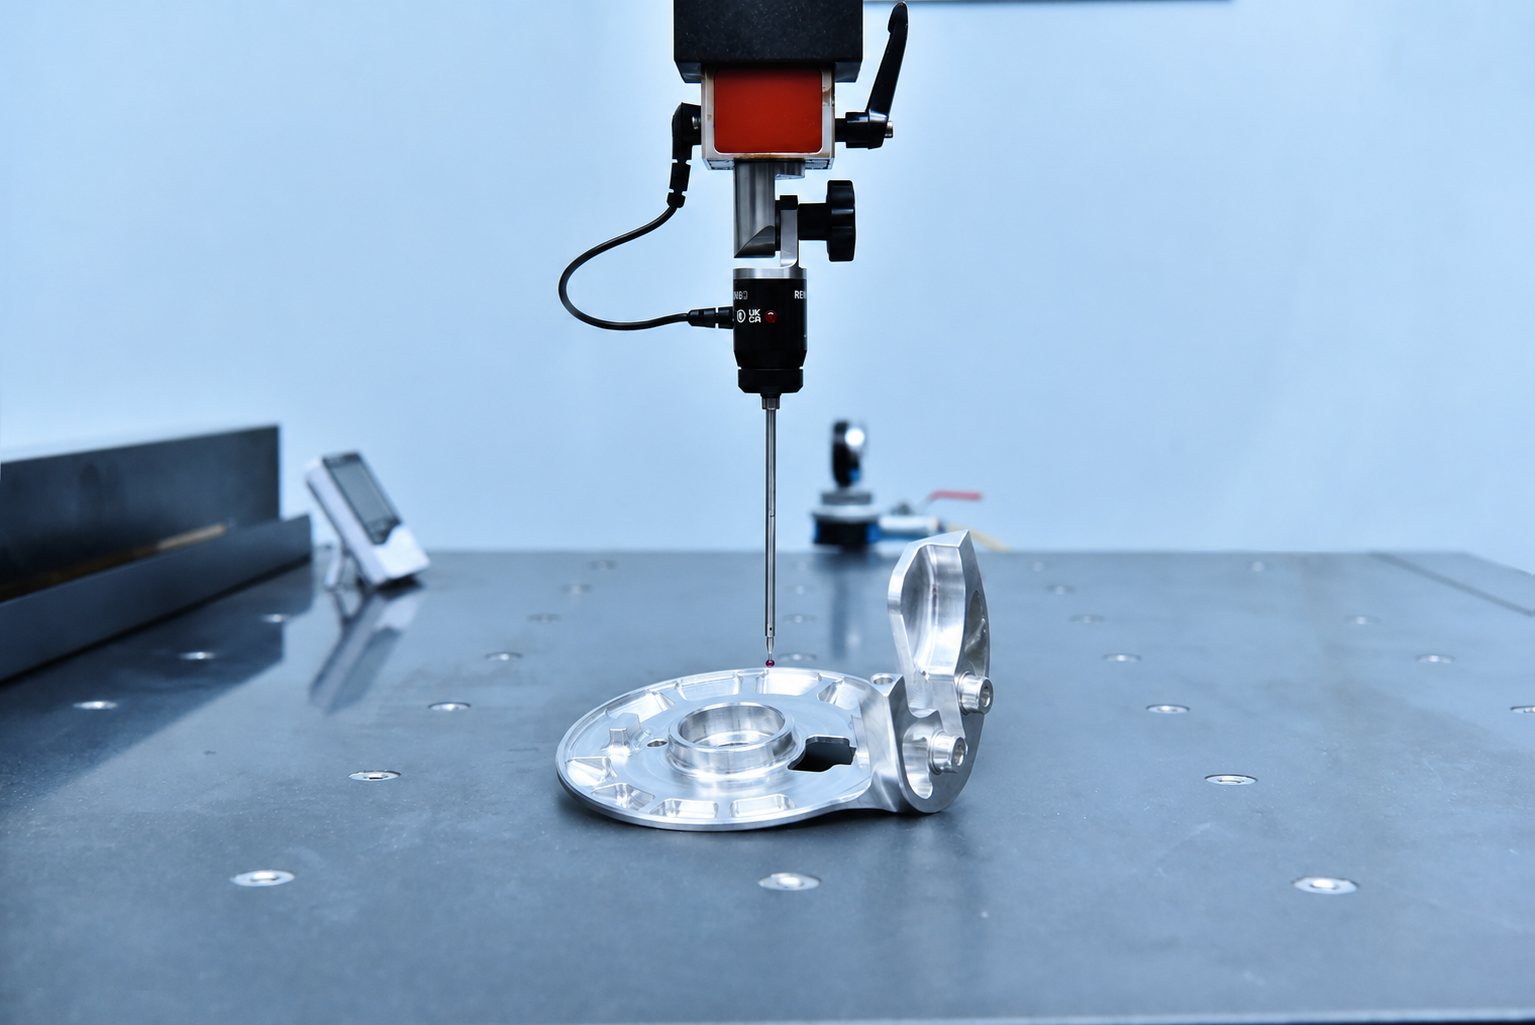
هذا المشروع يوضح أن قيمة التشغيل بخمسة محاور لا تقتصر على إنتاج أشكال معقدة. كما يمكنه تقليل الإعداد المتكرر، وتحسين الوصول إلى الأدوات، وتوفير عملية أكثر استقرارا للميزات متعددة الاتجاهات الحيوية في المكونات الروبوتية خفيفة الوزن.
7. الهندسة وقائمة التحقق من RFQ
□ هل تم تحديد شكل السبيك، التخصص، والمادة الخام بالكامل؟
□ هل الرسم ثنائي الأبعاد والنموذج ثلاثي الأبعاد هما نفس المراجعة، وأي الضوابط إذا تعارضا؟
□ هل يعكس نظام المرجعيات التجميع والوظيفة، وأي الميزات ضرورية؟
□ هل هناك ثقوب مائلة، أو فتحات تحتية، أو جيوب عميقة، أو جدران طويلة، أو أقطار قطرات صغيرة، أو مناطق لا يمكن الوصول إليها؟
□ هل يمكن إكمال الميزات الحرجة ذات الصلة في إعداد أساسي واحد؟
□ هل الجدران الرقيقة، الأقسام المفتوحة، أو إزالة المواد الثقيلة تسبب خطر التشوه؟
□ هل هناك خلوص دوراني كاف للمخزن والتركيبة؟
□ هل نوع التشطيب، اللون، المناطق التجميلية، ومناطق التغطية محددة؟
□ هل تقبل الأبعاد قبل أو بعد الانتهاء؟
□ هل يتضمن طلب العروض الكمية، ووقت الانتظار، وتقارير الفحص، والتغليف؟
□ هل يحدد العرض افتراضات العملية، والإعداد، والفحص، والتشطيب؟
8. الأسئلة الشائعة
1. هل يتطلب كل جزء من الألمنيوم متعدد الأوجه تشغيل بخمسة محاور؟
لا. يمكن غالبا تصنيع عدد محدود من الوجوه المتعامدة بشكل اقتصادي من خلال إعادة تموضع ثلاثي المحاور. غالبا ما تناسب الأوجه والثقوب المائلة في اتجاهات ثابتة 3+2. تصبح المحاور الخمسة المتزامنة أكثر قيمة عندما تعبر التفاوتات الحرجة عدة اتجاهات، أو يجب أن يكون السطح مستمرا، أو لا يوفر اتجاه الأداة الثابت وصولا عمليا.
2. ما الفرق بين التشغيل 3+2 والتشغيل المتزامن بخمسة محاور؟
في 3+2، تضع المحاور الدوارة قطعة العمل وتبقى ثابتة أثناء القطع بثلاثة محاور. في التشغيل المتزامن بخمسة محاور، تتحرك المحاور الخطية والدوارة معا أثناء القطع للحفاظ على تغير اتجاهات الأدوات.
3. هل يحقق التشغيل بخمسة محاور تلقائيا تسامحا أكثر إحكاما؟
لا. يمكن أن تقصر عدد التجهيزات الأكبر من سلسلة البيانات، لكن التحمل يعتمد أيضا على حالة الآلة، صلابة القطع، الإجهاد المتبقي، الحمل اليدوي، الأدوات، درجة الحرارة، البرمجة، والفحص. الخمسة محاور لن تحل تلقائيا مشاكل التشويه أو القياس.
4. هل كل من 6061 و7075 مناسبان للتشغيل بخمسة محاور؟
نعم. كلاهما يتمتع بقدرة تشغيل جيدة. يجب أن يتتبع الاختيار القوة، وبيئة التآكل، والتوافر، والتشطيب، ومتطلبات التكلفة—وليس عدد محاور الآلة.
5. هل سيمنع التشغيل بخمسة محاور تشويه الجدران الرقيقة؟
ليس بالكامل. قد يقلل من التثبيط المتكرر، ويقصر بروز الأدوات، ويحسن اتجاه القطع، لكن الإجهاد المتبقي، والحرارة، وقوة التثبيت، وصلابة الجدران، وتسلسل الإزالة لا تزال تحتاج إلى تحكم.
6. هل يجب أن يحدد RFQ التشغيل بخمسة محاور؟
حدده عندما يتطلب معيار العميل أو عملية معتمدة ذلك. وإلا، حدد الأبعاد الوظيفية، والمرجعيات، والأسطح، والقبول التجميلي، والفحص، واطلب من المورد تبرير المسار المقترح.
7. كيف يمكن للمشتري تقييم ما إذا كان عرض السعر ذو المحاور الخمسة معقولا؟
راجع حالة المواد المرفقة، البرمجة، التركيبات، عدد الإعدادات، التشغيل الآلي، الفحص، والتشطيب. قارن مجموع تكلفة الأجزاء المطابقة مع المخاطر التقنية بدلا من معدل الساعة على الآلة فقط.
الخاتمة
ما إذا كانت أجزاء الألمنيوم المصنوعة يدويا باستخدام CNC مخصصة تتطلب تشغيل 5 محاور يعتمد على وصول الأدوات، علاقات البيانات، عدد الإعدادات، الأسطح المستمرة، صلابة القطع، أبعاد التشطيب، وتكلفة المشروع مجموع. يمكن لعملية ذات 5 محاور مختارة بعناية تقليل إعادة التموضع وتحسين الاتساق بين الميزات الحرجة متعددة الأوجه. أما بالنسبة للأجزاء البسيطة التي يمكن إعادة تموضعها بشكل متكرر، فإن التشغيل بخمسة محاور لا يضيف قيمة تلقائيا.
برايتستار بروتوتايب CNC Co., Ltd. تقدم خدمة تصنيع CNC للألمنيوم وتصنيع الألمنيوم المخصص لقطع التصنيع المخصصة المعقدة والإنتاج بكميات منخفضة. إذا كنت تبحث عن قطع ألمنيوم CNC ذات ميزات متعددة الاتجاهات، أو تحمل دقة أو سهولة الوصول إلى الأدوات، أرسل لنا رسوماتك ثنائية الأبعاد، والنماذج ثلاثية الأبعاد، ومواصفات المواد، والكميات، ومتطلبات الفحص لمراجعة DFM وعرض سعر.
المراجع
أتمتة هاس — الآلات العالمية:https://www.haascnc.com/machines/vertical-mills/universal-machine.html
أتمتة هاس — تشغيل 5 محاور مبسط:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989، التسامح العام—الجزء 1:
https://www.iso.org/standard/7748.html
تنويه
كل البيانات الكمية (النسب المئوية والأسعار الساعية) المقدمة في هذا المقال هي لأغراض توضيحية وتعليمية فقط، بناء على متوسطات الصناعة. قد تختلف التكاليف الفعلية حسب هندسة الأجزاء المحددة، وتقلبات أسعار سوق المواد الخام، وأسعار العمالة الإقليمية. للحصول على تكلفة دقيقة للمشروع، توصي شركة برايتستار بروتوتيب CNC المحدودة بالتواصل مع فريقنا مباشرة للحصول على عروض أسعار حديثة مصممة خصيصا لاحتياجاتك.