
تحولات التشغيل بالألياف الصينية: دليل عملي للمهندسين وفرق المشتريات
إذا سبق واستلمت قطعة معدلة بالCNC "بدت صحيحة" لكنها رفضت التجميع، فأنت بالفعل تفهم لماذا التسامحاتات مهمة. التسامح هو الانحراف المسموح به عن بعد محدد — وفي التصنيع الدقيق، تلك الفجوة الصغيرة بين "جيد بما فيه الكفاية" و"مثالية" تحدد ما إذا كانت قطعة تناسب أو تعمل أو تنتهي في سلة الخردة.
بالنسبة لفرق المشتريات والمهندسين الذين يبحثون عن خدمات تشغيل CNC مخصصة، فهم التفاوتات ليس خيارا. يؤثر ذلك بشكل مباشر على تكلفة القطع، ووقت الإنتاج، وعائد التجميع، وفي النهاية على موثوقية منتجك في الميدان. ومع ذلك، لا تزال مواصفات التسامح واحدة من أكثر الجوانب التي يساء فهمها في عملية التوريد. تأتي العديد من الرسومات بمعايير تحملات ضيقة جدا ترفع التكلفة بشكل غير ضروري، بينما يفتقر البعض الآخر إلى الإشارات الحاسمة للميزات الوظيفية، مما يؤدي إلى مشاكل في التركيب لاحقا.
هذا الدليل يلخص ما تعلمه فريق الهندسة لدينا على مدى سنة الإنتاج — سواء كنت مهندسا ميكانيكيا متمرسا أو مدير مشتريات يراجع عرض سعر، يمكنك اتخاذ قرارات أكثر ذكاء بشأن التساوحات.
ما هو بالضبط تحمل التشغيل CNC؟
التسامح يحدد الحد الأقصى المسموح به للتغير في البعد الفيزيائي. عندما يشير الرسم إلى قطر ثقب يبلغ 10.00 مم مع تسامح ±0.05 مم، يمكن أن يقيس الثقب النهائي من 9.95 مم إلى 10.05 مم ومع ذلك يتم قبوله.
التسامحات موجودة لأن لا توجد عملية تصنيع يمكنها إنتاج جزء ببعد دقيق لا نهائي. حتى أكثر مراكز التشغيل ذات المحاور الخمسة تقدما تتمتع بتغيرات جوهرية — من انحراف الأدوات والتمدد الحراري إلى ارتداد النابض للمادة وعدم اليقين في القياس. هدف مواصفات التسامح ليس القضاء تماما على التباين (وهو أمر مستحيل)، بل التحكم به ضمن حدود تضمن الوظيفة الصحيحة مع الحفاظ على التصنيع اقتصاديا.
هناك عدة فئات من التفاوتات التي ستواجهها في رسم تشغيل CNC نموذجي:
التساميحات الخطية — تحكم الأطوال والعرض والارتفاعات وأقطار الثقوب وغيرها من القياسات المباشرة.
تفاوتات الزوايا — تتحكم في الانحراف المسموح به للزوايا، مثل الحافة أو السطح المدبب.
التساميحات الهندسية (GD&T) — شكل التحكم، الاتجاه، الموقع، ونفاد الميزات. تشمل الأمثلة التسطح، والتوازي، والتعامدية، والتمركز، والموضع.
تشطيب السطح — رغم أنه ليس متسامحا أبعاديا بالمعنى الحرفي، إلا أن خشونة السطح (Ra) غالبا ما تحدد جنبا إلى جنب مع التسامحات وتؤثر على المظهر والتكلفة.
فهم أي الميزات تتطلب تحكما صارما وأيها يمكن الاعتماد على تفاوتات الورشة القياسية هو أساس الحصول الدقيق على قطع الغيار الفعالة من حيث التكلفة.
معيار التسامح السائد: ISO 2768 مقابل ASME Y14.5
عندما يتعلق الأمر بالتفاوتات العامة على الأجزاء المصنعة بالألياف الصينية، يهيمن معياران على التصنيع العالمي: ISO 2768 (المستخدم بشكل رئيسي في أوروبا وآسيا والشرق الأوسط) وASME Y14.5 (المعيار الأمريكي الشمالي للأبعاد الهندسية والتحمل).
ISO 2768: التسامح العام لبقية الرسم
ISO 2768 هو معيار عام للتسامح القانوني. يسمح للمهندس بوضع ملاحظة واحدة في كتلة عنوان الرسم — مثل "ISO 2768-mK" — وتقوم تلك الملاحظة تلقائيا بتعيين التغير المسموح به الافتراضي لكل بعد في الجزء الذي لا يحتوي على إشارة تحمل صريحة. هذا يبسط بشكل كبير إنشاء الرسم للميزات غير الحرجة.
ينقسم المعيار إلى جزأين:
ISO 2768-1 يغطي التسامح العام للأبعاد الخطية والزاوية، مع أربع فئات دقة: f (دقيق)، m (متوسط)، c (خشن)، و v (خشن جدا).
ISO 2768-2 يغطي التسامحات العامة للميزات الهندسية — الاستقامة، التسطح، التعامد، التماثل، والخروج — مع ثلاث فئات: H، K، وL.
إشارة مثل "ISO 2768-mK" تعني تساميحات خطية متوسطة الفئة (m) مع تفاوتات هندسية من الفئة K. يعد هذا أحد أكثر التركيبات تحديدا في التشغيل التجاري وصناعي CNC الماكينة. اعتبارا من عام 2026، لا تزال نسخة 1989 من ISO 2768 هي المعيار النشط، رغم أن مسودة مراجعة (ISO/DIS 2768) وصلت إلى مرحلة DIS في 2025 مع تغييرات مقترحة تشمل تقييد النطاق ليشمل الأحجام الخطية والزاوية فقط. حتى الآن، تستمر الطاولات الحالية في إدارة معظم الإنتاج.
ASME Y14.5: GD&T الكامل للتجمعات الحرجة
ASME Y14.5 هو المعيار السائد في أمريكا الشمالية وأصبح مطلوبا بشكل متزايد من قبل سلاسل توريد المصنعين الأصليين في الولايات المتحدة. على عكس نهج ISO 2768 "نغمة واحدة تغطي كل شيء"، يوفر ASME Y14.5 لغة رمزية شاملة — الأبعاد الهندسية والتحمل (GD&T) — تسمح للمهندسين بتحديد الشكل والاتجاه والموقع والانتهاء الصريح للميزات الفردية باستخدام إطارات التحكم في الميزات.
GD&T أكثر قوة ولكنه أيضا أكثر تعقيدا. يتطلب ذلك مهندسين مدربين لتطبيقه بشكل صحيح، وفنيون ومفتشين مدربين لتفسيرها. الفائدة هي أنه بالنسبة للتجميعات المعقدة ذات الواجهات الوظيفية — مثل المكونات الهيكلية الفضائية، أو واجهات الزرعات الطبية، أو قطع نقل السيارات — تزيل GD&T الغموض الذي لا تستطيع التسامح العام تحقيقه.
أي معيار يجب أن تستخدمه؟
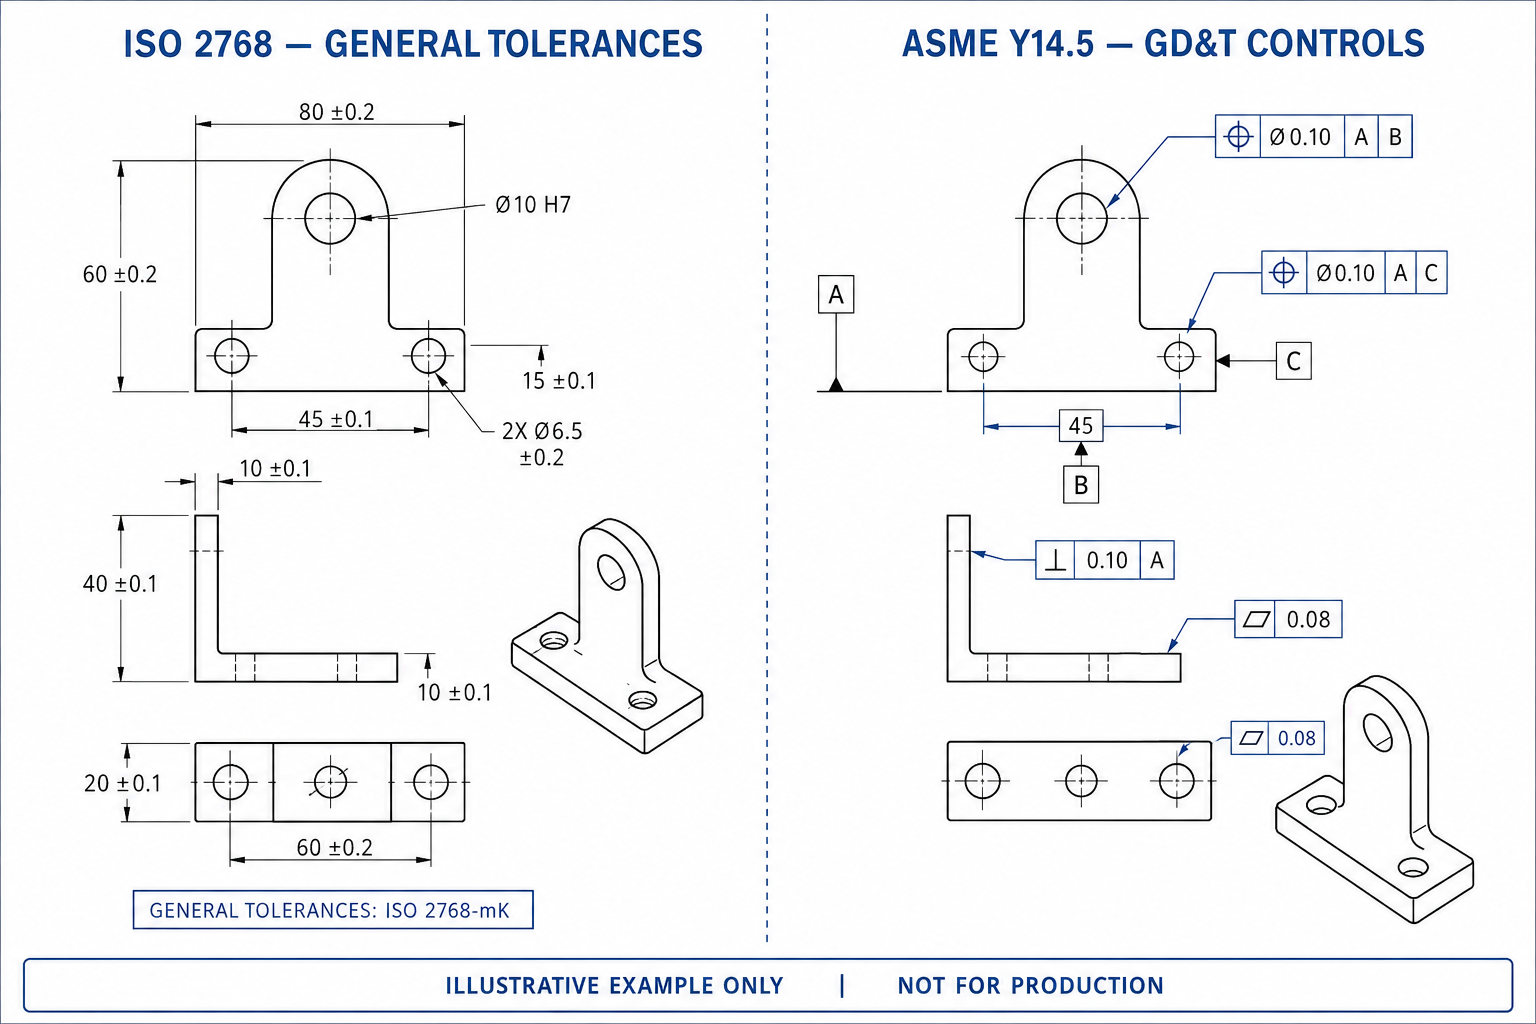
في برايتستار، فريق الهندسة لدينا يتقن كلا المعيارين. ننتج بانتظام قطع بنظام ISO 2768-mK للعملاء الأوروبيين، ووفقا لمعيار ASME Y14.5 GD&T الكامل لعملاء الطيران والطب الأمريكيين. إذا كان رسمك يستخدم معيارا واحدا بينما العميل النهائي يتوقع الآخر، يمكننا تقديم المشورة بشأن التحويل — رغم أننا دائما نوصي بالتأكد مع فريق التصميم قبل إجراء التغييرات.
نطاقات التحمل النموذجية بواسطة عملية التشغيل CNC
ليست كل آلات CNC متساوية، ويعتمد التحمل الممكن بشكل كبير على العملية المستخدمة. إليك ما يمكنك توقعه بشكل واقعي:
3 المحاور CNC Milling
معيار مراكز التشغيل العمودي ذات المحاور الثلاثة هي الأساس الرئيسي لتشغيل الآلات CNC. اعتمادا على حجم الجزء، والمادة، والهندسة، والإعداد، يمكنها عادة تحقيق ما يلي:
التساميحات الخطية العامة: ±0.10 مم إلى ±0.05 مم (±0.004" إلى ±0.002")
تفاوتات خطية أكثر إحكاما: ±0.025 مم إلى ±0.01 مم (±0.001" إلى ±0.0004")، يمكن تحقيقها مع تثبيت دقيق وتمريرات نهائية
تفاوتات موضع الفتحة: ±0.05 مم إلى ±0.025 مم، حسب نمط الثقب، هيكل البيانات، وطريقة الفحص
5 محور تشغيل CNC
التسامحات الخطية العامة: ±0.025 مم إلى ±0.01 مم (±0.001" إلى ±0.0004")
القدرة عالية الدقة: حتى ±0.005 مم (±0.0002") تحت ظروف مضبوطة، حسب هندسة القطعة، المادة، حجم الميزة، ومتطلبات الفحص
تفاوتات الموقع من ميزة إلى ميزة: ±0.02 مم إلى ±0.01 مم للميزات المصنعة في نفس الإعداد
تشطيب السطح: عادة Ra 0.8-1.6 ميكرومتر بدون تلميع ثانوي
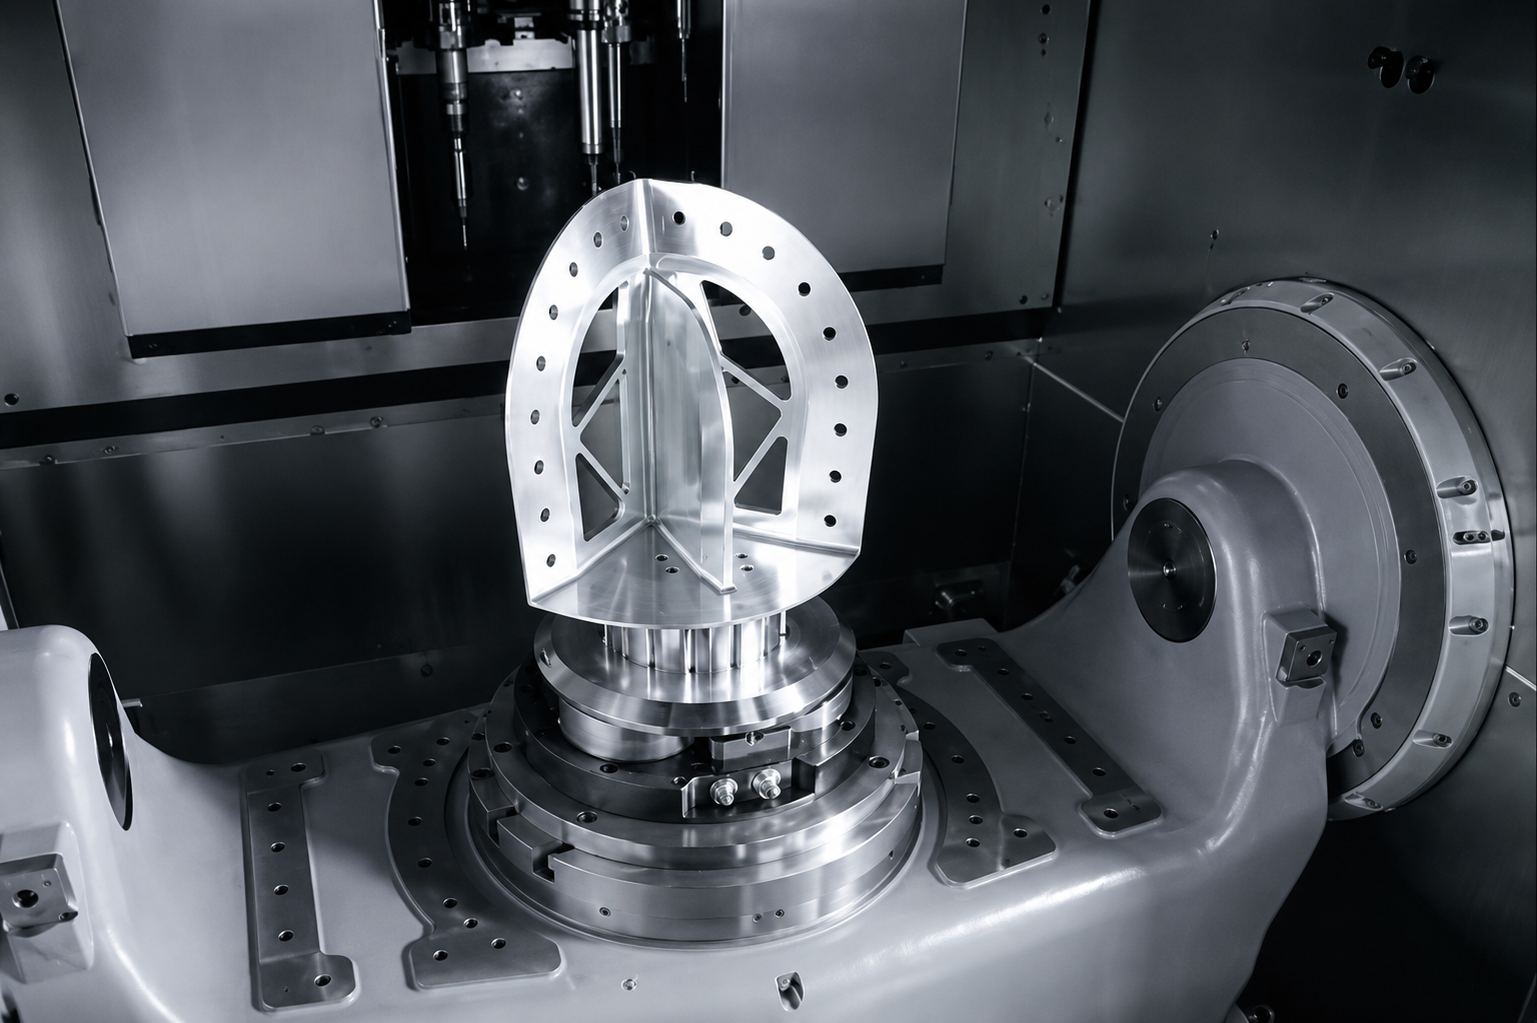
نظرا لأن الآلات ذات الخمسة محاور تقلل أو تلغي عدة إعدادات، فإنها غالبا ما تقدم تسامحات عامة أكثر إحكاما على الأجزاء المعقدة مقارنة بالآلات ذات الثلاثة محاور، رغم أن الدقة لكل محور قد تكون متشابهة. لهذا السبب يتم إنتاج مكونات توربينات الطيران، وأجسام الزرعات الطبية، والموصلات المعقدة للسيارات بشكل متزايد على معدات ذات 5 محاور. في برايتستار، يشمل أسطولنا المكون من أكثر من 70 مركز تشغيل آلات بثلاثة محاور وخمسة محاور. بالنسبة للأجزاء ذات الميزات الزاوية المعقدة أو متطلبات الموقع الضيقة، غالبا ما نوصي بنهج الخمسة محاور ليس لأنه أغلى في الساعة، بل لأنه يقلل من خطأ الإعداد ويحسن العائد في التمريرة الأولى — مما قد يقلل فعليا من تكلفة مجموع القطعة.
التدوير CNC (المخرطة)
التدوير CNC ينتج أجزاء دورانية — الأعمدة والبوشينغز والموصلات وأجسام الصمامات. الدوران يوفر عادة تحكما ممتازا في الأبعاد:
تفاوتات القطر: ±0.02 مم إلى ±0.005 مم (±0.0008" إلى ±0.0002"), حسب المادة والقطر والطول وهندسة الأجزاء
تفاوتات الطول: ±0.05 مم إلى ±0.02 مم
>مجموع الإشارة إلى الانتهاء (TIR): 0.01 مم إلى 0.005 مم بين الأقطار المدخرجة في نفس الإعداد
الأجزاء المدورة تستفيد من التماثل الدوراني للعملية، مما ينتج بشكل طبيعي ميزات متحدة المركز للغاية. عندما يجمع جزء بين ميزات الدوران والمعالجة (التي يتم تنفيذها على مخرطة الدوران أو الأداة الحية)، فإن التسامح عند الواجهة بين العمليات يستحق اهتماما خاصا.
الطحن والعمليات الثانوية
عندما تنخفض التفاوتات إلى أقل من ±0.005 مم (±0.0002")، عادة لا يمكن لتشكيل أو التدوير CNC التقليدي الحفاظ عليها بشكل ثابت. في تلك المرحلة، تصبح عمليات الطحن الثانوية — الطحن السطحي، الطحن الأسطواني، أو طحن القوالب — ضرورية. يمكن أن يحقق الطحن ما يلي:
تفاوتات الأبعاد: ±0.0025 مم إلى ±0.001 مم (±0.0001" إلى ±0.00004"), حسب المادة وحجم الميزة وطريقة الفحص
التشطيب السطحي: حتى Ra 0.1 ميكرومتر تحت ظروف تشطيب محكمة
التسطح: حتى 0.001 مم فوق سطح 100 مم
الطحن يضيف تكلفة ووقت انتظار، لذا يجب أن يحتفظ بالميزات التي تتطلب ذلك فعلا — مثل دفاتر المحمل، أسطح الختم، أو واجهات العداد الدقيقة.
كيف يؤثر اختيار المادة على التسامحات القابلة للتحقيق
المادة التي تختارها لها تأثير كبير على مدى التفاوتات التي يمكن أن تحتفظ بها قطعة CNC المصنعة. إليكم ما يمر به قاعة الإنتاج لدينا يوما بعد يوم:
الألمنيوم (6061، 7075، 5052)
الألمنيوم هو المادة الأكثر شيوعا في تشغيل CNC ولسبب وجيه. يصنع بسرعة ويوفر تشطيبات سطحية ممتازة، ويحافظ على التسامح جيدا:
التسامح العام: ±0.05 مم إلى ±0.025 مم
تفاوتات أكثر إحكاما: ±0.01 مم إلى ±0.005 مم للميزات المناسبة تحت ظروف التشغيل والفحص المسيطر عليها
الاعتبار الحراري: يتمدد الألمنيوم بشكل كبير مع الحرارة — حوالي 23 ميكرومتر/م/°C. أثناء التشغيل التشغيلي الثقيل، يمكن أن ينمو الجزء بشكل ملحوظ، ثم ينكمش مع تبريده. يأخذ الميكانيكيون ذوو الخبرة هذا في الاعتبار من خلال أخذ تمريرات إنهاء عند درجات حرارة مستقرة.
قطع الألمنيوم مثالية للنمذجة السريعة والمكونات الهيكلية الفضائية وتغليف الإلكترونيات الاستهلاكية. وهي واحدة من المواد ذات أعلى حجم معالجة يومي.
الفولاذ المقاوم للصدأ (304، 316، 17-4 PH)
الفولاذ المقاوم للصدأ أصعب على الأدوات ويولد حرارة قطع أكبر، لكنه مستقر من حيث الأبعاد ويحافظ على تفاوتات ممتازة:
>معيار التحمل: ±0.05 مم إلى ±0.025 مم
القدرة الضيقة: ±0.01 مم إلى ±0.005 مم مع تثبيت صلب وسرعات مناسبة
تقوية العمل: الفولاذ المقاوم للصدأ الأوستنيت (304، 316) يتصلب بسرعة، مما قد يسبب انحراف الأدوات وانحراف التسامح إذا لم يتم تحسين معايير التشغيل.
الفولاذ المقاوم للصدأ هو المادة المفضلة للأجهزة الطبية، ومعدات معالجة الأغذية، والمكونات البحرية، وأي تطبيق يتطلب مقاومة للتآكل. الفولاذ المقاوم للصدأ بدرجة 17-4 pH شائع بشكل خاص في الطيران وقطع الطيران والطبية لأنه يمكن معالجته حراريا إلى قوة عالية بعد التشغيل.
Titanium (Ti-6Al-4V)
Titanium يقدم نسبة قوة إلى وزن استثنائية وتوافقا حيويا، لكنه من أصعب المواد في التصنيع:
>معيار التحمل: ±0.1 مم إلى ±0.05 مم
القدرة: ±0.025 مم إلى ±0.01 مم، لكنه يتطلب إعدادات صلبة جدا، وأدوات كاربيد حادة، وسائل تبريد عالي الضغط
التوصيل الحراري: انخفاض التوصيل الحراري للتيتانيوم يعني قطع الحرارة المتبقية داخل الأداة بدلا من تبديدها عبر الشريحة، مما يسرع من تآكل الأدوات ويجعل التحكم المستمر في التسامح أكثر صعوبة.
Titanium ضروري لمكونات هياكل الطيران، والزرعات الطبية، وقطع السيارات عالية الأداء. تكلفة المواد الممتازة وسرعة التشغيل الأبطأ تعني أن أجزاء التيتانيوم أغلى بكثير من الألمنيوم — ولكن في التطبيقات التي تمثل القوة والوزن شيئا، لا يوجد بديل.
Engineering Plastics (PEEK, Delrin/Acetal, Nylon)
البلاستيك يصنع بطريقة مختلفة عن المعادن ويطرح تحديات تحمل فريدة:
>معيار التحمل: ±0.1 مم إلى ±0.05 مم
القدرة الضيقة: ±0.05 مم إلى ±0.025 مم، حسب المادة
التمدد الحراري: البلاستيك يتمدد 5-10 أضعاف المعادن مع تغيرات في درجة الحرارة. قد يتحرك جزء PEEK المصنع عند 25°C بمقدار 0.05 مم أو أكثر إذا استخدم عند 80°C.
امتصاص الرطوبة: يمتص النايلون الرطوبة من الهواء، مما يسبب نمو الأبعاد مع مرور الوقت.
PEEK أصبحت أكثر شعبية في التطبيقات الطبية والفضاء بسبب مقاومتها العالية لدرجات الحرارة وتوافقها الحيوي. عند تصميم الأجزاء البلاستيكية، يجب دائما مراعاة بيئة الاستخدام النهائي وتحديد التفاوتات التي تأخذ في الاعتبار الحركة الحرارية والرطوبة الطبيعية.
علاقة تحمل التكلفة: لماذا الضيق ليس دائما أفضل
هنا هو المبدأ الاقتصادي الأهم في تشغيل الآلات CNC: العلاقة بين التسامح والتكلفة ليست خطية — بل هي أسية.
يفترض العديد من المهندسين والمشترين أن قطع التوازن إلى النصف سيضاعف التكلفة تقريبا. في الواقع، تشديد التسامح بعد حد معين يثير سلسلة من المتطلبات الإضافية التي تضاعف التكلفة بشكل يفوق قيمة الدقة.
بيانات الصناعة تظهر باستمرار النمط التالي:
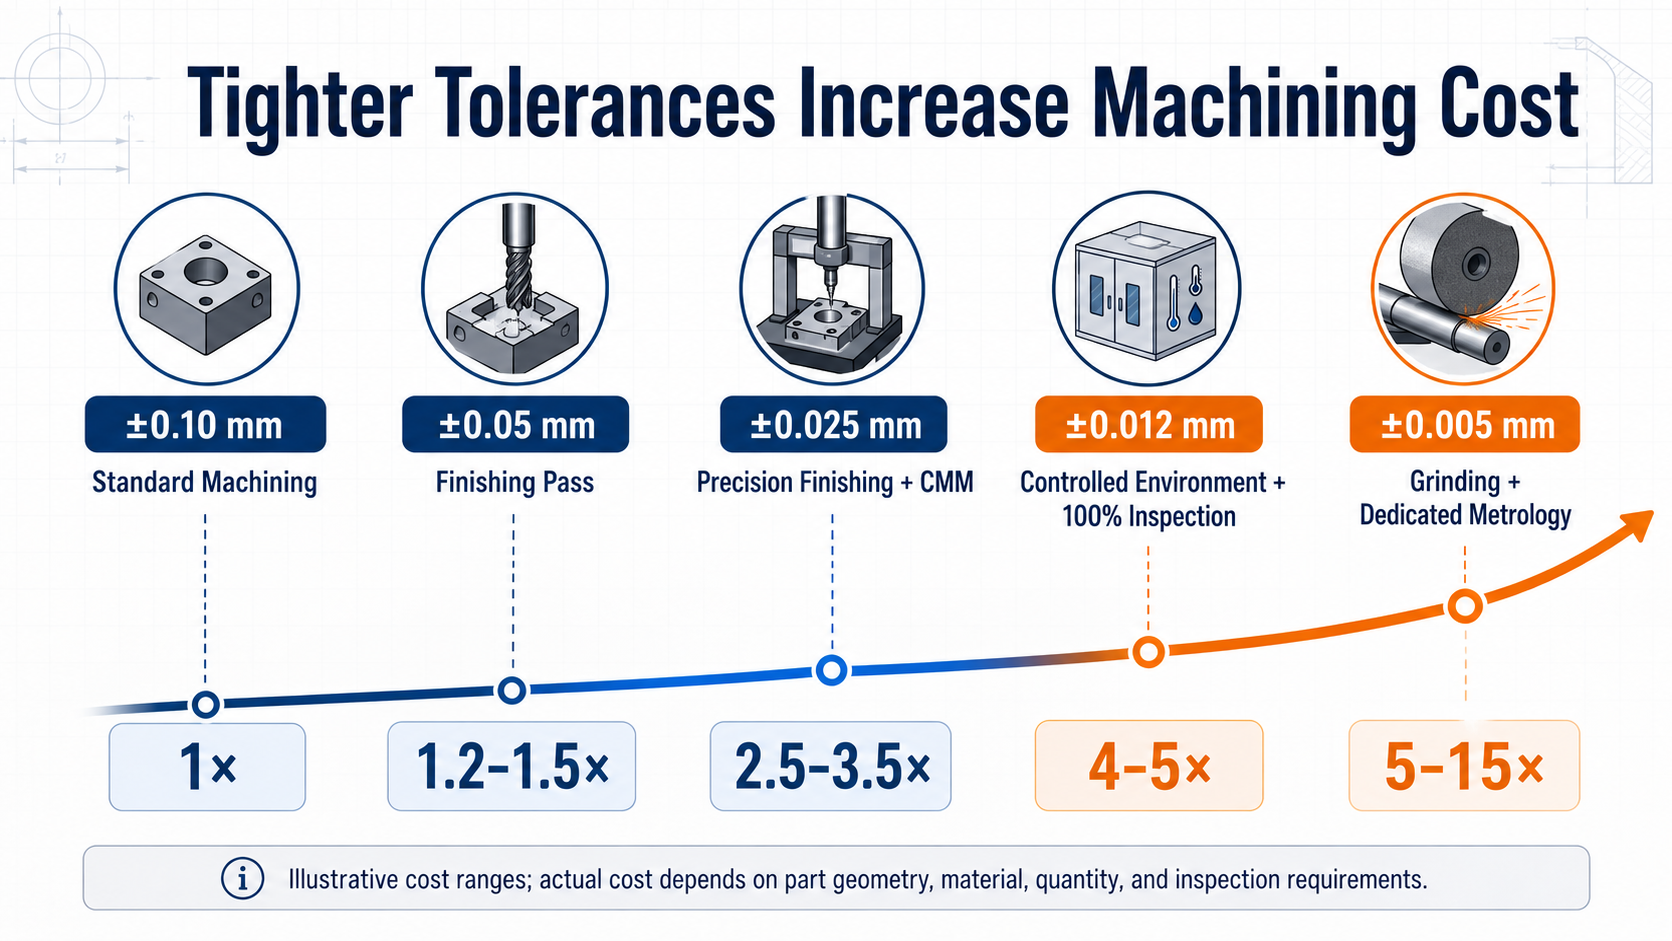
لماذا ترتفع التكلفة بشكل كبير بعد تشديد التسامح؟ هناك عدة عوامل تلعب دورا:
معاملات التشغيل الأبطأ — تتطلب التساميحات الدقيقة معدلات تغذية أقل وعماق قطع أخف لتقليل انحراف الأدوات. الجزء الذي يستغرق 10 دقائق عند التفاوتات القياسية قد يستغرق من 30 إلى 45 دقيقة عند التسامحات الضيقة.
تمريرات نهائية متعددة — تحقيق ±0.01 مم يتطلب عادة تمريرة خشونة، وتمريرة نصف نهائية، وتمريرة نهائية، لكل منها تغيير أداة ووقت إعداد خاص بها.
أدوات متخصصة — غالبا ما يتطلب العمل ذو التحمل الضيق مشابك عالية الدقة، وحاملات أدوات متوازنة، وملحقات كربيد فاخرة تكلف أكثر وتآكلها أسرع.
فحص أثناء العملية — يجب على الفني إيقاف وقياس الميزات في منتصف الدورة، مع تعديل الإزاحات حسب الحاجة. هذا يضيف وقتا كبيرا لعدم القطع.
فحص CMM الإلزامي — لا يمكن فحص الأجزاء ذات التسامح الدقيق بشكل موثوق باستخدام الكاليبر اليدوي. تتطلب التحقق من جهاز قياس الإحداثيات (CMM)، مما يضيف وقت وتكلفة الفحص.
معدل خردة أعلى — حتى مع أفضل المعدات والمشغلين، تعني التسامح الأكثر إحكاما أن المزيد من القطع تخرج عن النطاق المقبول. تكاليف الخردة مدمجة في عرض السعر.
التحكم في المناخ — عند التسامحات تحت ±0.01 مم، يصبح تغير درجة الحرارة المحيطة في المصنع عاملا مهما. بيئات التشغيل اليدوي المتحكم بدرجة الحرارة تضيف عبئا عاليا.
الخلاصة العملية: حدد تفاوتات صارمة فقط على الميزات التي تتطلب ذلك وظيفيا. بالنسبة لجميع الأبعاد الأخرى، اعتمد على معيار التسامح العام الموجود في فقرة العنوان الخاصة بك. يمكن لهذه الممارسة أن تقلل من تكلفة القطع بنسبة 20-40٪ على العديد من المكونات دون أي تأثير على الأداء.
كيفية تحديد التفاوتات بشكل صحيح في رسوماتك
الرسم ذو التسامح الجيد هو واحد من أكثر الوثائق قيمة في عملية التوريد. يخبر شريكك في تشغيل الآلات CNC بالضبط ما الذي يهم — وما الذي لا يهم. إليك نهج خطوة بخطوة:
الخطوة 1: تحديد ملامح الوظيفي
راجع جزءك واسأل: "أي الميزات يجب أن تناسب، تتزاوج، تختم، أو تتحرك بالنسبة لجزء آخر؟" هذه هي ميزاتك الوظيفية، وتستحق تحولات واضحة ودقيقة. تشمل الأمثلة:
آبير المحمل وأقطار الأعمدة (يجب تحقيق خلوص أو تداخل محدد)
الأسطح المغلقة (يجب أن تكون مسطحة وناعمة بما يكفي لمنع التسرب)
أنماط ثقوب التثبيت (يجب أن تتوافق مع مكونات التزاوج)
واجهات ملولبة (يجب تجميعها باستخدام مثبتات قياسية)
أسطح البيانات (تستخدم كمرجع لجميع القياسات الأخرى)
الخطوة 2: طبق التسامح العام لكل شيء آخر
لجميع الأبعاد غير الحرجة — الأطوال الكلية، الحواف غير المتداخلة، الميزات التجميلية، الأبعاد المرجعية — طبق تسامحا عاما عبر ملاحظة كتلة العنوان (ISO 2768-mK أو ما يعادلها). هذا ينقل مستوى الجودة الأساسي دون أن يزدحم الرسم.
الخطوة 3: استخدم GD&T للمتطلبات الموقعية والهندسية
للميزات التي يكون الموقع أو الاتجاه أو الشكل فيها أكثر أهمية من البعد الفردي، استخدم GD&T (ASME Y14.5) أو استدعاءات التسامح الهندسي المكافئة. على سبيل المثال، يتم التحكم في نمط ثقوب البرغي بشكل أفضل باستخدام تسامح الموضع بالنسبة للبيانات مقارنة بتسامحات الإحداثيات الفردية ±X/Y، لأن GD&T يسمح للنمط بالتحرك ككل ضمن منطقة تحمل أسطوانية — وهو عادة ما يتطلبه التجميع فعليا.
الخطوة 4: حدد التشطيب السطحي حيث يهم
التشطيب السطحي (Ra) يؤثر على الاحتكاك والتآكل والختم والمظهر. حدد قيم Ra على الأسطح الوظيفية:
Ra 3.2 ميكرومتر: معيار تشطيب مصنع، مناسب لمعظم الأسطح غير الحرجة
Ra 1.6 ميكرومتر: تشطيب جيد لجميع الأغراض، شائع للأسطح المرئية والتزاوج
Ra 0.8 ميكرومتر: تشطيب ناعم لعزل الأسطح وواجهات المحامل
Ra 0.4 ميكرومتر أو أفضل: تشطيب دقيق يتطلب طحنا أو تلميعا
الخطوة 5: تعريف المرجعيات بوضوح
الديتومات هي الأسطح المرجعية التي تجرى منها جميع القياسات الأخرى. الرسم الذي يحتوي على بيانات غير واضحة أو غير متسقة سينتج أجزاء تقيس "في التسامح" بشكل فردي لكنها تفشل في التجميع. تأكد من أن المرجعيات الأساسية والثانوية والثالثية محددة بوضوح وأنها تتوافق مع كيفية تثبيت وقياس الجزء فعليا.
الخطوة 6: أضف تسامح عام ملاحظه
قد تقول ملاحظة عنوان نموذجية:
"التسامح العام حسب ISO 2768-mK ما لم يذكر خلاف ذلك. كل الأبعاد بالمليمتر. اكسر جميع الحواف الحادة بزاوية 0.2 × 45°. التشطيب السطحي Ra 1.6 ميكرومتر ما لم يذكر ذلك."
هذه الكتلة الواحدة من النص تنقل كمية هائلة من المعلومات إلى شريكك في التشغيل وتمنع التبادل المكلف خلال مراحل الاقتباس والإنتاج.
أخطاء التسامح الشائعة التي تهدر المال
الخطأ 1: طبق تسامح دقيق لكل بعد
هذا هو الخطأ الأكثر شيوعا والأكثر تكلفة بلا منازع. نرى بانتظام رسومات يتم تحديد كل بعد — بما في ذلك الحواف غير الوظيفية والميزات التجميلية — بقياس ±0.01 مم أو أكثر. في كثير من الحالات، كان المهندس يطبق "تحمل ضيق افتراضي" بدافع الحذر أو العادة، دون تحليل الميزات التي تحتاجه فعلا. الحل: قم بإجراء مراجعة للتحمل قبل إصدار الرسم. شد الميزات الوظيفية فقط؛ دع الباقي يندرج تحت حدود عامة. هذا التغيير الواحد يمكن أن يقلل من التكلفة المعلنة بنسبة 20-40٪.
الخطأ 2: تجاهل تراكم التسامح
عندما تتجمع عدة أجزاء معا، تتراكم التفاوتات الفردية (تتراكم) على مستوى التجميع. الجزء الذي يقع ضمن تسامحاته الفردية تماما قد يسبب مشاكل في التجميع إذا تجاوز التغير التراكمي المساحة المتاحة. الحل: استخدم تحليل تراكم التسامح (أسوأ الحالات أو إحصائيا) للتجميعات الحرجة. فكر في استخدام تساميحات موضع GD&T، التي غالبا ما تسمح بتسامحات ميزات فردية أكثر سخاء مع الحفاظ على وظائف التجميع.
الخطأ 3: تحديد التفاوتات بشكل أكثر إحكاما مما يمكن أن تحمله العملية
بعض الرسومات تشير إلى ±0.002 مم على سطح الألمنيوم المطحون — وهو تسامح يتطلب الطحن وليس الطحن. النتيجة إما قطعة أغلى بكثير (إذا أضافت الورشة طحن) أو قطعة تفشل في الفحص (إذا حاولوا طحنها). الحل: فهم القدرة الواقعية لكل عملية تصنيع. إذا كنت تحتاج إلى تحمل أقل من 0.005 مم، خطط للطحن من البداية وحدد الميزانية وفقا لذلك.
الخطأ 4: مراجع بيانات غير متسقة
رسم يشير إلى Datum A في زاوية واحدة وسطح مختلف يحمل Datum A في عرض آخر يسبب ارتباكا. قد يفسر الفنيون والمفتشون الرسم بشكل مختلف، مما يؤدي إلى نتائج غير متسقة. الحل: تأكد من أن البيانات موسمة بشكل متسق عبر جميع الوجهات النظرية. استخدم رموز الهدف في المرجعيات حيث لا يكون المرجع الكامل عمليا.
الخطأ 5: حذف مواصفات تشطيب السطح
قطعة ذات تفاوتات أبعاد مثالية ولكن سطح نهائي غير محدد قد تصل بسطح خشن ومعلم بأدوات غير مناسب للختم أو الانزلاق أو لأغراض التجميل. تصحيح: حدد تشطيب سطح افتراضي في كتلة العنوان (مثل Ra 1.6 ميكرومتر) وحدد تشطيبات أكثر إحكاما على الأسطح الوظيفية المحددة.
الخطأ 6: لا حساب للسلوك المادي المحدد
:قد يكون من الصعب الحفاظ على التسامح المباشر في الألمنيوم بسبب انحراف الأداة، أو في البلاستيك بسبب التمدد الحراري. تحديد نفس التسامح عبر جميع المواد دون تعديل يؤدي إما إلى تكلفة غير ضرورية أو متطلبات غير قابلة للتحقيق. الحل: عدل توقعات التحمل بناء على المادة. يمكن لفريقنا تقديم المشورة حول حدود واقعية للمادة التي تختارها خلال مرحلة العرض.
أفضل ممارسات التسامح حسب الصناعة
متطلبات التسامح تختلف حسب الصناعة. قد تتطلب أجزاء الطيران ±0.05 مم إلى ±0.025 مم للميزات العامة وحتى ±0.005 مم لمكونات المحرك الحيوية، مع إمكانية تتبع المواد، وFAI، وفحص CMM. غالبا ما تتطلب المكونات الطبية ±0.025 مم إلى ±0.005 مم في الميزات الوظيفية، مع متطلبات إضافية للتشطيب السطحي، والتوافق الحيوي، وتوثيق العمليات. تتراوح تفاوتات السيارات عادة من ±0.2 مم لقطع التجميل إلى ±0.01 مم لميزات المحرك وناقل الحركة الحرجة، مع الحاجة إلى PPAP والتحكم المتسق في العمليات للإنتاج التدريجي. لهذه المتطلبات، يدعم نظام الجودة ISO 9001:2015 في برايتستار الفحص الموثق والتتبع وفقا لمتطلبات كل مشروع.
برايتستار يقدم أجزاء دقيقة باستمرار
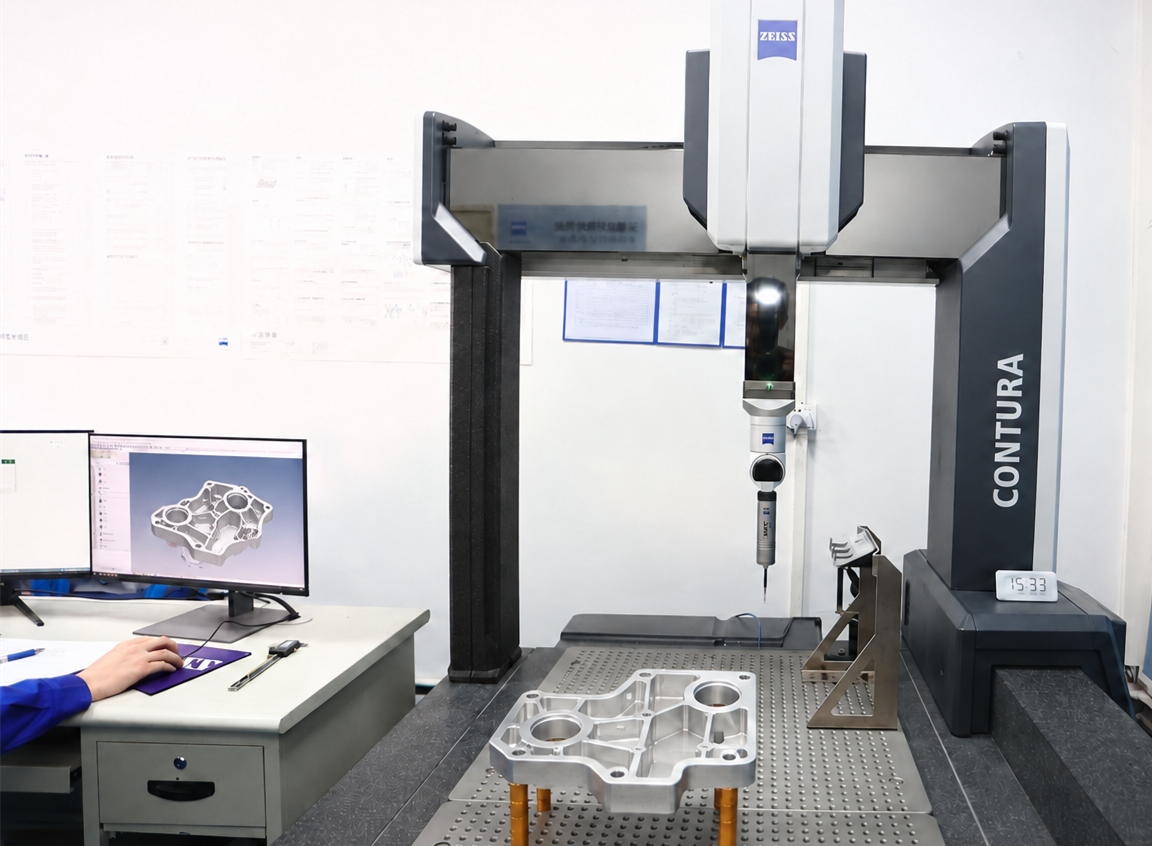
في برايتستار، يعتمد التحكم المتسق في التسامح على نظام التصنيع بالكامل، وليس فقط مواصفات الجهاز. تشغل منشأتنا في دونغقوان أكثر من 70 آلة CNC ذات 3 محاور و4 و5 محاور مصانة جيدا، مدعومة بمعايرة منتظمة، وصيانة وقائية، وفحوصات دقة المغازل المجدولة. يختار الميكانيكيون والمبرمجون ذوو الخبرة لدينا الأدوات المناسبة، ومعايير القطع، واستراتيجيات التشغيل والتركيب بناء على متطلبات المادة والهندسة والتسامح لكل جزء. من خلال الجمع بين المعدات الموثوقة والخبرة العملية في التصنيع، ننتج باستمرار قطعا دقيقة تلبي متطلبات الرسومات والفحص للعملاء. إذا لم تكن متأكدا من كيفية تحديد التحمل الصحيح لميزة معينة، يمكن لفريق الهندسة لدينا مساعدتك. الاتصال بنا أو قم بتحميل رسوماتك ونماذجك ثلاثية الأبعاد مباشرة للحصول على حل تشغيل دقيق فعال من حيث التكلفة.
تنويه
كل البيانات الكمية (النسب المئوية والأسعار الساعية) المقدمة في هذا المقال هي لأغراض توضيحية وتعليمية فقط، بناء على متوسطات الصناعة. قد تختلف التكاليف الفعلية حسب هندسة الأجزاء المحددة، وتقلبات أسعار سوق المواد الخام، وأسعار العمالة الإقليمية. للحصول على تكلفة دقيقة للمشروع، توصي شركة برايتستار بروتوتيب CNC المحدودة بالتواصل مع فريقنا مباشرة للحصول على عروض أسعار حديثة مصممة خصيصا لاحتياجاتك.